2026-09-19 10:50:58 分类:正文
上周逛金工车间,一股熟悉的机油混着切削液的味道扑过来,角落那台摇了十几年的老铣床,现在正安安静静自动走刀,刀痕顺得像熨过的布。原来开它的李师傅,以前干一天活下来胳膊都抬不起来,现在靠在边上喝茶刷手机,时不时瞟一眼参数就行。这就是数控化改造的魔力——不是什么高大上的新发明,就是给老骨头换个新脑子。
不是所有老机器都配得上改造
很多老板一听说改造省钱,拉着所有旧设备都要改,我每次都劝,先踩踩床身再说。改机床不是换手机壳,本质是把原来手动的进给、传动都换成自动控制,核心还是原来那副身子骨。底子烂的机器,再贵的系统也救不回来。我见过一台放了十几年的老车床,床身导轨磨得凹进去快一个毫米,主轴转起来晃得整个机床都抖,老板非要改,花了小十万改完,加工零件公差差出半条街,最后还是当废铁卖了。
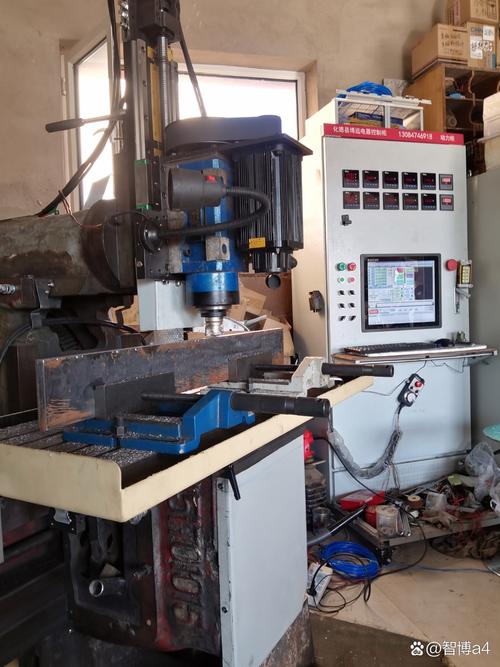 车间待改造普通旧铣床
说实话,早年很多老机床的铸铁床身,真的是下了本的。浇铸之后自然时效放好几年才组装,放个几十年应力都释放完了,不会变形。只要导轨没有大的损伤,主轴间隙还能修,这就是值得改的好苗子。反过来,那些本来就是便宜货,用了二三十年结构都松了的,别浪费钱。对吧,你总不能给快散架的三轮车装个汽车发动机,不是一个道理。
改完能动不算完,坑都藏在细节里
我见过最多的改造失败,不是机器底子差,是做改造的人偷工减料。游击队改造报价低,能省的地方全省了。比如说布线,很多图快,动力线和信号线捆在一起,也不做屏蔽。车间天车一启动,变频器一干扰,伺服电机就乱抖,加工出来的零件表面全是波浪纹,怎么调都没用。还有更常见的,只换系统电机,不换老化的传动件。原来的丝杠磨得间隙快一个毫米,你就给换个新电机,开起来还是不准,干一批废一批,这不坑人吗。
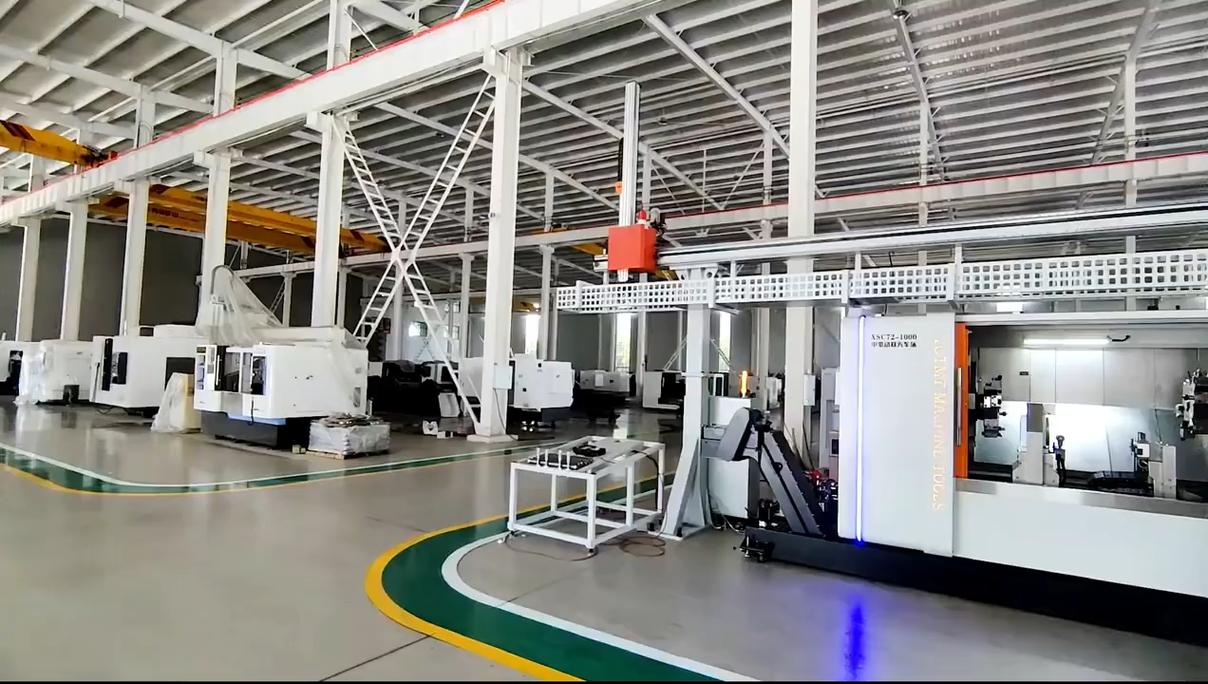 数控化改造机床布线安装现场
上次有个老板找过来抱怨,说改造完半年精度掉了一半,我过去一看,改造队连个润滑系统都没给改,原来的手动润滑师傅忘了加,丝杠半个月就磨坏了。还有更气人的,改完不交全参数,不教操作,原来开老床的师傅不会用新系统,参数瞎调,越用精度越差,最后全怪改造没用。其实不是改造不好,是找错了人。
到底划不划算,算清这笔账再动手
 到底划不划算,算清这笔账再动手
很多人第一反应就是,那我直接买台新数控不好吗?干嘛折腾老机器?这话分情况说。买新的同精度机床,价格差不多是改造的三四倍,有的大机床甚至差出五六倍。对于很多中小厂来说,现金流比什么都重要,能花三分之一的钱拿到差不多的性能,为什么不折腾?我们车间那台大龙门刨,原来干一件活要师傅盯十二个小时,改完之后,下班开好程序走就行,第二天直接取成品,一个师傅原来只能盯一台,现在能盯三台,不到一年就把改造钱赚回来了。
不过话说回来,要是你原来的老机床行程不够,精度要求早就翻了倍,老机器底子里就达不到,那别硬改,直接上新的,省得后期折腾。还有,别贪便宜找报价太低的改造队,该换的零件一定要换,一开始多花万把块,后期省好多事。很多人就是一开始图便宜,最后返工花的钱比当初好好改还多,懊恼得不行。
昨天我路过那台改好的铣床,听见伺服电机发出匀匀的嗡嗡声,李师傅蹲在边上给刚加工好的工件去毛刺,不用再像以前那样一下一下摇手柄,额头也没那么多汗了。其实做制造就是这样,哪有那么多一步到位的新设备,把手里的老家伙用好,能省钱能干活,就是最好的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老床子焕新生:数控化改造的现场真相
文章链接:https://www.lfdjt.com/p/zhizao/a/1039.html