昨天下午三号车床的操作工小王扯着嗓子喊我的时候,我正蹲在磨床边换砂轮。他说走刀突然飘了,连废三根棒料,车出来的轴表面全是深浅不一的波纹,根本达不到图纸的粗糙度要求。我拎着扳手赶过去的时候,他正蹲在机床边擦手,满手黑油,说刚才还好好的,突然就像汽车踩了空油门似的,转着转着力道就掉了。我当时第一反应——不是电机的问题,是离合器。
别上来就拆,先摸它的脾气
我当时就把他攥着内六角的手按住。别拆。很多人对离合器的认知停留在”两个铁片子凑一起传动力”,根本没摸透它的脾气。机床主轴从电机出来,要经过三级减速,中间的离合器就像两个对贴的磨砂盘——一边连电机的输入轴,一边连输出的进给轴,贴得越紧,转速传递得越同步,松了就打滑。
你伸手摸一摸露在外面的轴端,如果沾着黏糊糊的油膜,根本不是摩擦片磨坏了,是侧边的油封裂了,切削液顺着轴缝渗进摩擦片的间隙,把本来粗糙的摩擦面泡得滑溜溜的,传动力自然就掉了。当年那个愣头青徒弟不听劝,攥着内六角硬把整个离合器总成拆下来,花三个小时换了全套新摩擦片,装回去还是打滑,最后蹲在地上找了半小时,才发现裂了的油封就卡在端盖的缝隙里,黑油油的一片,他愣是没看见。现在他都当车间班长了,每次提起这事还脸红,说当时太急了,连最基本的表面检查都没做。
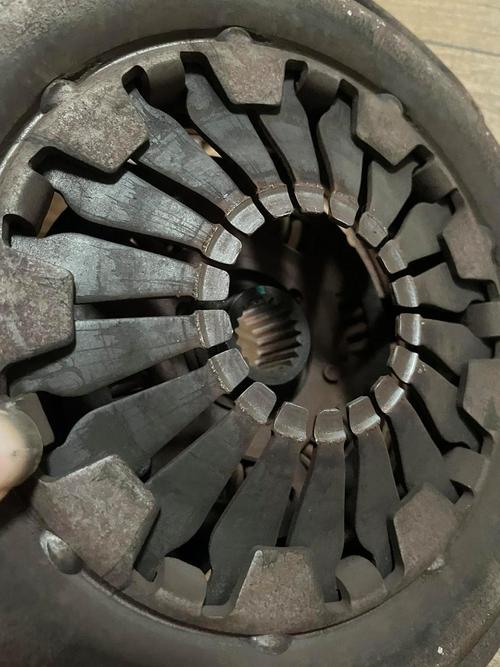
它从来不是”咬死”才是好的
很多刚接触维修的年轻人有个误区:觉得离合器锁得越死,一点不滑,才是性能好的表现。
大错特错。
你想啊,机床切削的时候突然遇到硬的毛坯余量,如果离合器真的硬邦邦咬死,没有任何滑动余量,要么电机过载直接跳停,要么进给丝杠直接被顶弯——那点设计好的打滑空间,本来就是给设备留的安全缓冲。之前遇到过一个外调的师傅,为了让走刀的定位精度更高,把离合器的压紧弹簧拧得快压到底,结果不到一周,主轴轴承就烧了。为啥?离合器压得太死,没有缓冲间隙,电机的震动直接硬传到主轴上,本来机床设计的微小间隙就是用来吸震的,你把所有间隙都锁死,震动没地方泄,全攒在轴承的滚道上,不坏才怪。
一般一组机床用的多片离合器,里面叠个七八片钢片和铜基摩擦片,交替排列,压得越紧,接触的总面积越大,能传递的力矩就越高。但这个压紧力是有上限的,超过那个阈值,多拧两圈螺母带来的预紧力根本没用,反而会让弹簧提前疲劳,用不了俩月就松垮垮的,到时候调都调不回来。
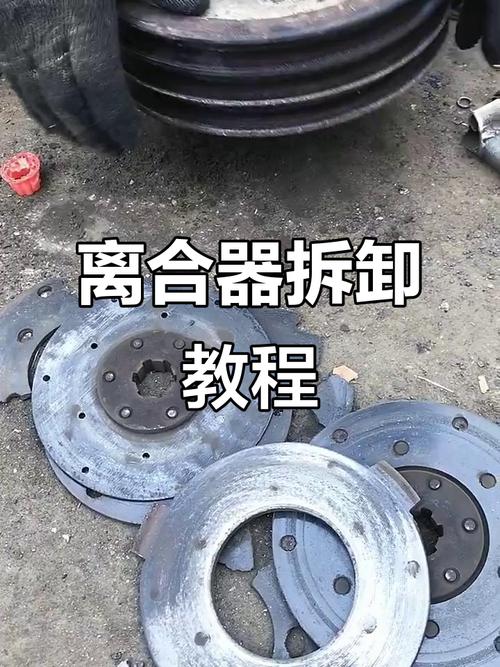
那些没人提的小故障,全是细节攒出来的
说实话,我干了快二十年维修,最烦的就是上来就喊”换总成”的处理方式。很多时候离合器出问题,根本不是核心部件磨完了,都是些没人注意的小细节攒出来的。
比如你听声音。如果离合器结合的时候传来一声脆生生的”咔哒”,不是大问题,就是摩擦片的间隙调得太大,结合的时候两个片撞在一起了,把间隙往回调个半圈就好。但如果是结合的时候有持续的”滋滋”打滑声,还带着点淡淡的焦糊味,那大概率是弹簧预紧力不够,带不动满负载的切削力,一受力就滑。
还有个特别坑的情况:冬天车间温度低,湿式离合器里的润滑油粘度一下子变高,刚开机的前半小时,离合器结合的时候总有点软,走刀慢半拍。好多新人遇到这情况,慌慌张张就要拆总成,其实根本不用——等油温慢慢升上来,润滑油粘度回到正常范围,力道自然就稳了。
刚才小王蹲在旁边听我讲完,伸手就去拧那个调整螺母,半圈下去,开机试走刀,进给的力道一下就稳了,车出来的轴面光溜溜的,连波纹都没了。他擦了擦额头上的汗,说原来这东西根本不用大动干戈啊。我把扳手往工具包一塞,拎起水杯往休息室走。
作者|制造
排版|制造
审核|白杨