上个月在苏州相城的一家五金加工车间蹲了三天。
刚进门就撞见个干了十二年的老操作工,把刚发的扫码枪往工具箱最底层塞。
问他为啥。
“扫一次多花十秒。本来赶单就忙,哪有空搞这个。”
先别急着谈“工业互联网”,先解决操作工的“额外负担”
这家五金厂去年就动了改造的念头,找了三家服务商做方案,最后选了个听起来最“划算”的——按工位装采集终端,每换一次模具、每出一件次品、每领一次原料都要扫码上传,美其名曰“全流程数据可追溯”。
结果装完一周,后台的数据上传率不到三成。
为啥?
一线工人全是计件算工资的,多扫一次码少赚十秒的钱,谁愿意干?班长在车间门口盯着都没用,人总不能一直钉在工位旁边。服务商过来催数据,工人就随便扫两下应付,传上去的数据一半是错的,跟没装之前的区别,也就是多花了十几万的设备钱。
很多人对数字化改造的误解,就是把它当成一套买了就能用的系统。
根本不是。
你改的是跟人打交道的流程,不是实验室里的理想模型。每给工人加一个操作步骤,你就得算清楚这一步能给他省多少时间、多赚多少钱,要是加的步骤全是额外负担,再好的系统也会被人架空。
没人跟钱过不去。
别上来就对标灯塔工厂,先解决眼前的真问题
之前接触过一家做汽车结构件的工厂,一开始做方案的时候,上来就想搞全车间的数字孪生,从订单下达到成品出库全链路打通,算下来差不多两百万的投入。
后来跟他们的生产主管在车间走了两圈,才发现他们当下的麻烦,根本不需要这么大阵仗。
他们车间有十二台注塑机,之前每两小时要靠班长挨个跑过去看模温,记在随身带的小本子上,万一漏记一次,温度飘了,整批的零件都可能因为尺寸不达标报废。
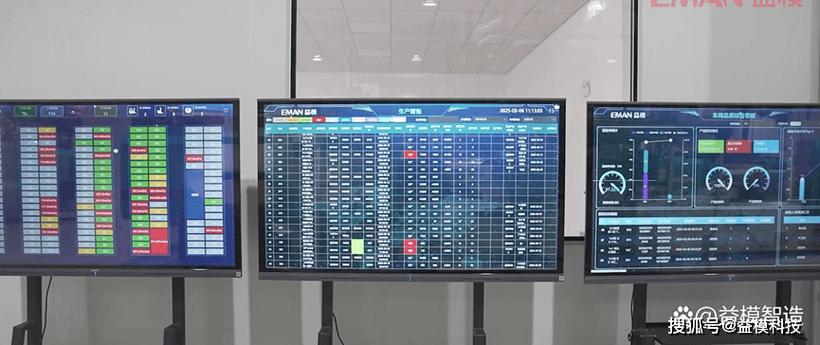
后来他们把原来的大方案砍了,就给每台注塑机装了个温度传感器,数据直接传到车间入口的大屏上,温度超阈值就自动给维修主管发微信报警。
花了不到十分之一的预算,报废的零件少了一大截。
哪有什么一步到位的改造。
那些服务商嘴里的全链路、全打通,本质上是把方案做的越复杂,收的服务费越高。你一个几十人规模的车间,非要去对标人家几千人的行业头部工厂,最后砸了几百万,系统在服务器里躺着,工人该怎么干还是怎么干。
先把最卡脖子的那个小问题解决了,比啥都强。比如有的厂算工资要花财务好几天时间,那就先把计件数据的自动统计搞定;有的厂设备坏了才发现问题,停一次机损失不小,那就先装个简单的振动传感器做故障预警。
没必要一上来就追求高大上的概念。
改造的预算里,别忘了留够维护的钱
还是开头那家五金厂,后来换了个思路。
他们没再要求工人扫码,而是在每台机床的电路上接了个简单的采集模块,机床开了多久、主轴转了多少圈,数据自动传到后台,工人啥额外操作都不用做。
一开始效果确实好,数据上传率直接到了九成以上。
结果过了俩月,坏了三个模块。
为啥?
车间里全是切削液的雾、铁屑,模块装在机床侧面,没俩月就被油污糊住,切削液渗进去直接烧了主板。找当初的服务商来修,换一个模块加上门费要两千块,算下来一年的维护费比当初装设备的钱还多。
后来他们干脆找了本地两个干了十几年的机电维修师傅,跟人谈了固定的月度维护费,平时没事就去车间转转,清个灰、紧个线,出了问题俩小时就能到现场,成本只有找外地服务商的三分之一。
很多工厂做改造预算的时候,满脑子都是买设备、买软件的钱,根本没把车间的特殊环境当回事。
车间跟写字楼不一样。
高温、油污、震动、切削液,啥恶劣情况都有。再好的电子设备,放在这种环境里,寿命都要打个对折。要是当初做方案的时候,没把后续的维护成本、损耗成本算进去,最后只会变成一笔越花越多的糊涂账。
说实话,这大半年跑了二十多家想做改造的工厂,能把这事做顺的,老板基本都有个习惯:不会坐在会议室里对着PPT拍板,一定会抽时间扎到车间里,跟干了十几年的老操作工、修了半辈子设备的师傅聊,知道大家平时干活到底卡在哪。
那些上来就砸几百万上系统,最后系统全成了摆设的厂,十有八九是当初做方案的时候,根本没踩过车间里的油污地面。
真的。
作者|商讯
排版|商讯
审核|安然