上周三带刚进厂的徒弟调外圆磨床,他换完新砂轮,开机走刀,磨出来的轴端留了个快一毫米深的台阶。他蹲在护板旁边挠头,说上周刚换的滚珠丝杠,润滑脂也补满了,导轨间隙也按说明书调过,咋就走不准了?
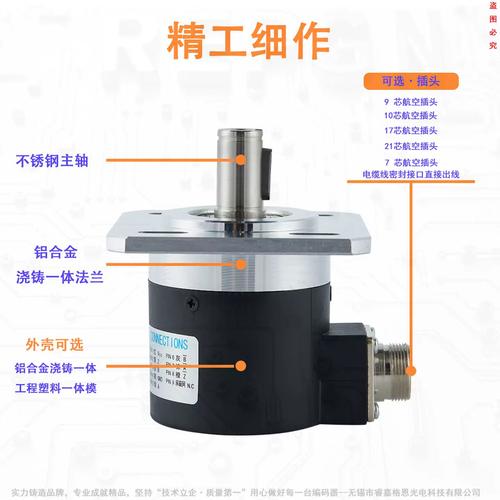
我上去踹了踹护板上的铁皮,发出哐当一声响。先别查丝杠。看看躲在护板后面那枚巴掌大的小零件——就是编码器。
别把它当“装在轴上的计数齿轮”
很多刚摸机床的小孩,对这东西的认知还停留在“转一圈记多少个脉冲”的层面,跟自行车轮上那个测里程的磁吸头差不多。
差远了。
自行车那个磁吸头是瞎数,你倒着推它也闷头往上加数字。车间里的这枚零件,是要实打实给机床的控制系统报三个核心信息:现在轴转了多少角度,转的速度有多快,最后停在哪个位置。只要它报的数偏了半格,机床的刀头就会对着硬邦邦的工件硬砍下去。上次隔壁车间的铣床出问题,就是编码器进了半杯切削液,数错了转的角度,直接把硬质合金铣刀崩飞了半拉,护板上的白漆掉了一大块,那印子现在还在,擦都擦不掉。
有次个刚从职校毕业的小孩跟我掰扯,说原理课本上都写过,不就是光栅片加个光电读头,照出明暗变化就算数?谁不会啊。
我当时就笑了。你在课本上见的是超净实验室里的理想状态,车间里是什么环境?切削液的油雾飘得到处都是,细铁屑磨得像面粉,夏天车间温度能飙到四十度,冬天早上开机的时候,导轨摸上去冰得刺骨。你那光栅片上沾了半粒铁屑,读头照过去的光就断了,数自然就错了。
那些你查半宿都找不到的小故障,多半是它在闹脾气
车间里最磨人的从来不是那种一开机就彻底罢工的大故障,是那种“时好时坏”的小毛病。
你刚开机的时候,机床走刀特别准,磨出来的零件尺寸分毫不差,连续干两个小时,突然就飘了,尺寸差个几丝。你把系统参数翻来覆去查了三遍,丝杠反向间隙也调了,伺服驱动器也重启了,甚至把导轨上的铁屑都擦得锃亮,误差还是消不掉。
咋回事?
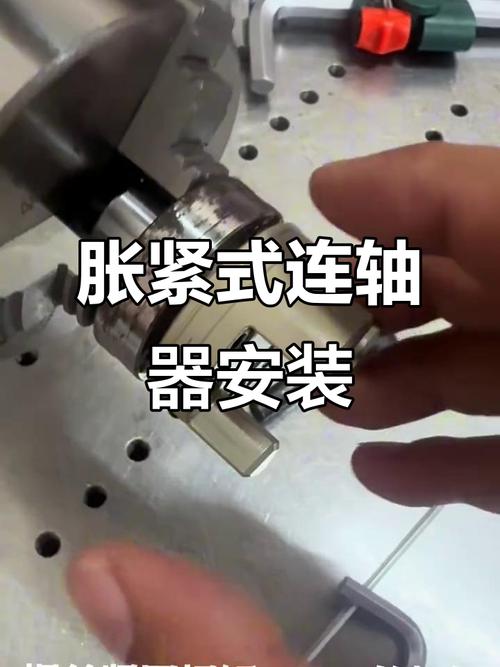
多半是编码器在闹脾气。很多人以为编码器是硬邦邦连在轴上的,其实中间那根软连接的联轴器,才是最容易出问题的环节。时间长了,联轴器里的橡胶圈被切削液泡得发胀,轴转的时候,编码器的轴跟着打滑——你这边主轴转了十圈,那边编码器因为打滑,只数了九圈,报给控制系统的数自然就错了。
我还记得有次冬天调设备,早上刚开机,走刀就偏了两毫米,我围着机床转了三圈,手伸到护板后面摸了摸编码器的外壳,凉得冰手。哦对了,冬天车间温度低,编码器内部的码盘热胀冷缩,位置稍微偏一点,光电读头的对位就歪了。等车间温度升上来,设备干了半小时热透了,自己就恢复正常了。
你说这上哪说理去?上次有个厂家的售后工程师,飞了一千多公里过来,蹲在机床旁边等了半小时,设备自己好了。机票钱花了几千,啥零件都没换成,临走的时候脸都绿了。
还有更坑的,就是进了油的编码器。你拆下来的时候,外壳看着完好无损,拿抹布擦得干干净净,装上去还是不准。为啥?里面的码盘上沾了一层薄薄的油膜,读头照过去的光被油膜散射了,本来应该是全亮的地方,光变弱了,读头就认不出来是亮还是暗。这种时候别想着拿无尘布擦——车间里哪有超净台给你拆了擦码盘,一旦拆了密封壳,进了灰就彻底废了,直接换个新的最省心。上次我徒弟不信邪,拆了个旧的,对着码盘擦了半天,装上去之后误差大到能把整根轴磨成废品,最后还是乖乖领了新的换上,浪费了一下午的工时。
它根本不需要你“供着”,但得懂它的脾气
很多人觉得编码器是娇贵的精密零件,怕震怕油怕灰,恨不得给它套个密封恒温罩。
真没必要。
你去看那些用了十几年的老机床,编码器就露在护板外面,周围堆的铁屑能埋住半拉外壳,照样转得好好的。为啥?因为它的脾气从来不是“怕脏”,是“别给我瞎挪位置,别让我打滑”。
换编码器的时候最容易犯的错,就是没找对零点位置。新的编码器装上去,随便拧个螺丝就固定,开机之后机床找出来的原点位置差了几十丝,干出来的零件全是废的。我第一次独立换编码器的时候,就踩过这个坑,把原点设错了,第一刀下去直接把工件切穿了,当时车间主任站在我后面,脸黑得像锅底。我现在还记得那工件上的刀痕,深的能塞进个指甲盖。
有人问,那大家常说的绝对编码器和增量编码器,到底选哪个好?
别听销售吹得玄乎。增量式的就是断电之后,它就忘了自己在哪,开机得来回撞着找原点,皮实便宜,干粗活的机床用着足够。绝对式的就是它自己能记着位置,断电放半个月,开机就知道自己在哪,精度高但贵,适合干精密活的设备。没有谁比谁高级,就看你拿它干啥用。
昨天带徒弟去换那台磨床上的旧编码器,他换完之后,蹲在那拿扳手把连接螺丝挨个紧了一遍,开机走了三趟刀,拿千分尺量了量零件的尺寸,误差在半丝以内。他抬头跟我说,原来这小玩意这么重要。
我递给他一根烟,说你现在知道上次崩刀的时候,我为啥不先查丝杠了吧。
车间外面的天已经黑了,机床的工作灯亮着,编码器的轴跟着丝杠慢慢转,一点声音都没有。但它报的每一个数,都决定着刀头最后落在哪。
作者|制造
排版|制造
审核|小准