上周在苏州相城跑厂,进门就撞见家纺厂张总接电话。
接完他把手机往桌上一砸,脸皱得像被揉过的纸。
是合作了两年的电商客户。本来订的2000套珊瑚绒四件套,离发货只剩10天,突然说要把一半换成天丝面料,还要加100套带定制刺绣的小规格款。
换以前这单铁定黄。
要么硬着头皮按原单做,最后压一仓库卖不动的货;要么直接赔违约金,把合作了两年的客户作没。结果他挂了电话不到半小时,调整后的排产表就发到了客户对接群里,交期只比原计划晚1天。
不是上了MES就算柔性
很多工厂老板一提到制造业柔性供应链改造,第一反应是买贵的系统、上全自动化的生产线,砸个几百万进去,觉得这样就能搞定所有突发的改单需求。
张总之前也这么想。
3年前他花了30万上了一套MES系统,当时销售跟他说,上了这套系统,客户插单改单自动排产,换线效率能提3倍。结果上次有个客户临时换了个面料批次,系统直接卡壳——因为整套系统是按固定批次的生产逻辑搭的,换料就要重新算全链路的物料库存、工位负荷、人员排班,算一次要两个多小时,还容易算错。
这次改造他根本没买新系统。
反而把车间里原来12米长的固定流水线,拆成了4个3米长的可拼接工位。每个工位配个带平板的物料架,工人打开平板就能看到当天的工单,不用等调度员从大老远的中控室打电话通知。
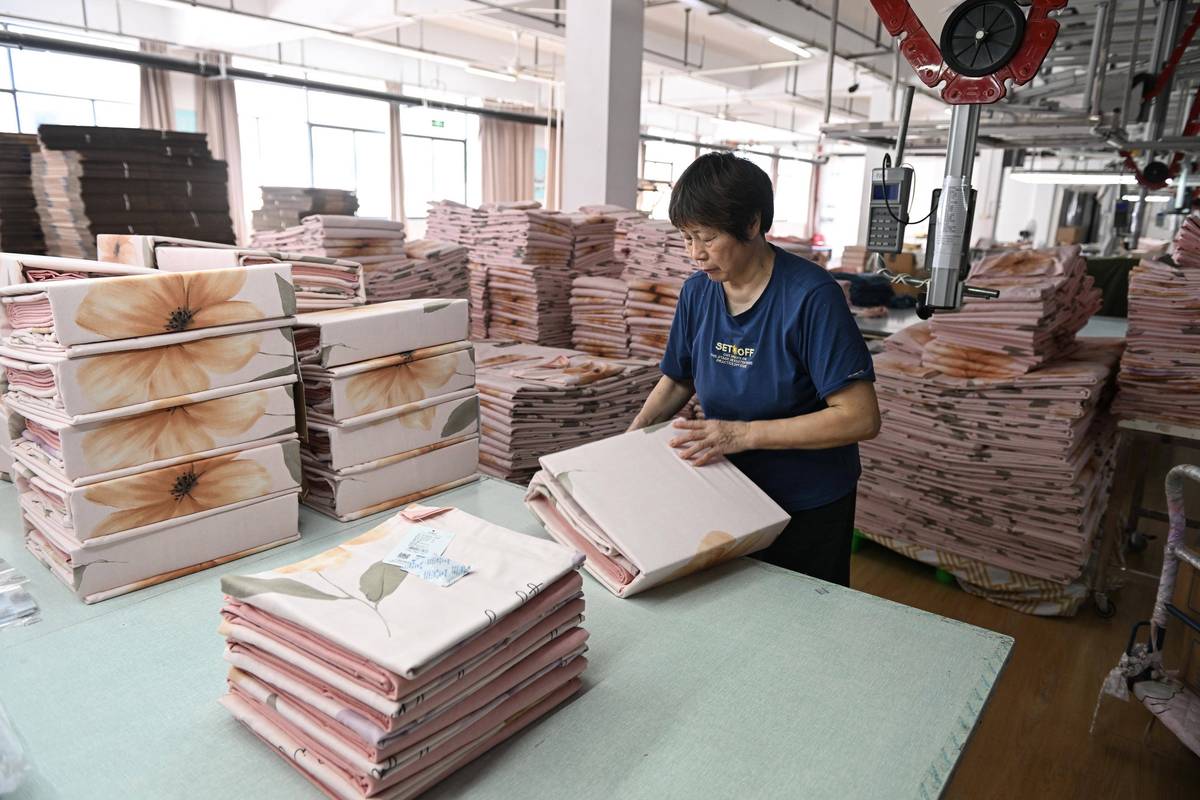
为了配合工位调整,他还把原来的物料仓库动线改了。之前所有面料按品类堆在仓库最里面的货架,每次换单要派3个工人跑半小时找料。这次他把离生产线最近的1/3仓库空间腾出来,做了临时订单缓冲区。哪个工位需要什么料,提前10分钟推到缓冲区,不用工人跨整个仓库来回跑。
就这两个没花多少钱的改动,换线时间从原来的4个小时,直接缩到了40分钟。
说实话,很多人对柔性的理解从根上就错了。柔性从来不是“全自动化”,更不是“零换线时间”。它的本质,是把原来为了追求批量效率,把所有环节焊死的生产链路,拆成可以快速重组的独立模块。你哪怕全是人工生产,只要模块拆得合理,响应速度照样比那种花了大价钱的全自动化固定生产线快。
别上来就全链路拆,先算“改一次的成本”
我见过太多工厂在柔性改造上踩大坑。
一上来就把全车间的生产线全拆了,传送带拆了,固定工位改了,花了大几百万,结果折腾完才发现,自己一年里遇到的临时改单、插单的订单,占比还不到10%。原来的生产线效率高得很,拆完之后因为没有固定的传送带,生产效率反而降了15%。
隔壁做户外露营装备的王总就是这样。
去年他听人说柔性是未来趋势,咬咬牙花了近两百万,把全车间的固定生产线全换成了可移动的组装台。结果今年露营热退了,大部分客户的订单都是批量上万的固定大订单,可移动的组装台没有固定的传动轨道,工人每天要推着台子跑来跑去,反而比之前累,效率还低。现在他每次跟我聊起这事,都悔得拍大腿。

其实真没必要上来就搞大动作。
你先坐下来算一笔账:过去12个月里,所有客户临时改规格、改交期、插单的订单,占总订单量的比例是多少?
如果占比不到10%,你根本没必要动生产线。只要把仓库的物料动线理顺,把换线需要的工具、物料提前备好,就足够应付大部分突发需求了。
如果占比到了20%以上,你再考虑拆工位、调整排产逻辑也不迟。
这里面核心的判断标准,从来不是别人说柔性有多好,而是你要算清楚“改一次单的固定成本”是多少。比如你原来客户改一次单,不管是改10%的内容还是改50%的内容,你都要重新算物料、重新排产、挨个给工人派工、重新调设备参数,这一套流程下来要花2个小时,那这个固定成本就太高了。
怎么降?
很简单。把原来的纸质派工单,改成每个工位直接连的实时看板。客户的修改需求从销售端录进去,系统自动把对应的工单推到相关工位,不用调度员挨个打电话通知。就这一个小改动,能把改单的沟通成本砍掉一半。
别把供应链的压力全甩给车间
很多人觉得柔性供应链改造就是车间的事,只要车间换线快,整个链路就柔性了。
根本不是。
我见过太多车间换线慢的案例,追根溯源根本不是工人手脚慢,是前面的环节掉链子。
比如销售为了拿订单,什么需求都敢答应,什么交期都敢拍板,根本不跟生产端打招呼。等订单落到车间,才发现客户要的定制规格,工厂根本做不了。
或者采购端的物料,全是按大批量的周期订的,客户临时要换个面料、换个配件,采购要等半个月才能到货。车间就算有天大的本事,也变不出来原材料。
张总的改造,一半的功夫根本没花在车间。
他专门在销售和生产中间设了个订单对接岗。所有客户提的改单需求,先过这个岗位的人手里,算清楚改单需要的物料库存、需要的换线时间,能接的就当场确认,接不了的直接跟客户说清楚,不硬扛。
采购端他也没闲着。跟3家做面料的小供应商签了应急供货协议——平时的大货还是找合作了十几年的大供应商做,要是临时需要个几百米的面料、几百个定制的刺绣标,找这些小供应商24小时就能送过来,不用等大供应商的排产周期。
不过话说回来,也不是说搞柔性就要放弃规模效率。
那些占比80%以上的固定批量订单,照样用原来的高效生产线做。剩下20%的零散改单订单,用拆出来的柔性工位做就行。两边互不干扰,既不丢原来的规模优势,又能接住新的零散订单。
前几天跟张总吃饭,他说之前总觉得做制造就要拼谁的生产线更长,谁的批量更大,谁的成本更低。结果这两年下游客户的订单越来越碎,有时候一个订单就几十套,还要不同的花色、不同的尺寸,按以前的生产模式根本接不住。
现在好了。
客户就算当天提改单,只要仓库里有对应的物料,他当天就能排进去,也不用怕压一堆卖不动的库存。
作者|商讯
排版|商讯
审核|安然