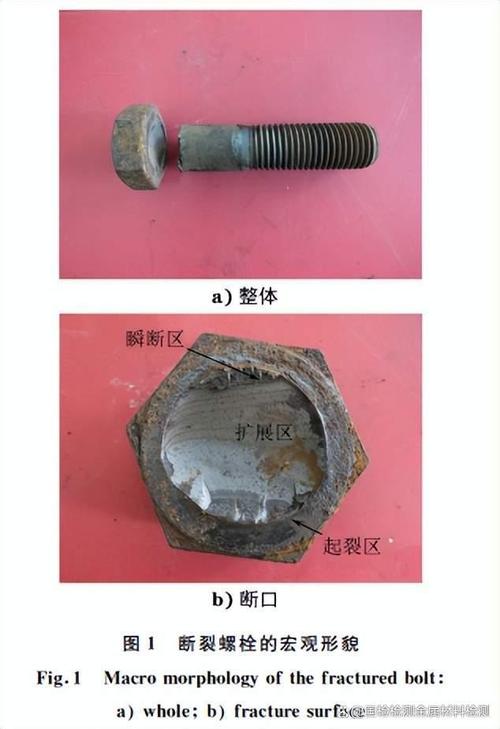
我蹲在地上把那半颗断螺栓捡起来的时候,指腹蹭到了螺纹上被硬拉出来的毛刺。旁边刚停的加工中心还在转冷却风扇,切削液顺着床身的槽往下滴,在地面的油污里晕开一小片深色的印子。没人会特意注意脚边这小半截金属。毕竟满车间的大家伙,谁会把几颗螺丝当回事?
你以为的拧螺丝,根本不算真的懂紧固件
上个月带的新来的徒弟,第一次独立装机床导轨的固定螺栓,找了个一米二的加长加力杆,脸憋得通红,每拧一下都把全身重量压在杆上,就怕拧不牢。结果三天后精度检测,导轨的直线度直接跑了两丝。拆下来检查的时候才发现,螺栓的螺纹已经被拉得细了一圈——预紧力过载导致的螺纹塑性变形,就像你穿条紧身裤勒到喘不上气,久了布料纤维都被拉松,别说贴合身型,走两步都要往下滑。
真的疼。
很多人对紧固件的认知,停留在“拧得越紧越结实”的层面,根本没意识到这东西从出厂到装上去的整个过程,每一步都卡着精度要求。扭力扳手的咔哒声不是给你听个响的,是告诉你“到力了,别再使劲了”。你多拧半圈,看似牢不可破,实则已经把螺栓的内部结构拉到了变形的临界点,等温度变化、振动上来,它最先松。
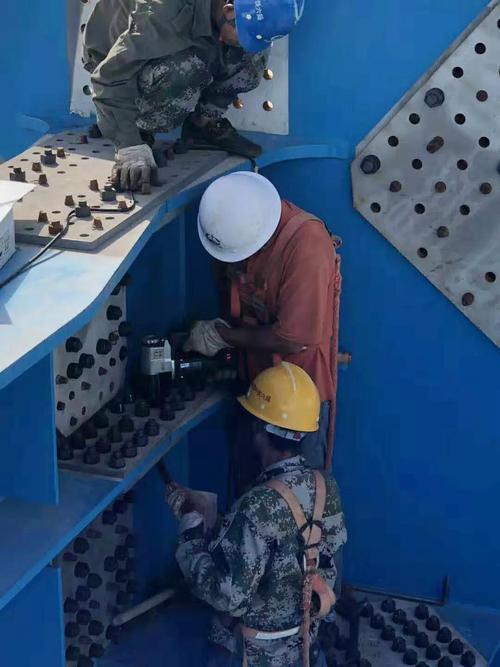
车间里的紧固件,从来不是拿个扳手就能搞定的小事
刚入行的时候我也犯过傻。觉得不就是个标准螺丝,仓库随便拿几个就能用,哪有那么多讲究。直到亲眼见过隔壁班组的冲床出事故——就是为了省点事,把连杆位置的高强度螺栓换成了普通货架上拿的普通件,半夜开着机,“哐当”一声闷响,连杆直接砸下来,把工作台刚上好的模具砸得变了形,光修模就花了小十万。
说实话,那声响我到现在都记得。不是那种尖锐的异响,是沉得压胸口的闷响,整个车间的灯都跟着晃了一下。
不同受力场景下的紧固件选型,根本没有“通用款”。要扛剪切力的位置,就得选对应强度等级的螺栓;要扛长期振动的位置,普通的弹簧垫圈根本起不到防松作用,得换带尼龙自锁的螺母,或者涂中等强度的螺纹胶。你要是图省事拿错了件,它不会当场就坏,会安安静静在工位上转个十天半个月,等你最赶生产进度的时候,给你捅个最大的娄子。
那些容易被忽略的紧固件失效细节
很多人查设备故障,总盯着主轴、电机、控制系统这些大件找问题,翻来覆去查不出毛病,最后发现就是个螺栓松了。
上次查一台用了快十年的老车床,手摸主轴座的固定螺栓头,居然能顺着缝隙塞进去一张A4纸。看着螺栓头好好贴在座面上,一点松动的痕迹都没有,实则预紧力已经掉了快一半。要是再开个两三天,主轴跳刀震刀都是小事,搞不好整个主轴座移位,修起来又是大几千。
靠手感拧螺丝的经验,在精密设备上根本站不住脚。你手晃一下觉得螺栓没动,不代表它的预紧力还在标准范围里。长期在几十赫兹的振动环境里,螺栓的自锁摩擦力会一点点衰减,就像你系的鞋带,走久了自己就松了,你总不能等鞋掉了才想起系吧?
不过话说回来,这东西看着不起眼,真把它摸透了,你在车间的底气都能足三分。毕竟设备上那些动辄几百斤的床身、连杆、主轴,全靠这些小金属件把力传下去,把所有部件牢牢锁在该在的位置。
刚才仓库的小师傅在门口喊我,说新到的一批紧固件要抽检验硬度。我把手里那半颗断螺栓往工装柜的抽屉里一塞,擦了擦指缝里的油污。哪有什么无关紧要的小零件啊。都是扛着整个设备重量的主儿。
作者|制造
排版|制造
审核|白杨