2026-09-19 03:57:58 分类:正文
去年带新人徒弟进锻造车间,他刚进门就眯起眼喊:师父这也太烫了。我笑笑往边上站,看着天车吊着烧得透亮的钢坯往锻压机那边送,那红光晃得人睁不开眼。很多人隔着屏幕看打铁,觉得就是抡锤子砸铁,酷是酷,说不清到底好在哪儿。
为什么关键零件都爱用锻造件
很多人对锻造工艺有个最大的误区:不就是把铁打硬吗?铸造成型再机加工,不也一样用?
真不一样。我刚入行的时候,师傅拿过两根断轴给我看,一根铸造的,一根锻造的,断口摆在我面前,一眼就能看出差别。铸造的断口坑坑洼洼,全是密密麻麻看不见的小气孔,受力的时候这些小气孔就是裂纹的起点,稍微过载就断。锻造不一样,整个断口细密均匀,内部的疏松气孔全被砸实了,杂乱的晶粒也被砸得细碎交错,就像揉面,把面里的气泡全揉出去,蒸出来的馒头才筋道,掰都不容易掰散,一个道理。
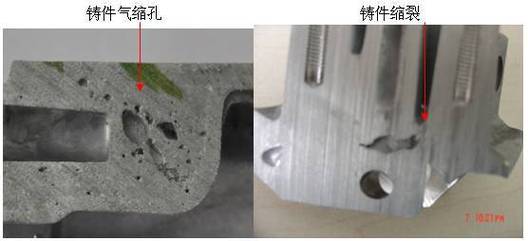 锻造工件内部孔隙致密对比示意图
说白了,锻造不是改变形状这么简单,是给金属改“体质”。原来松松垮垮的内部结构,砸完变成紧密咬合的整体,抗冲击、抗疲劳性能直接翻几倍,凡是要扛大应力的地方,从汽车曲轴到飞机起落架,全得用锻造,半点儿含糊都不能有。
站在锻压机旁走一遍完整流程
说实话我第一次站大吨位锻压机旁边的时候,腿都有点软。
钢坯从加热炉里拉出来的时候,不是普通的暗红,是亮得发白的红,离着三米远都能感觉到热浪往脖子里钻,安全帽的塑料檐都晒得软乎乎的。第一步先镦粗,就是把长长的方坯,一下压成短粗的墩子,这一步先把表面的氧化皮砸掉,把内部的心先压实。
然后就是反复拔长,送进去压一下,拉出来转个面再送进去,一下一下,看着钢坯慢慢变成长长的毛坯,轮廓一点点出来。每压一下,地面都跟着抖一下,闷响顺着脚底板往脑子里钻,说话得凑到耳边喊才能听见。
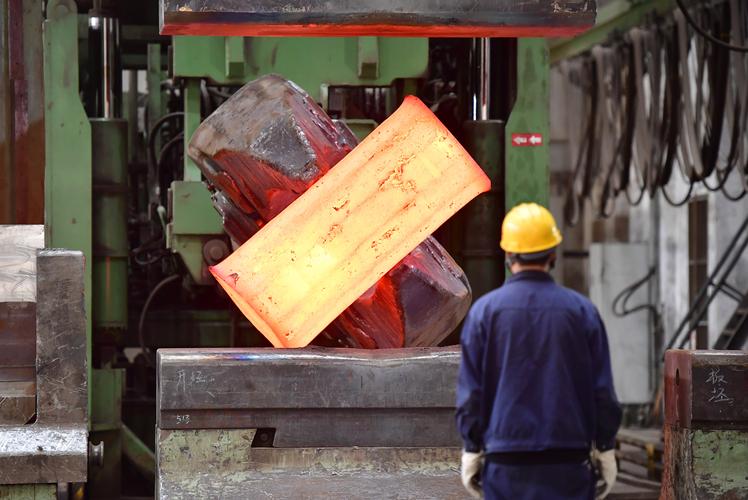 车间红热锻造毛坯加工现场
很多人觉得现在都是机器干活了,还要老师傅干嘛?其实不对,什么时候停,什么时候转,温度对不对,老师傅扫一眼就知道,那是干十几年攒出来的本事,机器暂时还替不了。你看红钢的亮度,偏暗就是温度不够,硬压会裂,就像冻硬的萝卜,一掰就碎;太亮就是烧过了,晶粒长得太大,出来的东西就是脆的,直接报废。
不过话说回来,现在控温设备比以前好多了,不用全靠眼睛瞅,出错少了太多。
很多人不知道的常见误区
 很多人不知道的常见误区
第一个误区,就是觉得锻造什么都好,什么零件都得锻。不对,锻造成本比铸造高太多,普通的小支架、不受力的外壳,铸造完全够用,犯不上花那个冤枉钱。
第二个误区,说锻造就是越硬越好。这错得离谱。做汽车的弹簧,要的是弹性韧性,不是越硬越好,硬了一压就断。做开山的凿子,刃口要硬才能砍动石头,刀身得有韧性,不然一凿下去凿子崩碎,那是要出人命的。
还有人吹手工锻造一定比机器好,其实真不一定。机器的压力稳,温度控得准,出来的质量均匀得多,手工也就打个小刀具小玩意儿凑热闹,几吨重的大零件,手工根本打不动。对吧?你让老师傅抡一天锤子,也砸不出起落架那个分量的坯料。
我有时候盯着红热的钢坯被一下一下压成型,觉得这活儿真的很实在。你控得准每一分温度,给够每一分压力,它就能还给你一块够硬够韧的好料,半点儿假都做不了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:红铁打出硬骨头:藏在车间里的锻造工艺
文章链接:https://www.lfdjt.com/p/zhizao/a/984.html