昨天带刚毕业的徒弟进车间,刚走到那排连续封口机旁边,他伸手就想去摸出袋口的位置,被我一巴掌拍在手背上。
烫。
那温度能直接在你手背上烫出个红印子,半天才消。
他缩着手吐舌头,说这玩意不就是放大版的手压封口机?我当时就笑了。
你以为它只是个“烫纸夹子”?
真别小看这台天天守在包装线尾的机器。家里那种手压的封口机,最多封个剩零食的保鲜袋,压力温度全靠人手控制,封坏了大不了扔了重来。车间这台不一样,一分钟能过五六十个包装袋,封边差个0.1毫米的缝隙,漏出来的粉状、液态物料就能把整箱货泡得一塌糊涂。
上次赶中秋的坚果货,有台封口机的温控探头松了,温度直接冲到两百八十度,半上午烫坏的复合膜袋子堆得能装半编织袋,班组长蹲在地上对着空袋子骂了半小时街。徒弟当时在旁边看得直咋舌,说不就是个加热块吗,怎么能出这么大问题。
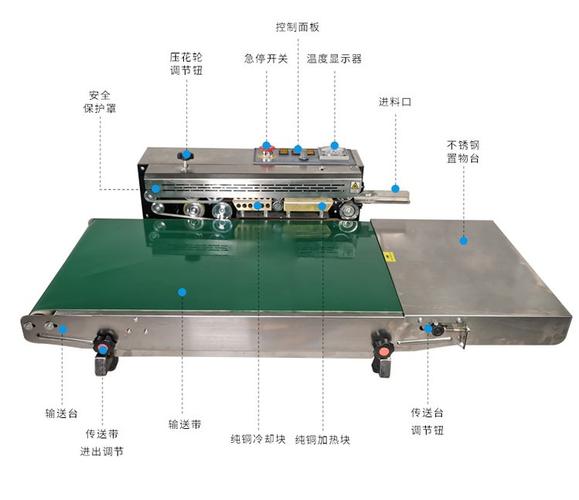
他不知道的是,这机器看着结构简单,核心的加热块、压辊、传动带,每个零件的间隙差一点,都能在赶货的时候给你整出幺蛾子。很多刚进车间的新人,总觉得这机器没技术含量,调机器就是拧两个旋钮的事,真等你被漏封的袋子追着返工的时候,才知道这里面的门道有多碎。
那道1厘米的封边,藏着三个不能错的参数
我刚入行的时候也犯过傻,总信机器上温控表显示的数字,觉得调到160度就万事大吉,结果封了三箱巴旦木,客户拆箱的时候一半袋子的封边是虚的,漏的碎渣把纸箱底都浸透了,被销售追着骂了三天。从那之后我再也不迷信表上的数,每次调机都攥着个测温枪,对着压合位置打三次温度取中间值。
说穿了,影响封边质量的就三个核心东西:
第一个是加热块的实际接触温度。温控探头测的永远是自己安装位置的温度,离加热块的边角位置差个十几度太正常了,有时候你看着表上显示160度,实际压到袋子的位置可能只有140度,封出来的边一撕就开。
第二个是压合的停留时间。就是袋子从两个加热硅胶辊中间穿过的那零点几秒,传送带速度调快了,膜的涂层还没熔透就被送出去了,慢了直接把袋边烫穿个洞。这个时间没有固定的数,薄的膜和厚的复合膜差很多,全靠你拿测温枪打了温度之后,拿个废袋子试封,撕三次都撕不开才算合格。
第三个是硅胶压辊的表面硬度。这东西是消耗品,用个两三年,表面被高温烤得老化,磨得坑坑洼洼甚至偏了芯,就算温度、速度全调对,压出来的封边也是有的地方粘得牢,有的地方是空的。上次换下来的旧辊子,表面裂纹里嵌的都是之前漏出来的奶粉,抠都抠不下来。
不过话说回来,也没人会把这些参数写成厚厚的操作手册贴在机器旁边。都是干了十几年的老工人,手摸上去就知道温度够不够,撕个封边就知道压得实不实,哪有那么多精确到小数点的数值。
最烦人的故障,从来不是烫坏袋子
干了这么多年,我最怕的根本不是加热块不热、袋子被烫坏这种一眼就能看到的问题。最烦的是那种时好时坏的漏封。
比如你刚开机器,头二十个袋子封得严严实实,过了半小时,隔三差五就有一个封边是虚的。你拆加热块看,没问题。查传送带速度,没问题。摸硅胶辊,也没有明显的磨损。换了温控探头,调了传动带的松紧,折腾一上午,问题还是时不时冒出来。
为啥?很多时候问题根本不在那些贵的零件上。加热块下面有个薄薄的铜质导热条,用久了表面会积一层像薄膜一样的焦化物,不是那种大块的黑垢,是你用手摸都感觉不到的薄壳,导热的时候时好时坏,就跟你家老台灯的开关接触不良一样,拍两下就亮,过一会又灭了。
上次有台机连续三天出这种时好时坏的漏封,我们换了两个探头,调了五次速度,最后是打扫卫生的阿姨擦机器的时候,拿钢丝球蹭了下那根导热条,机器直接就稳了——当时整个班组站在旁边的人都傻了。
说出来挺丢人的,但事实就是这样。很多时候你把问题想得太复杂,拆这拆那换零件,其实故障就在你眼皮子底下,只是你懒得伸手去刮那层薄壳。
现在我每次碰到这种查不出来的小毛病,第一反应就是拿个美工刀片,把导热条、加热块表面的薄焦层刮一遍,十次有八次能直接好。哪有那么多高深的技术,都是被故障磨出来的经验而已。
作者|制造
排版|制造
审核|安然