2026-10-13 02:32:54
作者:
制造
刚进车间的新人,多半会在机床堆里迷路。长得方方正正立在那儿,带个能上下动的机头,很多人第一反应:这是大车床?错。这是铣床。
别把铣床和车床搞混了
很多新手搞不清二者的核心区别,其实说穿了一句话就懂。车床是工件转,刀不动,削出来的都是回转件,轴啊盘啊。铣床反过来,刀转,工件动,想铣平面铣平面,想铣凹槽铣凹槽,连齿轮的齿都能一个个啃出来,活脱脱一个车间里的啃铁木匠。
很多人觉得铣床只能干粗活,铣个毛坯面就完事,其实不是。精度要求高的,能做到头发丝直径几分之一的误差,比你拿砂纸磨半天还平整。
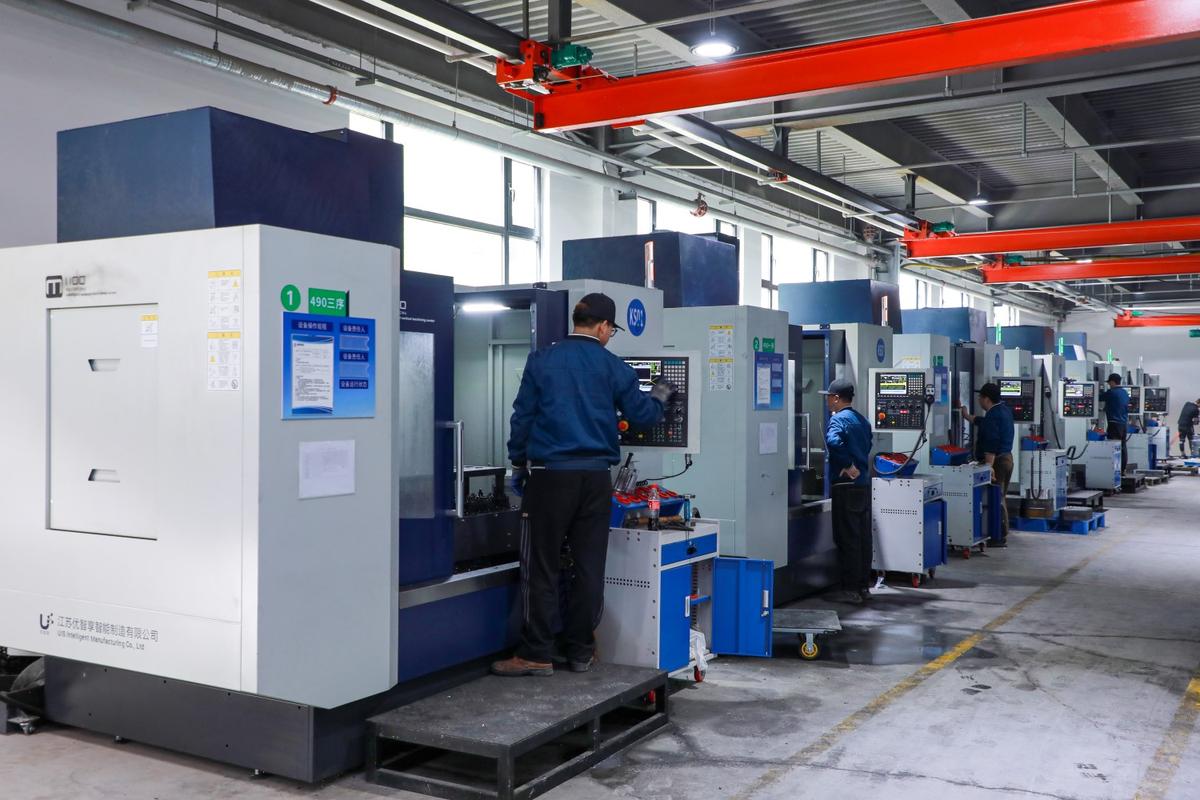 机械车间立式铣床加工现场
最容易踩坑的装夹环节
干铣床,十次废活九次出在装夹。我刚入行那会,第一次独立干活,要铣一块薄铝板,怕它动,拿加力杆死命拧虎钳,拧得胳膊都酸了,觉得万无一失。
结果铣完拆下来,平放在检测平台上一量,中间鼓了小半毫米,整整块料直接报废。那时候半个月奖金够我吃三顿馆子,说没就没,懊恼了快一个星期。
为啥会这样?薄工件本身刚性差,你夹得太紧,它已经被挤变形了。你看着铣平了,松开之后弹性恢复,平面直接变弯,可不就废了吗?
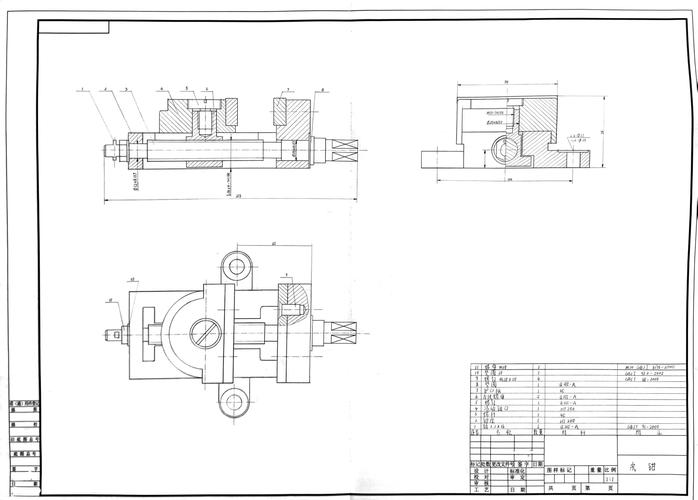 铣床加工虎钳装夹工件示意图
那该怎么弄?粗加工的厚工件,该用力夹就得用力,别省劲。薄工件就别往死里拧了,定位稳了就行,精加工一般用电磁吸盘吸住,受力均匀,很少会变形。很多新人不信邪,觉得夹越紧越安全,不出错才怪。不过话说回来,不管夹多夹少,开工前一定要拉一下工件试松紧,真飞出来那就是大事,别偷懒。
听声音就知道铣得对不对
 听声音就知道铣得对不对
干久了铣床,不用看屏幕不用量尺寸,听声音就知道机器状态对不对。正常走刀的时候,声音是均匀沉闷的嗡嗡声,就像老黄牛拉犁,一步一步很稳。
要是突然出尖锐的滋滋声,别想,要么刀已经磨钝了,要么转速进给配错了,赶紧停换刀调参数,继续干就是毁工件毁刀。一把好刀不便宜,糟蹋了心疼好久。
要是听见哐啷哐啷的撞击声,那八成是装夹松了,手别往别的地方放,直接拍急停,晚一步工件都能飞出来。之前有个实习生,听见响了还慌慌张张找急停在哪,结果工件撞在防护门上,震得整个车间的窗户都响,小伙子脸都白了。
现在自动化铣床多了,不用人一直守着,但参数还是得人调,刀磨没磨对,装夹正不正,机器自己不会说,还是得靠人摸。上次有个刚毕业的小孩,程序写得漂漂亮亮,铣出来的斜面总是偏一点,找了一天程序都没找到问题,我过去绕着机床走了一圈,拍了拍虎钳说,松了,重新找正。他还不信,拧开一测,真的偏了一个多丝,重新装完就好了。
技术这东西,就是这样。你学了一堆公式,背了一堆参数,不如在车间站三个月,听几百次切削声来得实在。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里咬铁的铣床,没你想的那么简单
文章链接:https://www.lfdjt.com/p/zhizao/a/9443.html