2026-10-12 14:21:18
作者:
制造
上周蹲装配线帮着赶订单,刚从周转筐里摸出一根待装的轴,就被旁边质检的小周一把夺下来扔到不合格区。我还纳闷,这轴看着油光锃亮,尺寸我刚卡过也没错啊?小周翻个白眼,你转一下试试。我拿过来转了两圈,指腹确实蹭到一点若有若无的卡顿,不仔细摸根本感觉不出来。就这?就这也不能要?她掏出记录板划了一笔,说半年前放过一批同厂的货,三个月后客户退了整批机器,违约金算下来,够这个批次采购价的三倍。
进车间第一站,不是开机是摸料
很多刚进制造行业的新人,第一反应是来料检验就是仓库点完数,抽几个量量尺寸盖个章就完事。哪有这么简单。说白了,所有外购的零件、毛坯、原材料,都是别人做出来的,你不知道人家加工的时候偷没偷懒,换没换料,运输的时候磕没磕着。不把好这一关,后面所有工序都是白忙活。
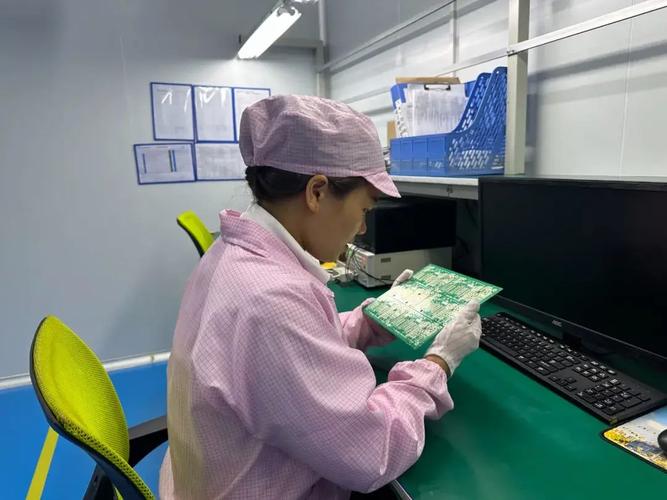 制造车间来料检验抽样检查现场
我刚入行的时候跟着老师傅转仓库,老师傅教我第一件事不是看卡尺读数,是翻整筐料的最底层。供应商送料,都把最整齐最光滑的摆最上面,坑全在底下。有次翻出半筐碰弯了的角钢,供应商脸都绿了,当场拉回去换,说再也不玩这套路了。
很多工厂都踩坑:全靠仪器不等于做对检验
现在条件好了,不少工厂砸钱买了三坐标、光谱仪,什么尺寸成分一键出结果,就觉得可以把老方法扔了。说实话,仪器准是准,但好多隐性问题,真不如人身上的零件管用。
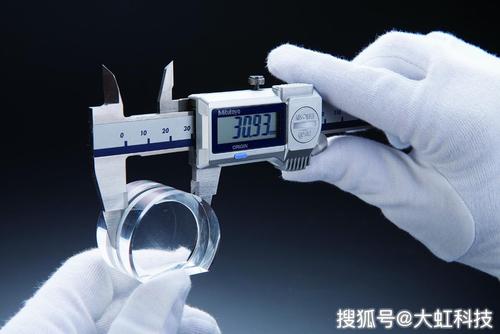 机械加工来料尺寸卡尺测量现场
就拿铸钢毛坯来说,大块头送过来,尺寸硬度都对,内部有没有缩孔疏松?你整块送上去扫,成本比毛坯本身还贵,犯不上。老师傅拿个小钢锤敲一圈,听声音就懂。清脆响的没问题,发闷发哑的,十有八九内部有空洞,直接打回去。这本事,仪器学不来。还有铝合金型材,表面的氧化膜厚度,仪器能测,但你拿干净餐巾纸蹭一蹭,掉色的肯定膜厚不够,不用上仪器。很多新人上来就抱着仪器怼,忘了自己长了手眼耳朵,这是最蠢的错误。还有抽样的坑,整批料抽最上面三个,全合格就签字,这跟摸彩票中大奖有什么区别?很多批次的不合格品,就混在中间,藏在边角,你不翻,永远找不到。
不过话说回来,仪器该用还是得用,关键成分关键尺寸,必须卡死。不能全靠手摸耳听,那是瞎蒙。只是别把所有宝都压在仪器上,忘了人该留的心眼。
放过一个坏料,后面全是补锅
 放过一个坏料,后面全是补锅
我前几年碰过一档子事,一批外购的齿轮,供应商报的硬度达标,我们检验的时候抽了五个,全过,就放行了。结果做出来的机器,卖到客户那里不到三个月,整批异响,拆开来一看,所有齿轮的齿面都磨出了沟。原来供应商偷换了热处理工艺,把渗碳改成了发黑,硬度只够表层那一丝,抽样的时候刚好抽到表层磨得够厚的,就混过去了。后来呢?整批召回,换齿轮,赔违约金,连带着下了半年的订单全丢了。老板拍桌子骂,说省了几万块采购成本,赔了几百万,亏到姥姥家。
来料检验本质就是给生产线买保险,花的那点时间人力,都是在堵后面的大窟窿。很多小老板觉得检验费钱,能砍就砍,把检验岗给仓管员兼,点完数就算完,这不是省成本,这是给自己埋炸弹。说不定哪天炸一下,半辈子的积蓄就没了。
昨天我又去仓库,看小周翻料,翻出来一个不合格的轴承,扔到框里哐当一声。那声音我听着踏实,总比后来客户退机器的哐当声强多了。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间守门人的真相:聊聊来料检验那些坑
文章链接:https://www.lfdjt.com/p/zhizao/a/9272.html