2026-10-11 10:21:21
作者:
制造
今早逛组装车间,撞见新来的小徒弟蹲在辊道边骂街,鞋尖踢着一块卡在半道的托盘,脸涨得通红。线停了快二十分钟,维修组换了传感器调了行程,还是不对。我蹲下去摸了摸托盘底面,翘了不到半毫米,就这,传感器扫不到定位孔,直接锁死全线。
别以为它就是个放货的板子
十个做产线的,有八个刚进厂的时候都这么想。不就是承点重量,带着货在流水线上走吗?能有什么花样?直到踩过坑才知道,这块看起来平平无奇的板子,是整条线的定位基准啊。所有的组装、检测、锁螺丝,全都是对着托盘来定位置的。你托盘歪一毫米,装出来的零件就能偏出公差好几倍。
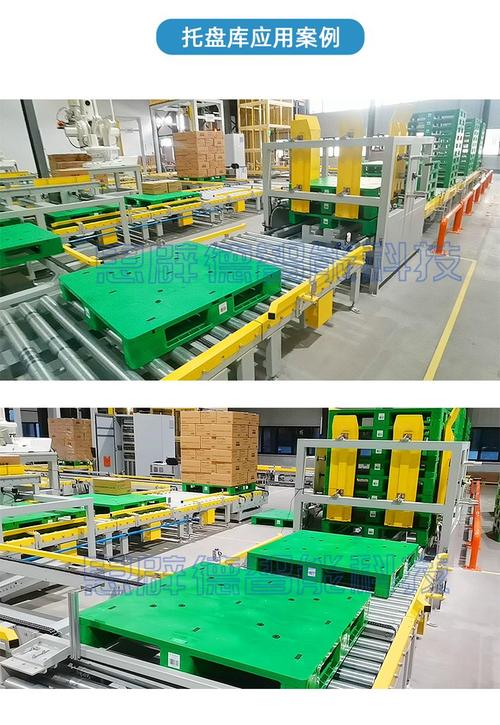 自动化组装线步进塑料托盘实拍
上个月隔壁车间换新品,赶进度赶得急,直接拿旧托盘凑活用,结果三天下来停了八次线,算下来误了交货期,罚的钱够买一整车新托盘了。很多人不信,不就是个托盘吗?至于吗?至于。真至于。
卡停产线的故障,十有八九藏在这些细节里
干了快二十年,我见过因为托盘出的问题海了去了。大多时候,大家都盯着托盘顶面平不平,没人会去看底面和侧边。定位孔的公差才是核心,很多小厂做定制托盘,为了好加工,直接把定位孔放大半毫米,看起来插定位销的时候挺好插,可一跑起来,托盘晃一下,机械臂抓货直接偏,打歪螺丝打穿零件的事,我见多了。
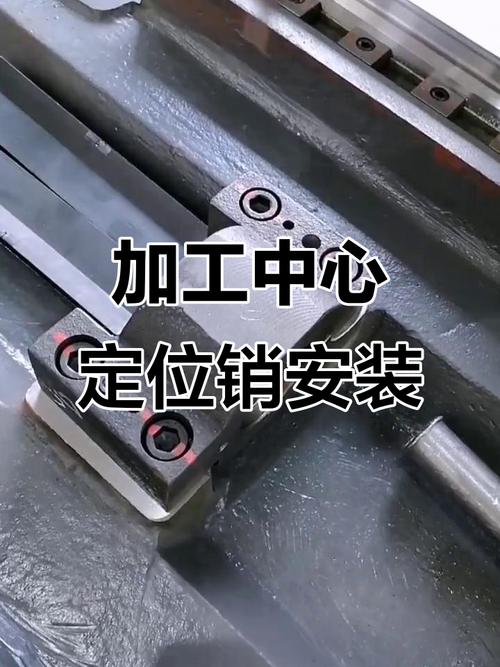 自动化流水线托盘定位销卡槽实拍
还有材质的坑。不少工厂图便宜,用回收料做塑料托盘,看起来跟新的一样,就这点。温度一变就变形。冬天缩,夏天胀,冬天卡得走不动,夏天松得定位不准,你找故障找破头,都想不到是托盘在搞鬼。就是这么邪门。那全金属托盘就靠谱?也不一定。铝托盘轻不变形,可是太软,放重货用久了底面就坑坑洼洼,而且表面太滑,固定工件的螺丝容易松,掉下个零件砸坏辊道,又是麻烦事。钢托盘够硬吧?重啊,每走一步都得多费电,时间长了辊道磨得快,换辊道的钱比托盘贵多了。
选托盘的老师傅经验
 选托盘的老师傅经验
说实话,我见过太多办公室画图纸的年轻人,把托盘直接画个方块,公差标得随随便便,到现场全是问题。选托盘哪有那么复杂,记住几个点就行。走步进辊道的,底面加强筋的间距,一定要跟辊子的间距对上,不然每走一步都晃,久了辊子都磨偏。要进高温炉的,别图便宜用普通工程塑料,出来变形你哭都来不及,直接用耐高温材质,贵那一点钱,真能省好多事。还有没人提的细节,边角一定要倒圆角。我刚进厂那年,搬托盘被直角磕了脚趾头,青了快一个月,疼得我连穿了半个月拖鞋。现在要求所有托盘都倒圆角,多少工伤都能避免。
不过话说回来,也不能过度设计。我见过给放十来斤小零件的托盘,用全不锈钢做的,壁厚快一厘米,纯纯的浪费钱。一斤钢多少钱?一吨钢才做几个托盘?算下来成本翻了十倍,其实根本用不上。最重的坑,就是不看承重。很多人选托盘只看尺寸,不看能扛多少重量,放个几百斤的货,选了薄筋的,用不了三个月托盘就弯了,然后天天卡线,你换不换?不换天天停,换了又是一笔钱,算下来当初省的那点钱,连零头都不够补。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:流水线上没人说破:托盘才是隐形的效率开关
文章链接:https://www.lfdjt.com/p/zhizao/a/8855.html