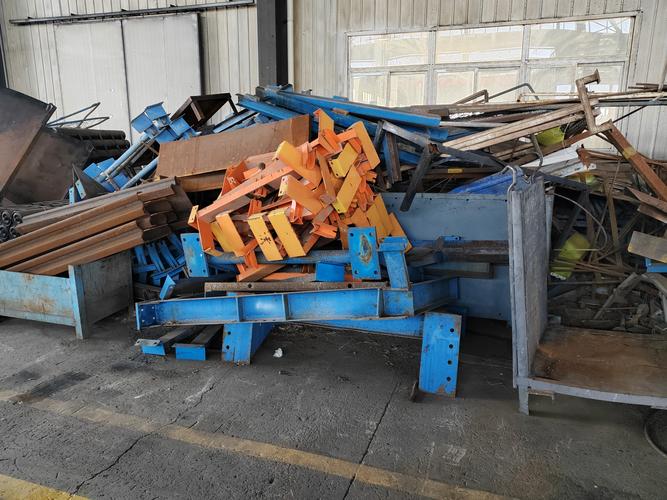
上周带新来的设计岗实习生逛车间,刚走到下料区就被堆在角落的半框铝板绊了脚。都是刚切完废的,实习生脸都白了,说我尺寸标得清清楚楚,刀路也给了,怎么加工厂做不出来?
别骂加工厂,问题大多出在画图时
我蹲下来翻了两块废件,一眼就看到问题。他在一块不到巴掌大的铝板上,画了三个内角不到半毫米的直角。
你见过普通铣刀的刀头吗?都是圆的啊。
要刮出这么小的直角,得换比牙签粗不了多少的微型刀,还得一刀一刀慢慢走,稍微手抖刀就断,断刀还要重新对刀,半天做不出一件,成本翻十倍都打不住,换你是操机师傅你不头疼?
说白了,这就是做设计的时候没考虑可制造性——你画的图理论上没问题,但落到车间的机床上、落到操机师傅的手上,就是做不出来,或者做出来也贵得离谱。
不是让你降设计标准,是换个思路搭积木
说实话我刚入行那会也误会这个事儿,觉得谈可制造性设计就是让我牺牲性能凑加工,就是资本家抠门降成本,后来被车间主任骂了一顿才想明白。
你要那个直角强度够,为啥非要在一块料上挖出来?拆成两个零件,拼起来焊死或者锁螺钉,强度一点不差,加工的时候随便铣,普通刀一次成型,半天能出一堆,这不比你耗在那三个直角上强?
我之前碰过一个做设备外壳的案子,设计师为了散热效果,把内壁的散热筋画成了全封闭的网状,整个零件只能做电火花加工,本来批量价十几块的东西,单个加工费就快一百,还没法批量做。后来改了个设计,每根筋留了半毫米的开口,普通铣床一次加工完,散热效果一点没变,成本直接砍到原来的八分之一。
三个不用背的小习惯,新手看完就能用
很多人觉得可制造性设计是老工程师才有的经验,其实不用背公式,改几个画图的习惯就行。
第一个,画完复杂结构,先拿你手边常用的东西比一比。你开的槽比牙签还细?你挖的坑比指甲盖还小还深?先想想,常规刀具能不能伸进去,做出来了怎么拿出来,别等下了单才想起问刀具有没有。
第二个,别天天坐办公室画图,多去各个工位转。摸一摸焊完的钢板变形有多大,你就不会要求两个焊在一起的零件,同轴度还得控制在一根头发丝的十分之一以内。看一看操机师傅怎么装夹,你就不会把需要加工的面设计得刚好被夹位挡住。
第三个,别对直角有执念。绝大多数不需要装配的内角,留个常规圆角根本不影响性能,反而能减少应力集中,零件寿命还更长,加工还不用额外多花钱,一举三得的事,为啥非要死磕直角?
哦对,还有个容易忽略的,批量生产和单件打样完全是两回事。单件做你花一天手工修都行,批量生产多一个步骤,几千件下来就是几万块的成本浪费,多停一小时产线损失更大。画的时候多问一句,这个设计批量干的时候能不能省步骤?
很多年轻设计师现在都爱追求极致的造型,复杂的曲面,觉得这样才显水平。其实好的设计,从来不是画出来好看就行,是能顺顺利利做出来,性能达标,成本还合适。
下次逛车间,路过废料堆多停两分钟,翻翻那些废件,看看都是为啥被扔在这,比你对着图纸想三天都管用。
作者|制造
排版|制造
审核|小北