2026-10-09 00:36:35
作者:
制造
昨天刚转完新批次,徒弟攥着一张沾了点机油印的报告戳我胳膊,师傅师傅,CPK算出来了,你签字吧。我拿过来扫一眼,数字很漂亮,刚好过1.33的线,可惜,样本是刚换完刀具挑的三个件,这字我不能签。
你天天签的CPK,到底在说什么
说白了,你给对象带奶茶,要求三分糖,允许上下浮动半分。你带了十次,每次糖度偏在哪,晃不晃,CPK就是把这个波动量化成一个数。
很多人以为CPK是合格率证明,大错特错。它测的是你的生产过程稳不稳,不是测你挑出来的零件合不合格。哪怕你一百件全合格,要是每件尺寸忽上忽下跳得厉害,CPK也高不了,而这恰恰就是过程不稳的信号,说不准哪天就跳出个超差的炸你一脸。
现在很多工厂都要求CPK大于1.33,大家就拼了命往这个数凑,很少有人想明白,这个数本质上是帮你预判风险的,不是给客户凑KPI的。
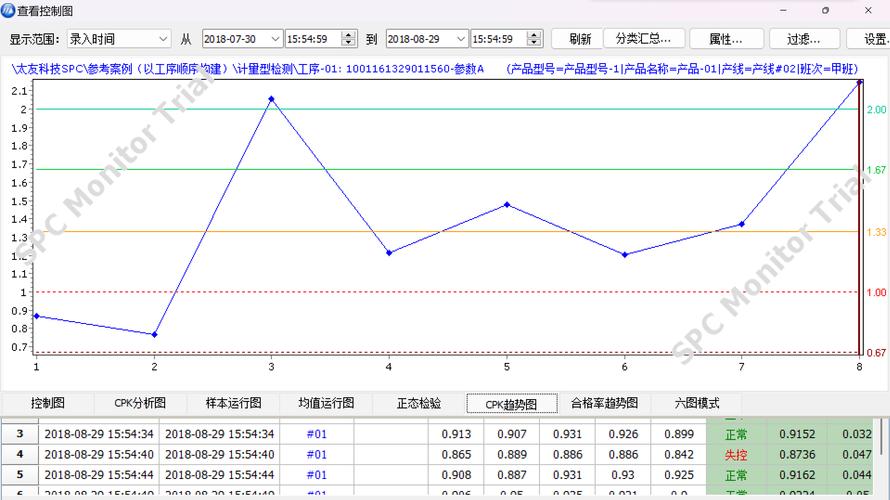 机械加工轴径CPK趋势走势图
新人一踩一个准的两个坑
第一个坑,就是样本选错。刚才我徒弟犯的就是这个错。刚换完刀具,调机师傅故意对准中心做了三个件,你拿这三个当样本算CPK,能低得了吗?
错在哪?错在你选的样本根本代表不了真实生产状态。机器要不要暖机?导轨间隙跑开了吗?连续生产几十件之后的热变形呢?这些影响波动的因素,你用三个调机样全给遮了,算出来的数就是花架子,中看不中用。
第二个坑,为了凑数删异常点。说实话,我见过太多审核前连夜改数据的,测出来一个点偏了零点零几,直接删掉,就为了CPK够数。这不是自欺欺人吗?
上个月隔壁线就是这么干的,删了三个偏上限的点,把0.9改成1.4,审核过了,结果发出去一千件,有八十多件超差,客户退回来,全车间拆包装全检,半个月的产能都搭进去了,那滋味谁挨谁知道。
 车间现场CPK样本采集工作台
CPK真正的用处,根本不是应付审核
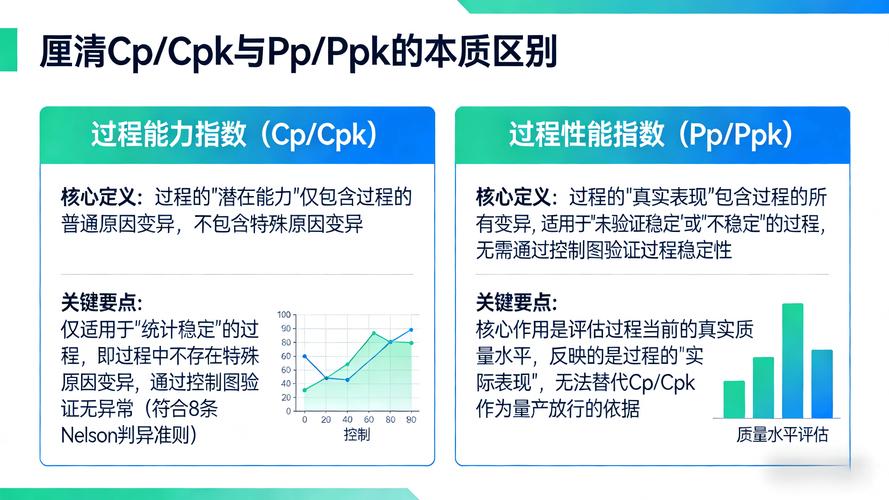 CPK真正的用处,根本不是应付审核
很多人叹气说,我们做CPK不就是给客户看的吗?客户要,我们不得不做。这话我真不爱听。CPK是机器给你递的小纸条,悄悄告诉你它累不累,要不要调,这本事你不用,拿去当敲门砖,不是糟蹋东西吗?
我干了十几年,每次看CPK根本不是盯着那个最终合格不合格的数,我看的是偏移方向,看的是每次计算的变化。比如我们长期加工同一个孔,一开始CPK稳定在1.6,中心一直不偏,过半个月,再算CPK掉到1.3,中心悄悄往上限飘了零点零二,不用想,肯定是刀具磨损了,赶紧换,别等出了不良再动。
这才是CPK真正的价值啊。它不是一堆摆在档案柜里落灰的数字,是你摸机器的第二双手啊。你天天和机器打交道,它的微小波动你不盯,反而拿它当幌子应付外人,那你永远摸不透你脚下这台机器的脾气。
徒弟听完哦了一声,回去重新抽了二十个连续生产的件,重新算完CPK1.28,差一点点够线。我们一起紧了一点定位销,再测再算,就到1.4了。你看,这不就有用了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老师傅聊CPK:别再拿它当废纸签字了
文章链接:https://www.lfdjt.com/p/zhizao/a/7976.html