那时候我还听不懂话里的意思,只记住了那根红绳子连着头顶一块亮着绿灯的看板,拉一下,绿灯变红灯,整条线都得慢下来甚至停下。
后来才知道,这个看着不起眼的装置,就是大家常说的安灯系统。
别被名字唬住,它就是车间的“紧急求助铃”
说出来你可能不信,安灯这两个字就是日语里“灯”的音译,最早就是丰田车间里一根拉绳挂一盏灯,没什么玄乎的。车间太大了,上千平的空间到处都是机器轰鸣,你在工位这边出了问题,喊破喉咙班组长也听不见。跑去叫人?这几分钟线还走不走?出一堆不良品谁负责?
所以最简单的办法就是拉绳亮灯,你这边亮什么灯,对应什么问题,负责的人远远看见就过来了。缺料亮黄灯,设备故障亮红灯,就这么简单。
跟奶茶店前台按铃叫吧台出餐,跟你在家喊快递放门口,本质是一个逻辑,就是快速传递信息而已。
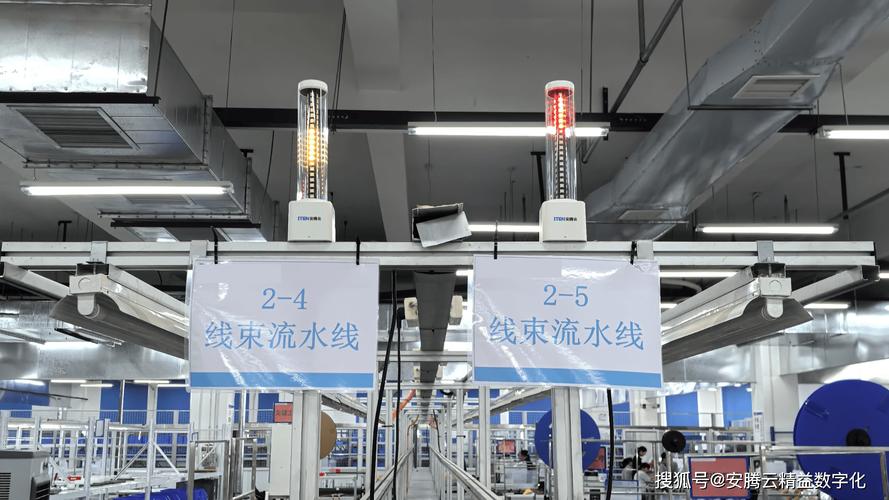
为什么八成工厂的安灯系统都成了摆设
说实话,我见过太多工厂花了大价钱装系统,最后变成了墙上的装饰品。问题出在哪?不是东西不好用,是管理层不敢用。老板一算账,停线一分钟损失多少产量,拉一次全月产能都受影响,所以定规矩:拉停线一次扣工人五十,扣班组长两百。
这下好了,没人敢拉了。工位卡了个小零件,工人自己拆半天,手忙脚乱赶进度,漏装一个螺丝,流到下一个工序,装完整个内饰再拆,损失的可不是五十块。更倒霉的是直接流到客户手里,召回一次够装十套安灯。
很多人对安灯有个最大的误区:觉得它就是用来停线的。不对。
安灯的核心从来不是停线,是把问题停在它发生的地方,不让小问题拖成大事故。你十分钟解决一个小问题,总比整批返工花十几个小时强吧?
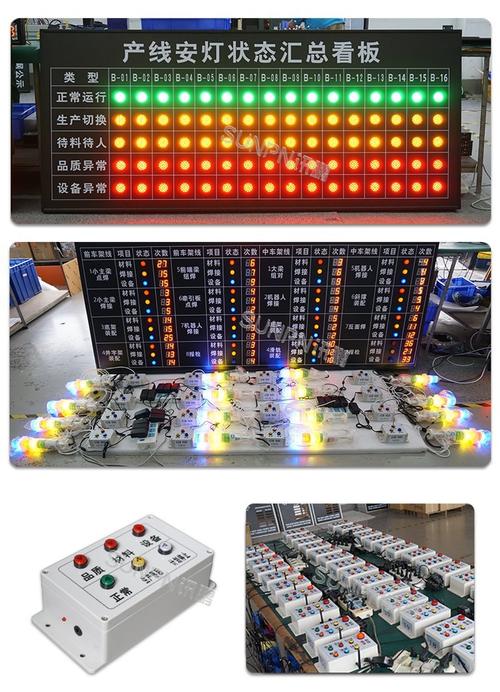
现在的安灯,早就不是一盏灯了
现在很多自动化产线,根本不用人动手拉。料架上的物料用到低于安全库存,传感器自动触发信号,物料配送员的手持终端直接弹出提醒,什么时候送到哪个工位,要送多少,清清楚楚,工人根本不用停线等料。
设备出点小异常,轴承温度高了,转速不对了,系统自己就检测到,自动给维修员发呼叫信息,等偏差变大要停线的时候,维修早就调好走人了,大多时候连线都不用停。
看板也变成了电子大屏,哪个工位出了什么问题,已经等了多久,责任人是谁,一目了然,不用人跑过去看,管理人员在办公室就能看见整个产线的状态。
说来说去,不管是拉绳子还是数字化,核心逻辑从来没变过:出问题早喊人,别捂着。
安灯系统最值钱的从来不是那几盏灯那块屏幕,是允许工人拉停线的底气,是企业不捂着问题的管理逻辑。
上次逛一个新工厂,看见年轻操作工工位上出了点小异常,手指轻轻按一下呼叫键,不到一分钟维修就跑过来了,红灯闪了两分钟就变回绿灯,整个线体几乎没受影响。
看着挺简单的一件事,其实藏着做制造最实在的道理。小问题不藏,早解决,最后就是省大钱。
作者|制造
排版|制造
审核|见微