新人最爱踩的坑:把防错当多余
我笑着摆手,让他换一块合格的料试试。他拿起尺寸对的料轻轻一推,顺顺当当地滑进去了,一点阻碍都没有。再换那块不对的,刚推到方铁跟前,直接卡死,晃都晃不动。 哦?他愣了。 这玩意儿就是防错啊。很多刚下车间的新人,都觉得这东西多余——不就是块铁吗?我眼睛长着,还能拿错料?说实话,真能。干我们这行的,熬夜赶单连轴转的时候,眼睛花了手滑了,拿错一两个零件太正常,要是全靠人眼盯着,一天干十几个小时,谁扛得住啊?错个百八十件,材料钱加上工期赔偿,小半年工资都没了。这块铁才几斤重,成本几十块,十几年没出过事,划算得很。 很多人觉得防错是搞给外人看的花架子,小厂用不着,全靠老师傅把着关。老师傅也是人啊,家里有点事睡不着觉,第二天能不走神?防错就是给所有人加一道保险,不管你新老,错了就别想过去。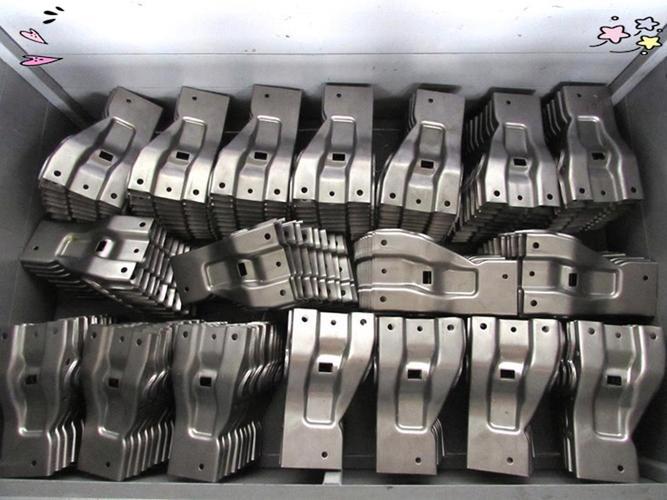
最好用的防错,从来不用电
很多人一听到防错装置,第一反应就是传感器、程序控制、视觉检测这些花里胡哨的电子玩意儿。其实在车间里混久了你就知道,最靠谱的防错,全是死结构,根本不用插电。 我见过最多的就是定位防错——两个零件长得差不多,就是孔位差几毫米,人眼看不出来,怎么办?就在工装上做两个不一样粗的定位销,孔不对,你根本压不下去,拿错了一眼就能看见。还有方向防错,零件只能装正,装反了哪怕偏一毫米,工装合不上,设备启动不了,根本不可能流到下工序。 不像电子传感器,车间里油水大,灰尘多,用半年就灵敏度下降,要么对的说成错的动不动停线,要么错的直接放过去,修都修不好。机械防错就不一样,只要不撞不摔不变形,用个二三十年都是它,连油都不用抹,根本不用维护。成本还低,一块铁两根销子,能有多少钱? 不过话说回来,不是说电子防错不好,复杂的异形零件确实要用,但能靠机械解决的,别瞎堆电子设备,没必要。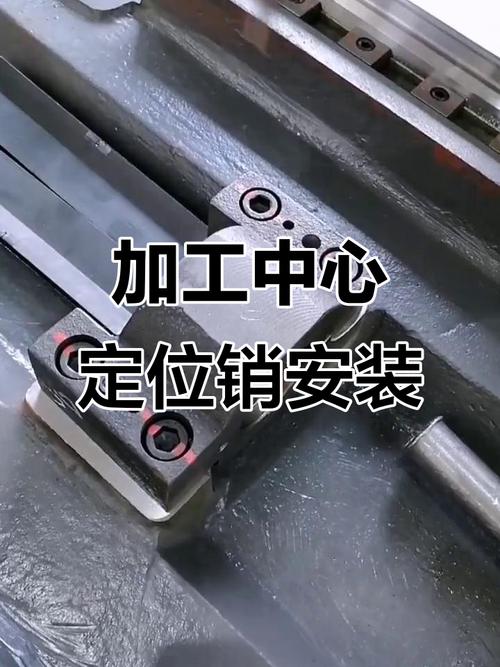
好防错不防人,坏防错折腾人
作者|制造
排版|制造
审核|乐乐