2026-10-08 14:36:14
作者:
制造
今天跟新人蹲在冲压线边调滑块间隙,伸手搭了下电机端盖,烫得我立马缩手。新人还懵着呢:上周看仪表温度不还正常?可不就是正常。仪表上的数字本来就没对过。
很多干了三五年的操作工,甚至不少现场技术员,都觉得温度监测就是个摆看的玩意——不就是插个传感器,后台跳个数字,超了就报警?哪有这么简单。
你以为测的是核心温度?其实测的只是“表皮”
我们天天给设备测温,九成以上的人,都没搞懂自己测的到底是哪的温度。
就拿最常见的电机轴承测温来说,绝大多数产线的传感器,都是拧在轴承端盖的螺纹孔里,顶天了碰到端盖内壁。你想想,中间隔了足足一厘米厚的铸铝,还有端盖和轴承外圈之间的密封垫、润滑脂空隙,热量传出来都降了不知道多少度。实际轴承滚动体的温度,比你仪表上显示的,差个十好几度太正常了。
我刚工作那会碰过一次整线停机,拆开来才看到轴承保持架都磨碎了,测温仪表的显示还没到报警值。就是当初安装的时候图省事,没把传感器嵌到贴合轴承外圈的位置,装在了端盖外壳上,等于测了半天车间空气温度。
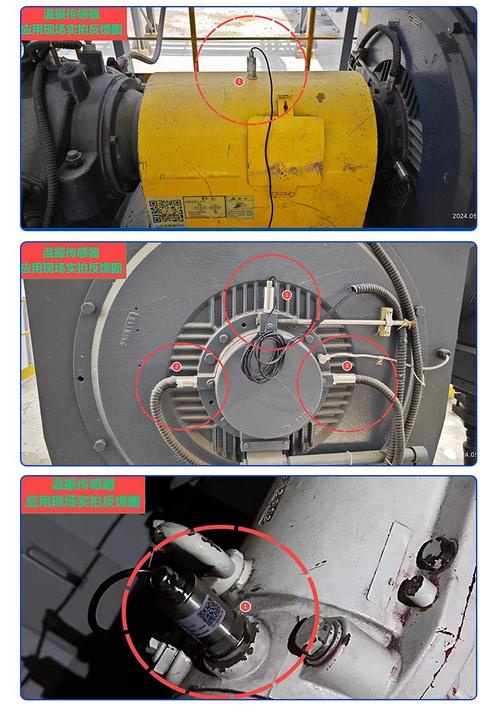 工业电机轴承端盖测温传感器安装示意图
用红外测温枪手持测的,错得更离谱。你对着沾了油污、积了碳的外壳测,发射率不对,测出来的温度能比实际低二三十度。很多人拿起来就扫,根本不知道还要调发射率这回事,错了都不知道哪错了。
说白了,温度监测第一步,找对测量点,比买多贵的传感器都重要。
不是越贵越高级,适合才顶用
这些年红外热成像火了,不少工厂一改造就把所有测温点都换成热成像,一套下来花不少钱,其实很多地方根本犯不上。
你测注塑机的模腔温度,要的就是模腔内部的准数,把铠装热电偶直接嵌到模腔边缘,几十块钱一个,比你隔着几十厘米用热成像扫准十倍,稳定性还高,坏了换也不心疼。
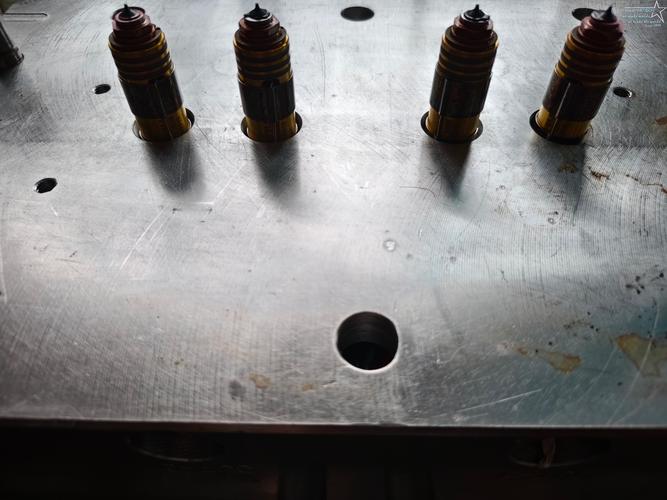 注塑机模具嵌装热电偶测温现场图
反过来,高速旋转的传动轴,你没法装接触式传感器,总不能把线绕在轴上跟着转吧?这时候用非接触的红外或者涡流传感器,才是对的。
冶金炉里几千度的高温,普通热电偶融都融了,就得用辐射式测温。零下几十度的冷库管道,又得换耐低温的传感器。型号不对,花多少钱都是白搭。我之前碰过一家汽配厂,给热冲压模具装普通的热电偶,冲压震三天就把线震断了,换了铠装加固的,一下子用了大半年,钱还没多花多少。
报警阈值真不是随便填的
 报警阈值真不是随便填的
很多现场调参数的,报警值都是直接抄产品说明书,从来不会根据自己车间的情况改,这也是大坑。
你想,南方盛夏的时候,车间不开空调的话,环境温度就能到四十度,冬天北方车间零下好几度,基线能一样吗?满负荷开一天的设备,和刚启动半小时的设备,温度也差好多。
正确的做法其实很简单,等设备满负荷稳定运行两三个小时之后,把此时的稳定温度当成你的基础基线,报警值比基线高个八到十度,再留余量,就不会错。别拿通用数值硬套,太容易出问题。
很多人觉得温度监测就是用来等报警停机的,不对。它真正有用的地方,是看趋势。你天天看记录,发现温度每天涨个零点几度,涨了半个月,那肯定是轴承开始磨损,或者润滑脂变质了,这时候提前换,根本花不了几个钱,等报警响了,多半已经烧了。
不过话说回来,现在不少小老板还是舍不得花这个钱,觉得我安排工人每天拿测温枪测两回不行吗?你夜里班没人盯着,设备烧了你上哪找去?上个月刚帮朋友处理完这么一档子事,省了几千块传感器的钱,亏了几万维修费,还停线三天丢了订单,算算账哪值当。
温度监测这东西,说穿了就是给设备看诊的大夫,不是等病危了才下通知书,是天天给你量体温,提前发现小毛病,别等拖成绝症再治。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:躲在设备缝隙里的温度监测
文章链接:https://www.lfdjt.com/p/zhizao/a/7825.html