2026-10-07 14:31:21
作者:
制造
昨天刚擦完车间里那排量具,手上现在还留着防锈油和切削液混在一起的味道。干机械这行,谁没握过几把卡尺?可你真的会用吗?
拿卡尺的手势,大半新人都错
上次我带徒弟进车间第一天,教他拿游标卡尺,他一伸手就攥住尺身读数,我当场拿敲料的铜棒轻敲了下他手背,疼得他一缩手,还觉得我小题大做。
真不是我凶。
人手的温度比恒温室的量具温度高好几度,攥的时间久一点,尺身热胀,测出来的尺寸就能差出两三个丝。别小看这两三个丝,装滚动轴承的时候,轴径大两个丝,轴承内圈会过盈发热,跑不了三个月就得烧。斜着卡工件,你觉得差一点无所谓,实际上误差能翻好几倍。
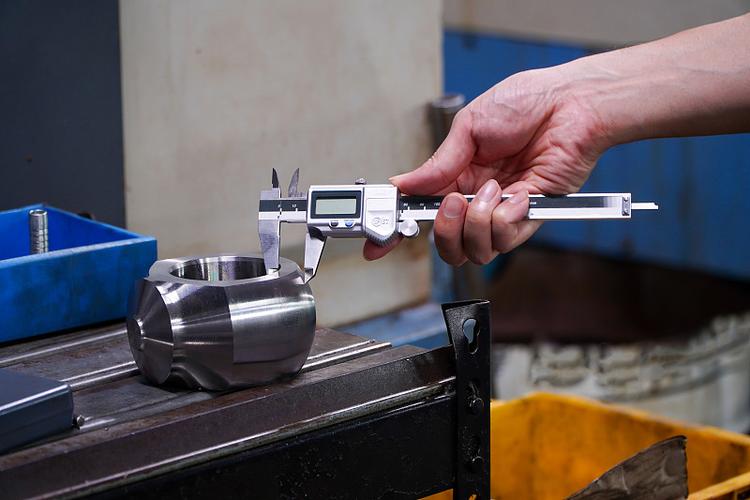 机械车间工人正确手持游标卡尺测量工件图
很多人用了好几年卡尺,都不知道自己手势错了。正确的姿势是,大拇指动游标,食指搭在尺框上,另一只手拿工件,尽量不碰尺身。就这么点小事,能筛掉一大半刚入行的新人。对吧?
越贵的量具,越娇贵
高精度的千分表、千分尺,比刚入行的学徒娇贵一百倍。很多人觉得不就是个铁疙瘩,随手往钳工台一扔,磕一下碰一下,表面看着没事,实际上精度已经歪了。
我刚入行的时候,师父跟我说过一件事,有个师傅赶活,把恒温柜里的千分尺拿出来直接用,连温都没回,测出来的轴径小了四个丝,整批二十多根轴全部报废,当月奖金全扣完还不够赔材料钱。你说冤不冤?
说实话,高精度量具对温度敏感得离谱,差个两三度,精度就没了。从恒温柜拿出来,至少得放半个小时跟环境温度一致,才能用。急那半个小时,亏几万块,太不值当。
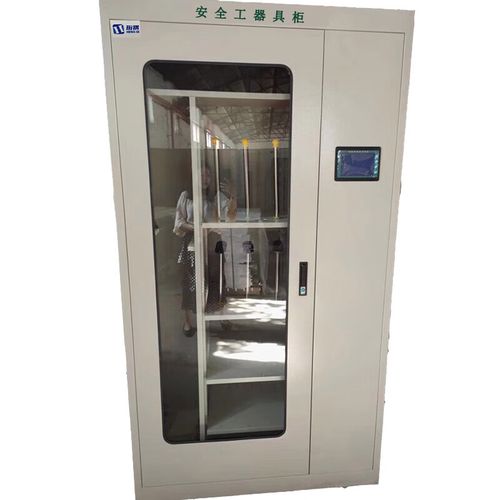 机械加工车间恒温柜存放高精度量具图
不过话说回来,也不是只有贵的才娇贵。哪怕是最便宜的钢直尺,你天天拿来撬螺丝,用不了半年边就磨圆了,量长度差一个毫米都正常,开模错一毫米,整副模具就废了,这笔账怎么算都不对。
藏在校准里的大坑
 藏在校准里的大坑
大家都知道量具要定期校准,可十个里面有八个,校准完就把报告往柜子里一塞,连看都不看。校准不是走流程,是告诉你尺子偏了多少啊。
我之前碰到过一次,一批零件交出去全退回来了,查来查去,发现车间里常用那把卡尺,校准报告上清清楚楚写着零点偏差一个丝,下料的师傅从来没看过,切出来的轴全部大了一个丝,整批零件报废,几十万的材料费打了水漂。没人怪校准,没人怪制度,都怪那把破尺子不准,可尺子早就告诉你们它偏了啊。
很多厂现在都这毛病,买几百万的进口机床眼睛不眨,换个新卡尺、给量具做校准抠抠搜搜,好像量具是没用的累赘。你机床精度再高,你量不准尺寸,你调都不知道往哪调,那不就是闭着眼睛干活吗?
干机械这行,量具就是你的眼睛。眼睛糊住了,再贵的设备也做不出好东西。就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里摸了十年的量具,原来很多人都用错了
文章链接:https://www.lfdjt.com/p/zhizao/a/7457.html