2026-09-18 00:12:48 分类:正文
昨天带新人进车间转,刚走到中控室门口,新人盯着墙上那块亮着的大屏问,这上面花花绿绿跳动的都是什么?我指了指屏幕,这就是MES啊。很多人听名字觉得玄乎,什么制造执行系统,听着就像飘在天上的数字化概念,跟咱们车间干活的没关系?才不是。
别被名字吓住,它就是车间的大管家兼记事员
说白了,它就是帮你盯着生产线上每一件事的。早个二三十年,很多工厂生产靠什么管?靠调度员一张嘴两条腿,靠组长手里一个皱巴巴的小本子。原来早会排完计划,调度员挨个车间窜,今天A线做这个款,B线赶那个急单,中途哪台机床烧了轴承,哪批原料没送到位,全靠调度员两条腿跑,一天跑下来微信步数一万五打底,到下班统计产量,还得各个组长拿着小本报数,凑出来的总产量,错个百八十件都太正常。
MES核心解决的,就是车间里“信息不对称”的问题。原来老板要知道今天产了多少,得等第二天统计,现在打开系统就能看到实时数。原来哪台机器闲得冒烟哪台机器连轴转,调度得跑一圈才知道,现在屏幕上一眼就能分清楚。
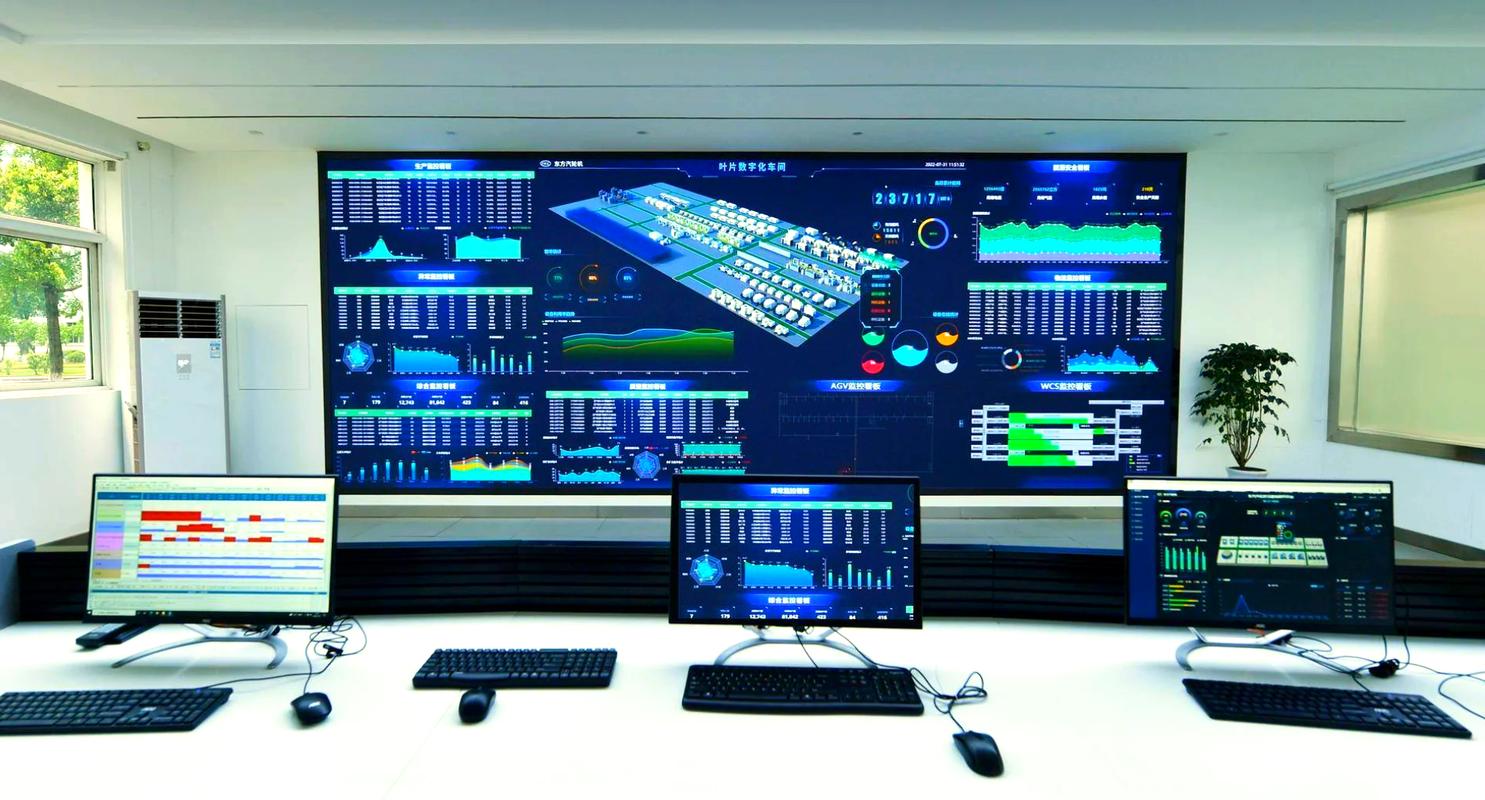 机械加工车间MES中控大屏现场图
百分之八十的MES没用好,都是踩了同一个坑
说实话,我见过太多工厂,花了大价钱上MES,最后扔在一边吃灰,老板还骂这是骗人的玩意。为啥?很多人一开始就搞混了MES和ERP的分工,还把流程理顺的顺序搞反了。
很多人以为,ERP是管订单算钱的,MES就是ERP的附属品,买来插上就能用。不对。ERP是坐在办公室算大账的,告诉你这个月要做多少货,一共进了多少原材料,该收多少钱。MES是扎在生产线每一个工位里的,管的是今天这个订单,现在做到哪道工序了,哪个机器有空,哪个工人手上堆了活,这批零件质量合格不合格。
还有更坑的,很多工厂自己生产线流程都是乱的,转序靠推,堆放随便放,出了问题全靠经验找,就想着买个MES回来就能变好。那怎么可能?你流程本身是糊涂账,输进系统里也还是糊涂账。工人本来干完活就走,你突然要求每道工序都扫码,人家嫌耽误功夫,要么瞎扫要么漏扫,最后系统里的数据全错,领导看着不对,干脆不用了。
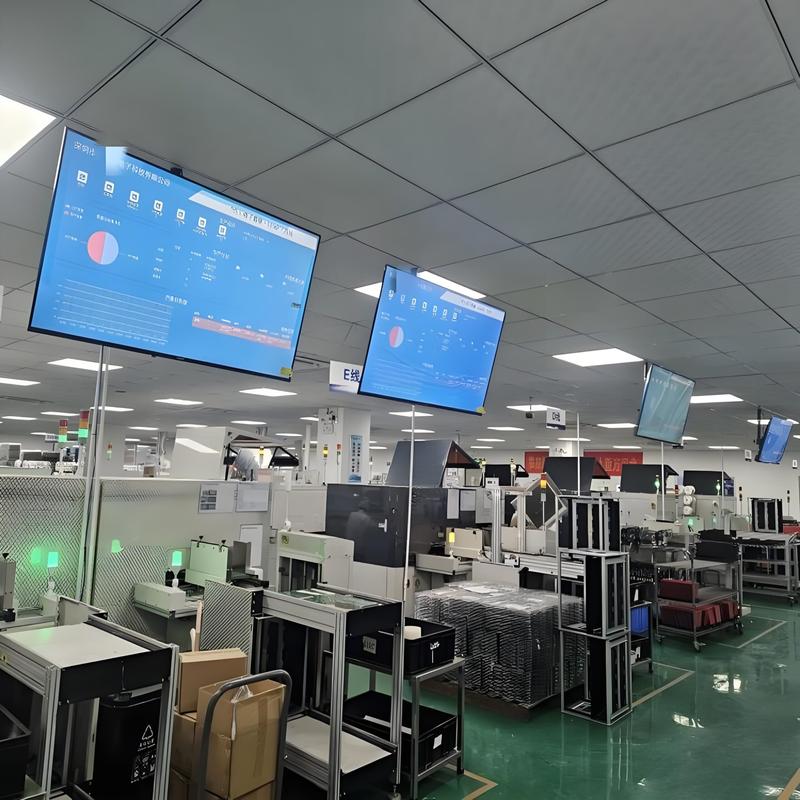 电子组装生产线MES工序扫码工位图
好用的MES,从来不是越复杂越好
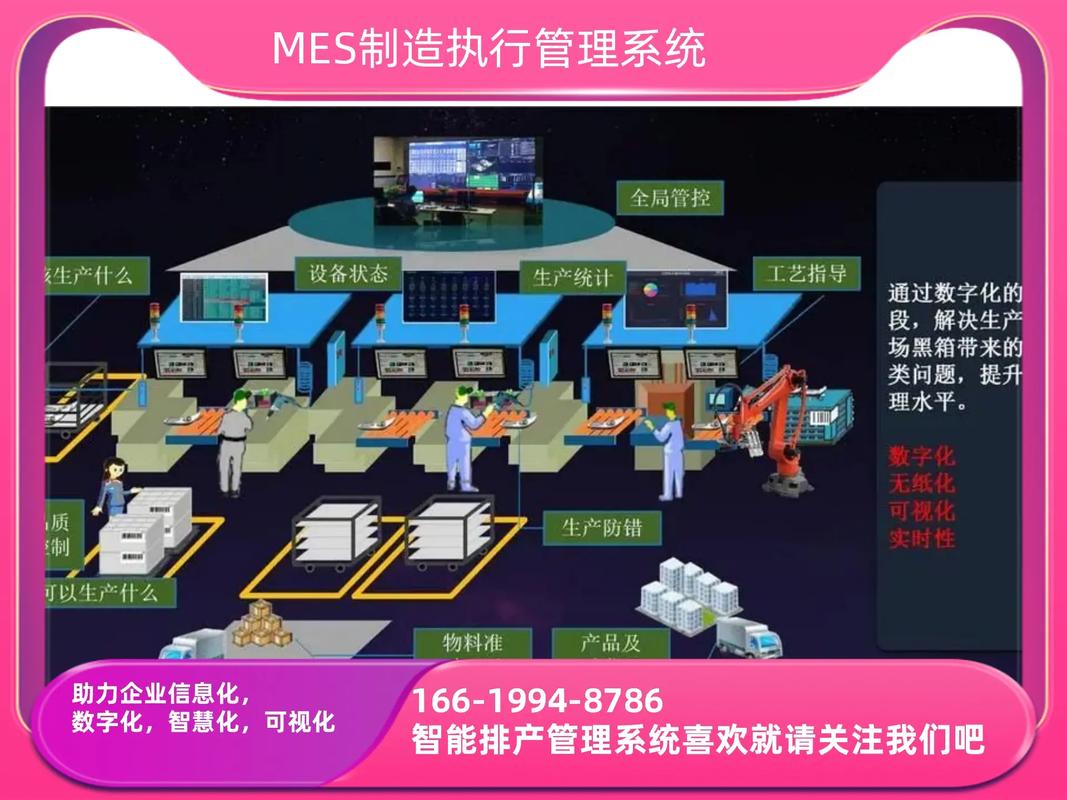 好用的MES,从来不是越复杂越好
我见过最好用的MES,不是那种功能堆了几十页的大系统,就是给一条小零件生产线做的,核心就三个功能:排计划、记工序、追质量。
以前接了急单要插单,调度得跟各个工位组长吵半小时,还要改好几个本子的记录,现在点开MES一看,哪个工位接下来两小时有空,备的料够不够,直接调,五分钟完事。客户打电话问我的货做了一半了没有,原来你得脱了工作服跑遍整个车间,十五分钟才能回话,现在点开系统,哪台机器做的,几点开始,还有多久做完,一眼就能说清楚。
上次有一批不合格品流出去了,要召回,原来查原料批次查了整整三天,才模模糊糊找到大概范围,现在扫一下成品的码,从原材料进厂,到哪道工序加工,哪个工人做的,当时机床的参数是多少,全给你列得清清楚楚,半天就锁定了范围,该召回召回该整改整改,少赔了好多钱。
说实话,MES哪有那么多花里胡哨的概念?它就是给车间干活的人当助手的,不是摆出来给参观的人看的。很多厂商吹什么全智能自动排产,什么无人车间,那都是讲给投资人听的。对咱们天天泡在车间的人来说,能把原来的糊涂账算清楚,能少跑几趟腿,能出了问题快速找到根,这就是顶好的MES了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的调度官:MES到底帮工厂做了什么
文章链接:https://www.lfdjt.com/p/zhizao/a/743.html