没人拿它当主角,但它错一点全机完蛋
徒弟那天遇到个问题,刚装好的铣床,切出来的零件平面度总是超差,主轴拆了调,丝杠换了校,折腾了大半天没找出毛病。最后我蹲下来,用千分表靠在导轨面上一滑,指针晃了。就晃了不到一丝。
就这一丝,整个零件废掉。很多人觉得导轨就是个给滑块指路的轨道,大错特错。它是设备所有运动部件的精度基准。所有运动的精度,全贴在导轨面上跑。
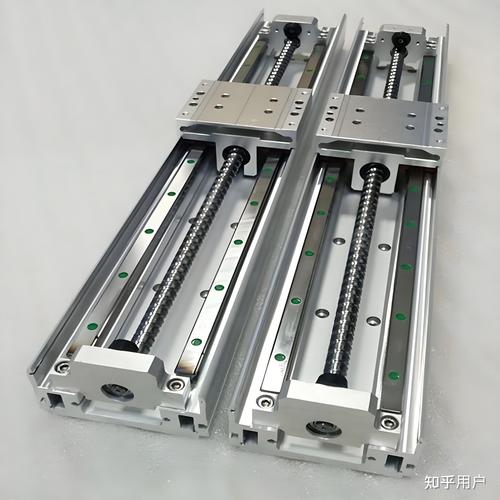
导轨本身的变形量,哪怕只有头发丝的十分之一,加工出来的零件就是废品。你说邪乎不?
别被名字骗了,导轨干的活不只是“导”
除了定精度,导轨还要扛下所有的力。切削时候的冲击力,工件本身的重量,运动时候的惯性力,大半都是导轨接的。就像你去健身房举杠铃,杠铃杆再结实,最后力都落在你腿上,你的腿歪一下,整个动作就变形。导轨就是设备的腿。
大部分产线上见的最多的还是直线导轨。过去老设备用的是整体滑动导轨,现在很多都换成滚动的,摩擦力小,定位准,但是扛冲击的劲还是滑动导轨稳。很多人不知道,高级的滑动导轨面,现在还要靠手工刮研。机器刮出来的纹理是死的,老师傅刮出来的,每一刀都受力均匀,你用干净手摸上去,细润不涩,也不打滑,那种手感,机器学不来。
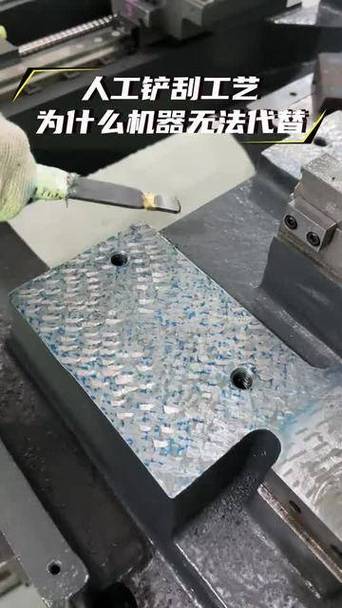
我刚学徒的时候,师傅让我刮了三个月导轨面,刮坏了两块废导轨才出师,那活累,一天下来胳膊抬不起来,但是练的就是劲,劲不对,刮出来的面用不住。
保养导轨的误区,九成新人都会踩
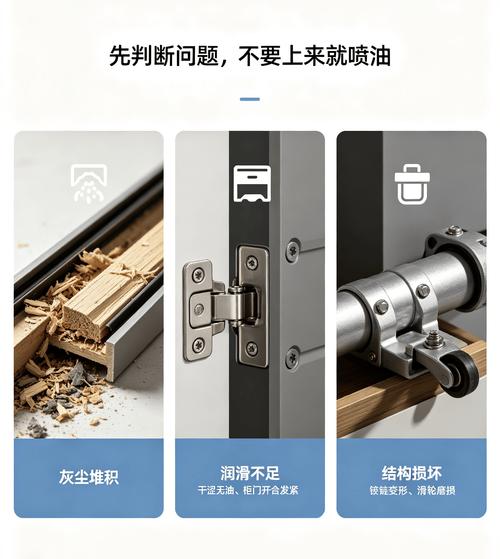
我干了快三十年,见过最多的设备故障,不是电机烧了,不是系统坏了,就是导轨坏了。而且十台有九台是保养错了。
第一个误区,就是以为油加得越多越好。很多新人打油,哐哐往导轨缝里打,油溢出来才停。油多了反而沾切屑,那些碎钢屑碎铝渣,硬得跟小刀一样,沾在导轨面上,滑块一走,直接拉出一道沟。
第二个误区,就是干完活不收拾。切屑落在导轨槽里,懒得清,护罩也不拉上,一夜功夫,切削液熏着,直接就锈了。锈点就是坑,坑就是精度杀手。
还有人,导轨拉出小沟了,觉得不影响用,凑活干,结果越磨坑越大,最后整个导轨都得换,本来花几百磨一刀就能好的事,最后花几万换导轨,太亏。
说实话,现在干制造的,都盯着新技术新设备,没人愿意蹲下来摸一摸导轨。总觉得这东西老掉牙,没什么可研究的。不过话说回来,干我们这行,越不起眼的东西,越要命。你玩得出花里胡哨的编程,调不动一根歪了的导轨,还是白搭。
作者|制造
排版|制造
审核|白杨