2026-10-06 22:10:00
作者:
制造
昨天在后工段转,撞见新来的小徒弟蹲在磨床边挠头。工件磨了三回,公差还是超了快一倍,端面刀纹歪歪扭扭像被狗啃过。他查了主轴间隙,调了进给速度,换了新砂轮,啥用没有。最后我蹲下来掀开机床侧面的检修盖一看——得,冷却系统的进滤网上堵了满满一层砂轮灰和切屑,泵都快抽不上液了。通开之后再磨,一次合格。
好机床提前报废,多半是冷却没上心
很多干机械的,一说起机床保养,第一个想到的就是换导轨油,紧螺栓,打润滑油,谁能想起肚子里那套冷却?我刚入行那会,跟着师傅修一台报废的高精度镗床,导轨镜面还光溜溜的,主轴轴承却已经磨得抱轴了。拆开一看,冷却管路堵得严严实实,轴承转起来天天干摩擦,不坏才怪。
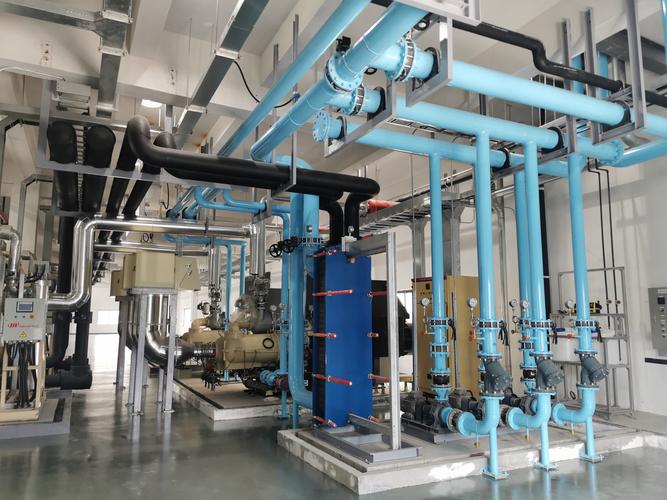 机械加工车间机床内部冷却系统管路
说白了,机床加工的时候,能量一大半都变成热了。刀具切工件,切屑跟刀具磨,全在发热。热胀冷缩你懂吧?哪怕只热个几度,高精度工件的公差就飘没了。更要命的是核心部件,主轴轴承一直过热,密封老化得快,润滑油也变稀,用不了三五年就得大修,换一套轴承大几万出去,够你给冷却系统做十年维护了。
别以为冷却只是降温,它活多着呢
说实话,我刚当学徒那会,也以为冷却就是浇点水降温,哪想到还有这么多门道。你切下来的那些碎切屑、磨下来的粉,不及时冲掉,粘在刀具上或者工件表面,下一刀下去直接就给你拉出一道刀纹,精度直接飞了。
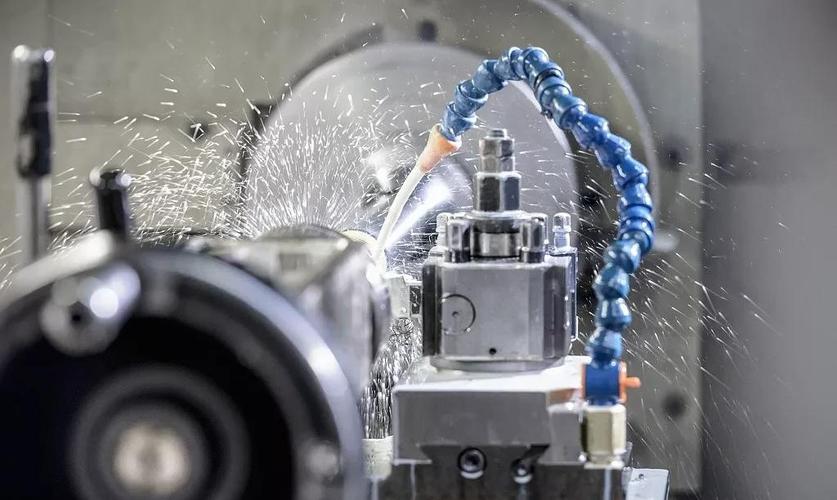 数控机床切削加工冷却液冲屑场景
合格的冷却液本身还带润滑和防锈。刀具跟切屑摩擦的时候,冷却液里的添加剂能在刀具表面形成一层膜,磨耗直接降一半,刀具寿命能长好多。放完假开工,你要是发现工件表面长锈斑,十有八九是冷却液浓度不对,防锈成分不够。
不过话说回来,也不是浓度越高越好。我见过有人怕锈,兑的时候死命加浓缩液,结果用了没俩月,管路里粘了一层油泥,堵得泵都转不动,反而更坏事。
几个没人爱提的维护小细节
 几个没人爱提的维护小细节
第一个就是进液口的滤网,别等堵了再洗。很多人图省事,三五个月才掏一次,其实很多小切屑跟砂轮粉透过滤网会进到泵里,堵在管路的拐弯处,慢慢就把管路堵死了。我一般要求徒弟每个月拆出来冲一次,五分钟的事,省得后面花大半天修。
第二个就是浮油一定要撇。机床导轨的润滑油总会漏一点到冷却液箱里,飘在液面形成一层浮油,这层油不透气,厌氧菌就在底下疯狂繁殖,用不了俩月,冷却液就臭得呛人,还会腐蚀管路和工件。我现在要求工段每周上班第一天撇一次浮油,顺手的事,整个车间都清爽。
第三个就是别随便乱兑不同牌子的冷却液。不同厂家的添加剂配方不一样,混在一起容易起反应,要么分层,要么沉淀,堵系统都是轻的,搞不好直接把整箱冷却液全废了,重新换又费钱又耽误工时。
昨天那小徒弟通完滤网,跟我说原来这玩意儿这么重要,之前看老工人都不管,以为就是个摆设。我跟他说,干机械这行,最值钱的就是把不起眼的小事做好。哪台机器不是靠一点点养出来的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:藏在机床肚子里的冷却系统,原来大部分人都用错了
文章链接:https://www.lfdjt.com/p/zhizao/a/7217.html