2026-10-06 21:37:50
作者:
制造
昨天带新人磨一批精度要求很高的轴套。他盯着飞转的砂轮看了十分钟,冷不丁问我,为啥这么大的机器转起来,连一点抖动杂音都没有?手摸床身也就比体温高一点。我笑着指了指机床侧面藏在防护罩里的小油管——你天天忽略的润滑系统,在这儿干活呢。
别光盯着零件,没人告诉你的卡死真相
很多刚进车间的新人,都觉得润滑就是“给零件抹点油防生锈”。真不对。我见过攒了三个月的新轴承,就因为安装的时候师傅偷闲,只在表面抹了一层黄油,轴承内部滚道一点油都没进,开机不到一百小时,直接烧得抱死在轴上。拆下来的时候,滚珠都磨成椭球了。
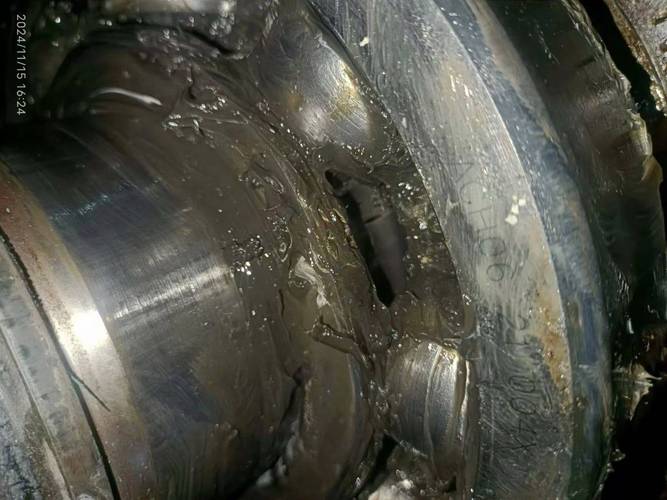 车间轴承缺润滑烧蚀损坏实物图
说白了,润滑干的都是脏活累活。两个金属面高速相对转动,看着光滑,放大了都是锯齿一样的凸起,硬磨不用半天,就能把精度磨没。润滑就是在这两个面之间挤进去一层油膜,把金属彻底隔开。不光减磨,还能把摩擦产生的热量带走,把磨下来的金属碎渣冲出去,还能隔绝空气水汽不让零件生锈。哦对,有些地方还靠润滑油传力,多重身份,没它不行。
循环润滑是怎么干活的?拆碎了给你讲
车间里高速运转的主轴,基本都用压力循环润滑系统,不是那种抹完就不管的润滑脂能扛得住的。说实话,这个原理说出来跟你家的水循环过滤差不多,一点都不复杂。储油腔里的清洁润滑油,被油泵顺着油管打到各个需要润滑的位置,做完工带着热量和铁屑的油,顺着回油管流回油箱,经过滤网和沉淀把杂质滤掉,再泵出去,循环往复。
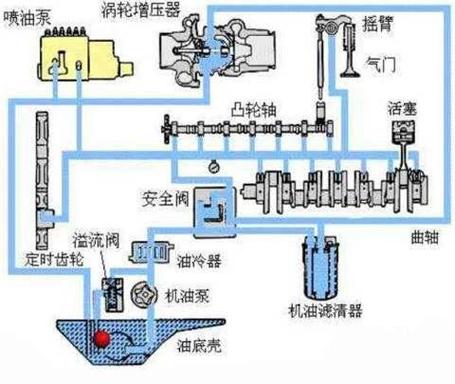 机械循环润滑系统油路示意图
你想想,如果没有这个循环,一直磨下来的铁屑留在滚道里,那不就是拿砂纸天天磨零件?热量散不出去,温度越来越高,油变稀,油膜破了,金属直接硬磨,接下来就是烧轴,直接报废。不过话说回来,也不是所有地方都用循环润滑。比如机床的滑动导轨,低速的连接部位,打一次黄油能用好几个月,犯不上搞那么复杂。适合的才是对的。
老师傅掏心窝子,最容易踩的三个坑
 老师傅掏心窝子,最容易踩的三个坑
第一个坑,油加得越多越好。上个月还有个学徒,怕主轴润滑不够,把油腔加满了油。结果开机不到半小时,油温直接冲到八十度,赶紧拉闸停机。油加太满,旋转的零件一直不停搅油,全把动能变成热量了,能不烫吗?通常油位到设备标好的刻度线就行,多了真没用,反而添乱。
第二个坑,随便换油的粘度,觉得都是润滑油,凑合用就行。夏天给主轴加了冬天用的稀油,油压上不去,油膜撑不住,磨不了几天精度就掉了。冬天加了夏天用的稠油,油泵打不动,油送不到位置,照样磨坏。选油是真不能乱改,设备要求用什么就用什么,别自作聪明。
第三个坑,只补油从来不换油。很多厂子省成本,看着油位低了就加新油,大半年甚至一两年不换整箱油。那油箱底、滤网上沉的铁屑杂质,早就把油弄脏了,带着杂质一直循环,跟拿沙子磨零件有啥区别?真省那点换油的钱,换个主轴得花多少?十倍都不止,太亏了。
我昨天跟新人说,你看那些出了名的老机床,用几十年精度还能保证,大多是操作工把润滑伺候明白了。没人会把润滑系统当核心部件吹,可少了它,再贵的机床也转不了几天。你下次路过机床旁,摸摸那温乎的床身,没杂音,不抖动,那就是润滑干得漂亮。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:磨床旁的隐形守护者:你不知道的润滑系统
文章链接:https://www.lfdjt.com/p/zhizao/a/7211.html