它就是一把烧化金属的闪电刀
很多人没见过等离子干活,只听过名字,觉得是什么高大上的新技术。其实说穿了特别简单。就是给气体通电,把它加热到粒子都电离了,变成能导电的等离子弧,从割枪嘴喷出来的时候,温度能飙到好几万度。什么钢啊铝啊铜啊,到这儿瞬间就化了,后面跟着的高压气流直接把融化的金属吹走,就这么切出来一道缝。 哦对了,它跟咱们常说的气割不一样。气割是靠铁和氧气反应燃烧来下料,只能切普通碳钢,碰到不锈钢铝这些,根本烧不起来,就切不动。等离子弧能融化任何常用导电金属,不管你是什么材质,只要导电,就能切。对吧?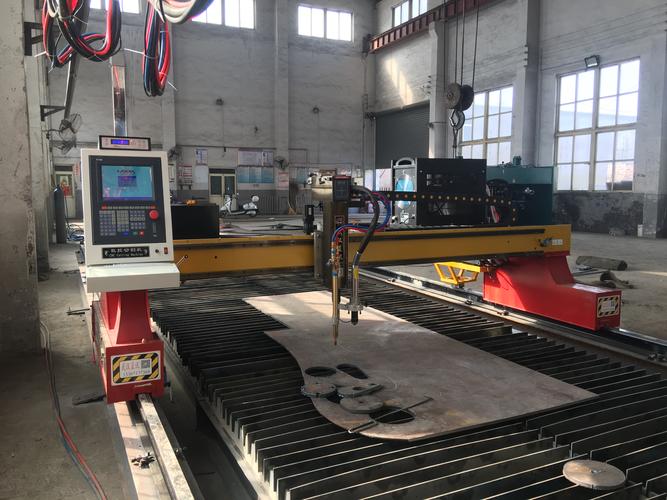
新手最容易踩的坑,全在细节里
我干了快三十年下料,见过最多的问题就是挂渣切不透,十回有九回不是设备坏了,是人手残调错了参数。 第一个坑,气压乱调。很多新手觉得,气压越大,吹渣越干净,上来就把气压开到最大。结果呢?高压气流直接把等离子弧给吹断了,切到一半断弧,钢板切一半留着半截,还得重新找起点,越切越烂。也不能太低,气压不够,融化的铁水吹不走,全挂在割缝下面,就是今天小徒弟碰到的破事。90%的顽固挂渣都是参数不对,不是设备的锅。 第二个坑,割枪抬太高。新手都怕割枪碰到钢板,烧嘴子,故意抬个一两厘米。你想啊,等离子弧是喷出来的,离得越远越散,温度降得快,下半部分根本融不透,切出来的缝一边宽一边窄,斜得离谱,背面全是粘渣。其实通常只要离板保持一点点间隙,刚好不碰到就行,哪用抬那么高。 第三个坑,抢速度。赶货的时候就爱把走刀速度拉满,觉得切得快赚得多。殊不知速度太快,割枪走了,下面的铁水还没来得及吹走,直接粘在上面,后续打磨的时间比切割时间还长,纯纯的捡了芝麻丢西瓜。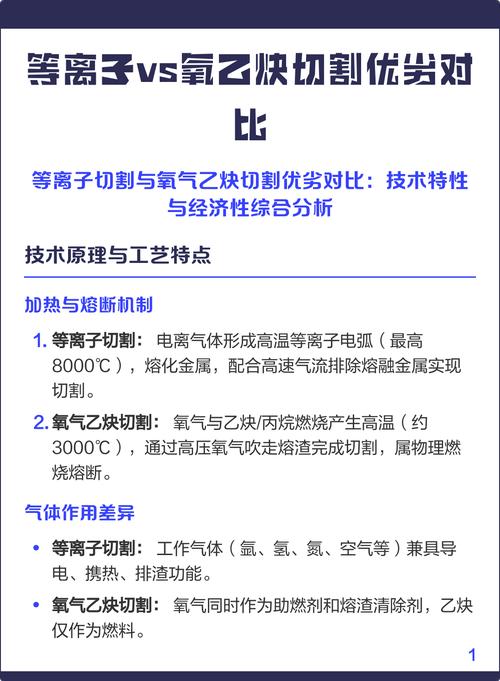
它不是万能神器,选对场景才好用
作者|制造
排版|制造
审核|阿辰