2026-09-17 16:28:42 分类:正文
我刚进厂当学徒那会,跟着师傅蹲在一千多吨的容器旁边,看着他拿个巴掌大的探头在焊缝上蹭来蹭去,我那时候还纳闷,不查内部缺陷么?为啥不切开看看?
切了,这玩意儿就废了。师傅头都没抬,甩给我这么一句话。
那时候才懂,原来工业检测里,有这么一门不破坏工件就能查出内部问题的手艺。就是大家说的无损检测。
没拆开,怎么知道里面裂了
很多人对检测的印象,就是拆解开了看,小到螺丝零件,大到结构件,拆开一目了然。可很多时候,拆不起。
比如咱们用的高压储气罐,整个焊接完整体试压,你总不能把焊缝割开看里面有没有夹渣裂纹吧?割开,整个罐就废了,成本几十万打水漂。再比如飞机的主梁,总不能造一架拆一架看质量吧?
这就是无损检测存在的意义。说穿了原理也不复杂,跟咱们人去医院做体检一模一样。
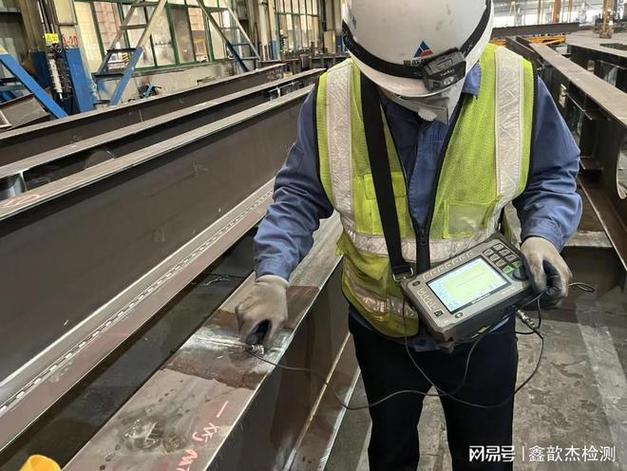 车间压力容器焊缝无损检测作业现场
最常用的两种,超声和射线。超声就等于咱们做B超,探头发出超声波,碰到不同的介质反射回来不一样,里面要是有裂纹气孔,反射波就会跳变,屏幕上一眼就能看出来。我第一次拿探头,手上涂满耦合剂,滑溜溜的蹭过焊缝,没两分钟就出了一身汗,生怕错漏了哪个信号。射线更简单,就等于拍X光,射线穿过工件,底片上缺陷位置的灰度不一样,相当于把内部的问题拍了张照片,存下来随时能看。
还有查表面缺陷的磁粉和渗透,说穿了也都是生活化的道理。
不是什么问题都能查得出来
很多新人刚上手,都觉得无损检测万能,只要扫一遍,啥问题都藏不住。真干过才知道,哪有这么神。每种方法都有自己的脾气,用错了地方,啥都查不出来。
就说磁粉吧,能把表面的微裂纹吸得明明白白,但是它只认铁磁性材料,你拿它去查铝合金或者不锈钢的焊缝,不管你怎么喷,磁粉都乖乖待着,啥异常都没有,不是没有缺陷,是根本不受磁。
我见过刚毕业的小孩犯过这个错,拿磁粉查铝合金法兰焊缝,查完说没问题,试压的时候直接漏了,亏了小几万,差点被组长开了。后来换了渗透检测,把工件擦干净喷上渗透液,等十几分钟洗干净再显影,表面头发丝细的裂纹一下就显出来了,触目惊心。
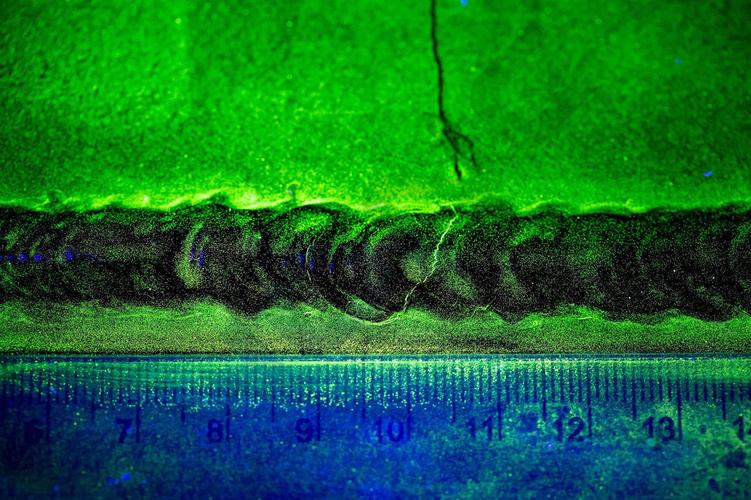 磁粉无损检测表面裂纹缺陷显示图
说实话,这行就是这样,选对方法比啥都重要。厚工件用超声,薄工件拍射线,表面非铁磁用渗透,铁磁用磁粉,都是无数次踩坑踩出来的规矩。
这活,差一点都不行
 这活,差一点都不行
你别觉得这就是个按流程走的活,差个几毫米没事。很多时候,就是头发丝粗的裂纹,留着就是定时炸弹。
前几年我们这边有个管线,预制的时候无损检测,一个新手把探头偏了两毫米,没扫到坡口位置的小裂纹,管线通上压半年,直接裂了漏了,虽然没出大事,但是停线检修花了上百万,那个新手也直接转岗了。
不过话说回来,现在技术进步确实快,很多产线已经用上自动扫查了,不用人拿着探头蹭了,但是复杂位置的焊缝,异形工件,还是得老师傅上手。AI识别也经常把焊接飞溅当成裂纹,把余高当成缺陷,最后还得人来拍板。
很多人说工业生产都是粗笨活,其实最金贵的就是这些看不见的检查。你造出来的东西再好看,强度再高,里面藏个裂纹,转起来飞起来,说炸就炸。无损检测就是给工业把最后一道关,不破坏你的东西,还把毛病给你揪出来。
我干了快二十年,每次蹲在工件旁边拿探头蹭,还是不敢走神。毕竟,手里握着的不是探头,是往后几十年的安全啊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:看不见的探伤:车间里的无损检测到底在查什么
文章链接:https://www.lfdjt.com/p/zhizao/a/671.html