上周三我蹲在装配线边补螺栓,刚拧到第三颗,就听见线那头哐当一声,整排工位的灯闪了两下停了。
旁边刚入职的小孩脸都白了,以为是电机烧了。
我顺着停机的方向走过去,就看见班长正用劳保鞋拨拉着地上一颗沾了切削液的螺丝,骂得唾沫星子飞:“谁他妈把这颗M12的紧固件丢在脚边的?”
就这颗掉在地上的螺丝,滚到了线体的拖链缝隙里,把拖链卡停了。前后折腾了四十分钟才掏出来,代价不小。算下来停线损失够买半仓库的紧固件。
别拿紧固件当“随便拧拧的小玩意儿”
很多刚进车间的小孩,总觉得紧固件就是个不值钱的铁疙瘩,拿在手里轻得很,丢在地上都没人捡。
真的。
那种发黑的高强度螺栓,表面是磨出来的磨砂感,拿在手里凉得冰指节,跟你家里装柜子用的亮闪闪的镀锌螺丝根本不是一个东西。只要预紧力差个百分之二十,跑个三个月的连续震动,整台机床的导轨精度就能飘出半毫米。加工出来的零件要么尺寸偏,要么表面粗糙度不合格,拆下来查半天,最后发现是连接床身的那几颗螺栓没拧紧。

我刚进车间那年,有个同批次的实习生图省事,拿普通的镀锌螺栓替了设备地脚的高强度件,想着反正都是螺丝,能拧上就行。当时我在旁边,都替他捏把汗。结果跑了俩礼拜,加工出来的轴类零件全是锥度,差了快三十丝。拆螺栓的时候才发现,那几颗普通镀锌件已经被震得滑丝了,丝牙上全是磨下来的铁屑,跟被狗啃过似的。
拧螺栓的那三秒,藏着一半的制造经验
没人天生就会拧螺栓。
很多人以为拧紧固件就是拿扳手拧到拧不动,用的劲越大越好。错的。
你去看车间里干了二三十年的老师傅,装那种连接主轴的法兰螺栓,根本不会上来就拿扭矩扳子硬怼。先徒手把每颗螺栓拧到贴紧接触面,然后按对角交叉的顺序,分三次拧——第一次拧到规定扭矩的三分之一,第二次拧到三分之二,第三次才拧满值。
别不信。
我刚入行的时候总觉得这是老辈人瞎讲究,上次装主轴的时候图快,顺着一圈的顺序拧完,打表测跳动,直接超了两丝。拆的时候手心全是汗,重新按对角顺序拧完,测出来的数值刚好在公差范围内。要是真按我之前的拧法,这台设备装完,跑出来的零件全是废品。
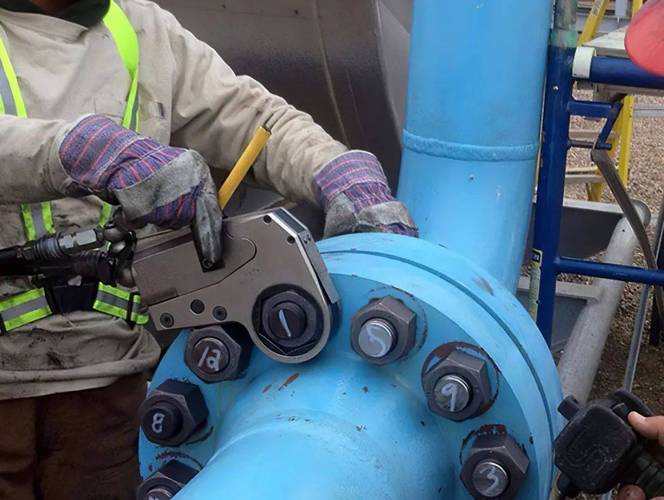
所有在震动工况下用的紧固件,根本不能靠螺纹之间的摩擦力锁死。你要是觉得拧得够紧就万事大吉,跑个三五个月,长期的震动会把预紧力一点点吃掉,轻则零件报废,重则整台高速旋转的部件飞出去。那些看起来麻烦的防松结构——开口销、弹簧垫圈、螺纹锁固胶,全是之前踩过无数坑攒下来的经验。
车间里八成的莫名停机,都跟紧固件有关

设备出故障的时候,大家第一反应永远是找传感器坏了,找电机过载了,找程序逻辑错了。翻来覆去查半天,最后发现是某个连接皮带轮的紧固件松了,皮带打滑转数不对,触发了过载报警。
我上次碰到个最离谱的,整线的定位精度飘得离谱,从伺服电机到光栅尺全查了一遍,换了俩新的都没用。最后蹲下来摸设备的地脚螺栓,发现有一颗是松的。
你想啊,设备跑起来的时候,整个床身是带着弹性的,就跟你站在晃悠的板凳上扎马步,哪怕你姿势再标准,扎出来的马步也是歪的。地脚的紧固件松了,床身一直在细微的晃,哪怕晃的幅度只有几微米,积累起来的定位误差就足够让整批零件作废。
很多人觉得地脚螺栓是装完就不用管的东西,谁没事蹲地上拧那个啊?不对的。新设备跑满一个月,就得把所有地脚的紧固件重新紧一遍,因为初次受力之后,接触面的微小变形会把预紧力吃掉一部分,不补紧的话,精度早晚要飘。
昨天我下班的时候,看见那个刚入职的小孩,蹲在装配线边,把掉在地上的螺丝一个个捡起来,用棉纱擦干净上面的切削液,按规格摆到零件盒里。
我没过去说啥。
毕竟我刚入行的时候,也觉得这些铁片子一样的紧固件,是整个车间里最没技术含量的东西。直到那次因为一颗没拧紧的螺栓,把客户等着要的二十个精密零件全干废了,我才知道——哪有什么小零件啊,你在它身上省的那十秒钟,最后都要花十个小时去补窟窿。
作者|制造
排版|制造
审核|见微