2026-10-05 05:39:57
作者:
制造
刚推车间大门,一股混合着切削液、铁锈、淡淡机油的味儿扑过来。不是啥好闻的味儿,但干这行的闭着眼都认得出。
机器的嗡嗡声震得脚底板发麻,你往车床边走,就能看到高速旋转的工件裹着白色切削液飞转,铁屑打着卷落在料斗里。
很多外行以为,机械加工就是按按钮切铁
前阵子带个刚毕业的小孩来车间,对着CAD图看了十分钟,拍胸脯说不就是把方铁车成圆吗?多大点事。
结果上手操作,夹装的时候没留余量,一刀下去切多了,差了不到五丝——也就是百分之一毫米都不到,整块料就废了。小孩蹲在机床边脸都绿了,半天说不出话。
哪有这么简单啊。
一块毛料拿过来,你得先看料的硬度,决定进刀速度,选什么刀具,夹装要夹哪里才不会歪,加工完了要怎么放才不会变形。哪一步错了都白搭。
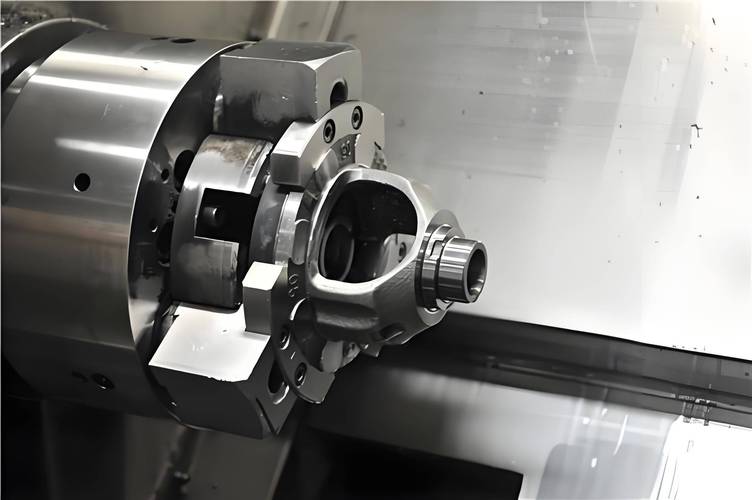 机械加工车间车床夹装工件实景
最容易翻车的永远是不起眼的小细节
干这行这么久,我见过的翻车,百分之八十都不是什么大问题,全是小事。
上次一批传动轴,要求表面粗糙度比名片还光滑,老师傅调刀的时候嫌领新刀片麻烦,拿磨了半天的旧刀凑活用。结果出来测粗糙度,超了要求一倍,整批都得返工,耽误了交货期,全车间连着加了三天班。
说实话,差个一丝半点肉眼根本看不出来,摸上去也没差,但装到设备里转起来,那点误差就会被放大,跑三个月就把配套的零件磨坏了,最后砸的是自己的牌子。
还有更不起眼的,切削液的浓度。天热了细菌繁殖快,浓度得稍微调高点,还得定期换,不然不光刀坏得快,工件放两天就长出锈斑,直接不合格。很多新手嫌麻烦,配液的时候凭感觉倒,出了问题还不知道为啥。
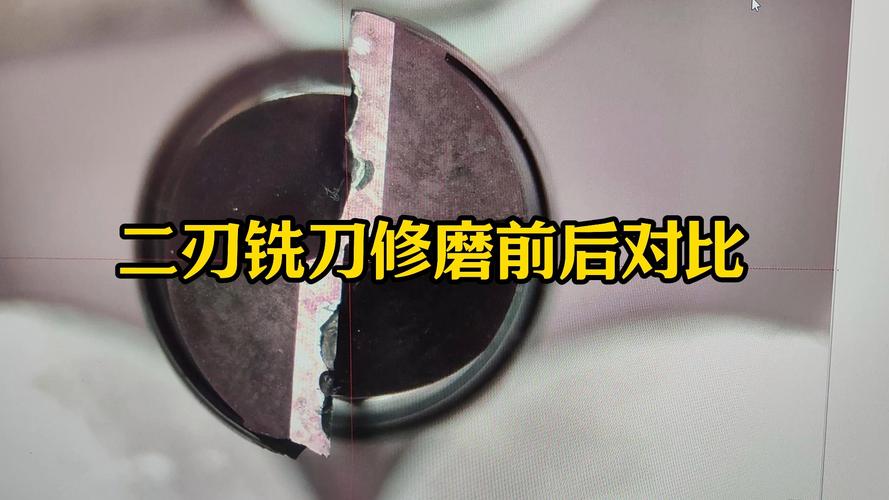 机械加工新旧刀具磨损对比实拍
好活儿都是磨出来的,不是输程序输出来的
 好活儿都是磨出来的,不是输程序输出来的
现在到处都是数控加工,很多人说以后老师傅都要被机器取代了。我不这么看。
程序是死的,料是活的。同一种钢材,不同批次烧出来的硬度都能差一点,你程序一模一样切出来,精度就不对。老师傅怎么做?车一刀停下来,拿千分尺靠一靠,转动手轮调个一两丝,再车一刀,就刚好。
这个手感,机器学不来。对吧?
你别小看这两丝的调整,没有个五六年现场功夫,根本摸不准。我刚入行的时候,为了练调刀,天天拿废料车,手上沾的切削液洗都洗不掉,退了一层皮,才练出差不多的手感。
现在很多人觉得机械加工是糙活儿,其实不是。你拿放大镜看一块合格的加工面,刀纹整整齐齐,摸上去像镜面一样,那就是艺术品。我干了快二十年,每次看到一块歪歪扭扭的生铁,一步步变成严丝合缝的零件,心里还是会忍不住舒服。
不过话说回来,这行真的苦。天天油乎乎的,车间噪音大,夏天机床边烤得慌,冬天沾了切削液冻手,愿意沉下心学的年轻人越来越少。可你想想,大到天上飞的,小到你手里拿的,哪个零件不是加工出来的?没有这些一点点抠出来的细节,再炫酷的概念也都是空的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间逛出来的感悟:机械加工藏着你看不见的细节
文章链接:https://www.lfdjt.com/p/zhizao/a/6605.html