2026-10-05 06:39:54
作者:
制造
昨天绕车间巡检,刚走到重型装配区,就看见新来的小孩蹲在减速机旁边,手里捏着游标卡尺嘀嘀咕咕,看见我就喊“师傅,尺寸全对,为啥装起来晃得厉害?”我过去一脚轻轻踢了踢他脚边的表架——他架百分表的时候支撑点搭在机箱壳上,机壳本身就有铸造公差,测出来的轴跳能准才怪。
很多人对机械检测的印象,还停留在“拿尺子量尺寸”“拿放大镜看裂纹”。真不是这么回事。
你以为的尺寸测量,其实是给设备做全身检查
机械检测覆盖的东西,从你看得见的齿轮齿距,到你摸不着的内部振动,从刚铸出来的毛坯公差,到运行了几千小时的磨损量,全算。很多新入行的朋友,总觉得只有不合格的零件才需要检测,其实不对。哪怕每个零件单独拿出来都合格,装配的时候同轴度差一丝,转起来半年就能磨坏一套轴承。
说实话,我见过最多的浪费,不是零件做坏了,是检测没做到位,装上去拆下来,折腾大半天还耽误整线生产。现在不少大型设备,出厂前的检测流程比制造还费时间,就是为了避免把隐患带到客户现场。
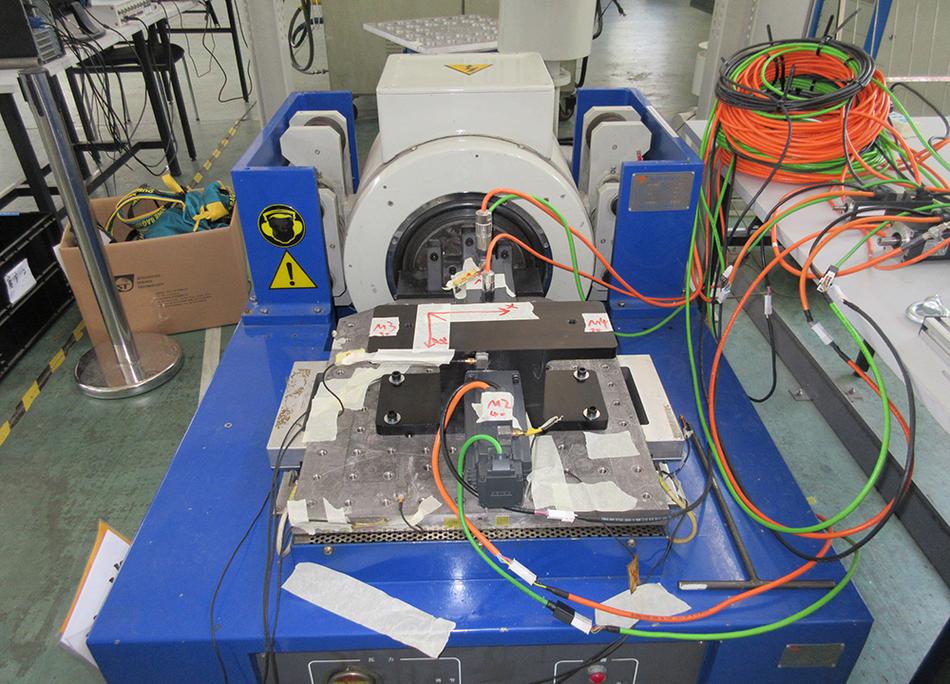 车间大型旋转机械振动检测现场
新手最容易踩的隐形检测坑
就说最常见的轴跳动检测。你随便拉个刚学三个月的徒弟,他都能架好百分表转轴读数。但十个里面有八个会踩同一个坑:你测的是冷态还是热态?
很多设备运行起来本身会发热,轴伸长、机座胀开,尺寸和常温下完全不一样。你猜怎么着?上次我带的那个小孩,就是刚才说的这个新人,给一台大型传动轴测端面跳动,车间开着空调,测出来全合格,等设备连续运行四小时之后再测,跳动直接超了公差两倍。为啥?轴热胀伸长,顶在了轴承端盖上,端面直接翘了。
还有更坑的,测同轴度的时候,支撑点随便搭,搭在刚焊完的焊件上,焊件还在收缩变形,测出来的数能信?大部分检测误差,根本不是仪器不准,是检测的前提错了。
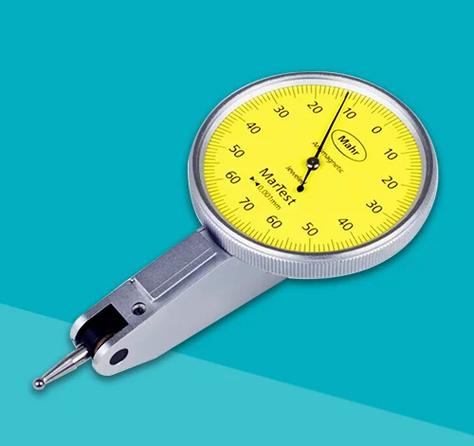 机械检测百分表错误安装示例
好的检测,从来不是为了挑错
 好的检测,从来不是为了挑错
很多人觉得,机械检测就是把不合格的零件挑出来,其实现在早就变了。现在很多产线的在线检测,都是实时盯着设备的状态,今天振动涨了一丝,明天温度高了一度,都能记录下来,提前预判哪里会坏。
之前有个车间的通风机,运行的时候振动值每天涨零点几丝,我们看趋势不对,提前拆了检查,发现轴承滚道上已经有了小麻点,换了个轴承就完事,连整线停都没停。要是等轴承碎了再修,最少停八个小时,损失不知道多少。
不过话说回来,不管仪器多先进,最终还是要靠人摸。你去现场听听声音,摸摸机壳的温度,比仪器读出来的一堆冷冰数字更直观。有经验的老师傅,耳朵贴在机壳上一听,就知道哪里不对,这本事,仪器也替不了。
别觉得检测是小事,机械这东西,你对它偷懒,它转头就给你脸色看。那个之前没预热就检测的小孩,后来被罚抄了三遍检测规范,现在每次测之前,都会先开设备空转半小时,再也没踩过坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间撞见的机械检测:原来不是拿个尺子量那么简单
文章链接:https://www.lfdjt.com/p/zhizao/a/6620.html