2026-10-05 03:19:56
作者:
制造
昨天带新来的大学生逛机加工段,他盯着高速五轴机床眼睛直冒光,说不愧是顶尖精度的设备,出来的活肯定个个达标。我当场给他泼了冷水。
很多人提起制造,第一反应都是买贵的设备、用最好的材料,却忘了真正把东西做对做好,靠的是制造工艺的打磨。没调对工艺,给你再好的机床,出来的活照样废。
刚进车间踩的第一个坑:精度不是全靠机床
前两年换了新机床,大家都开心,说这下精度能提一个档次。结果第一批试加工的铝合金壳体,表面全是若隐若现的振纹,拿放大镜看,一道一道的,根本过不了质检。
编程的小伙子调了三天进刀量,换了三把进口刀具,还是不行。
后来老班长过来,绕着机床走了两圈,问,你们工艺卡上冷却液喷嘴对的哪?小伙子说,就对准刀头啊,工艺卡原来这么写的。老班长笑了,拿扳手把喷嘴往下挪了半公分,让冷却液冲刀头和工件的接缝处,再走一刀试试。
出来的工件,摸上去光滑得像镜面,一点振纹都找不到。
说白了,新机床刚性好转速高,切屑飞出来容易粘在刀头上,你不对准刀口冲,碎渣蹭着工件,当然出纹路。原来老机床转速低,切屑自己飞出去,不需要这么调,换了机床,工艺就得跟着改,哪有一套参数用一辈子的道理?
 机加工车间冷却液喷嘴位置示意图
你看,所有人都盯着机床的精度参数,没人注意一个喷嘴的位置,这就是外行和内行的区别。制造工艺就是把每一个小细节都扣到位,差半公分,结果就是天差地别。
看不见的妥协,才是制造工艺的核心
很多参数党张嘴就说,我要全材料做到最高精度,要全段硬度拉满,才是好产品。真到车间走一圈就懂,没有完美的工艺,只有合适的选择。
比如说做一块带曲面的金属中框,一体成型精铣出来,精度高强度好,看着漂亮,但四个内角位置应力集中,冷却之后容易开裂,报废率能翻三倍,成本直接上去一大截。
换个工艺呢?分成两块加工,拼接之后再打磨接缝,强度差不到哪里去,报废率直接掉下来,普通人用手摸,根本摸不出接缝的痕迹,消费者根本感知不到区别,这就是工艺的妥协。
说白了,制造工艺要算帐的。你把用户摸不到的地方精度提高一倍,产品价格涨三成,消费者不会买账。把用户能摸到的地方做到极致,看不见的地方合理优化,这才是聪明的工艺。
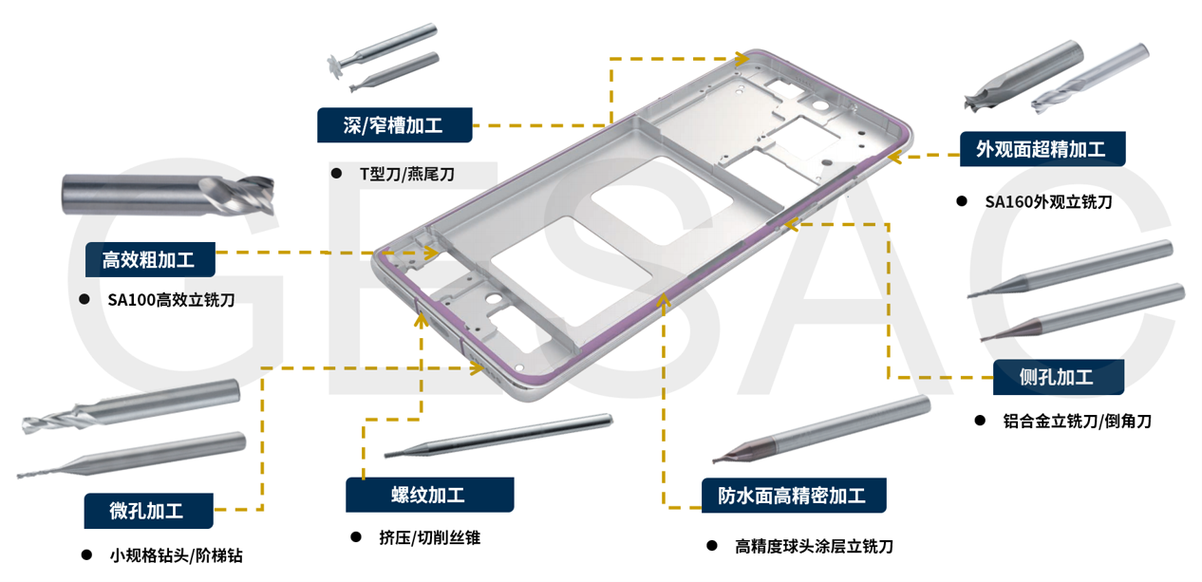 金属中框加工两种工艺对比样件图
我之前碰过一个产品,设计要求整个内框公差控制在两个丝以内,做下来差点亏了钱,后来改了工艺,把安装轴承的位置公差卡死,其他不重要的位置放宽三个丝,成本降了四成,性能一点没差,这就是工艺的价值。
老师傅的手感,是工艺里活的部分
 老师傅的手感,是工艺里活的部分
现在总说自动化取代人工,AI自动排工艺,老师傅都没用了。说实话,真到试产的时候,出了稀奇古怪的问题,还得靠老师傅。
之前新上了一条产线,加工长轴类零件,总是一头大一头小,差一个丝,编程调了无数次坐标系,就是解决不了。老钳工过来,伸手摸了摸机床的导轨,说,你把毛坯往尾座方向垫两张薄铜皮。
调完再测,公差刚好。
为什么?机床导轨用久了,前端磨损比后端多那么一点点,整个工作台就有极微小的倾斜,图纸上的工艺卡不会写这个,AI也不会考虑每台机床自己的磨损,只有天天守着这台机器的人,才摸得出来这个微妙的变化。
这种东西,写进教科书都难,因为每台机器、每个车间的温度湿度、甚至每天的主轴转速变化,都会影响最终的结果。制造工艺不是锁在文件夹里的死参数,是一代代人在现场攒出来的活经验。
昨天那个新人摸了摸报废的试制品,上面还有老工人画的歪歪扭扭的标注,说原来以为造东西就是按图纸按程序走,现在才懂,好东西是磨出来的,不是画出来的。
对吧?很多时候我们夸一个产品做得好,只说材料好设计好,其实最该夸的,是藏在车间里,没人看得见的那些工艺细节。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为什么好东西造出来难?藏在车间里的制造工艺真相
文章链接:https://www.lfdjt.com/p/zhizao/a/6570.html