抽检从来不是“抓盲盒”
很多新人甚至干了两三年的操作工都觉得,抽检就是厂方为了省成本省时间,闭着眼抽两个走个过场,全靠运气。真不是这个道理。
全检当然理想,每一个零件都卡一遍尺寸,测一遍硬度,转一遍寿命,把坏件全筛出来。但大批量生产的时候,很多检测是破坏性的——你测齿轮的齿能扛多大冲击力,测完齿轮直接碎了,没法卖了。要是全测,整批都得毁,成本堆到天上去,最后还不是转嫁到消费者头上?
抽检的逻辑,本来就是用统计规律控整批的生产风险,不是要把每一个坏件都抓出来。如果生产过程稳定,机床没飘,刀具没磨钝,工装卡具没松,那抽出来的不合格率,就和整批的实际不合格率差不了多少。要是生产过程晃得厉害,今天换刀没调好温,那抽几个就能逮到不对。说白了,抽检是帮你看生产过程有没有出问题,不是单纯挑零件。
最容易踩的坑,全在取样上
说实话,我干这么多年见过的抽检出问题,十有八九不是规则不对,是取样的人偷懒耍滑。
最常见的,抽检就从箱子最上面拿,刚倒出来,伸手就能摸到,方便。可你想过没有?整箱零件往下码的时候,尺寸不对偏重的,往往沉在下面,合格的尺寸对的飘在上头。你全拿上面的,能抽到坏件才怪。还有的,流水线抽检,就从开头拿两个,末尾拿两个,凑够数就交差,刚好那批是中段机床走刀飘了,直接全漏过去。
之前出过一档子事,一批齿轮连续三批抽检全合格,结果到了装配线上拆箱,下半箱好几个齿带崩口。查了半天,原来是操作工换刀初期磨出来的不合格件,怕废多了扣绩效,偷偷塞箱子底,每次质检员都抽上面的,连抽三批全蒙混过关。从那以后我们这儿定死规矩,开箱抽检必须上中下三层各抽三分之一,谁偷懒直接记过,没得商量。
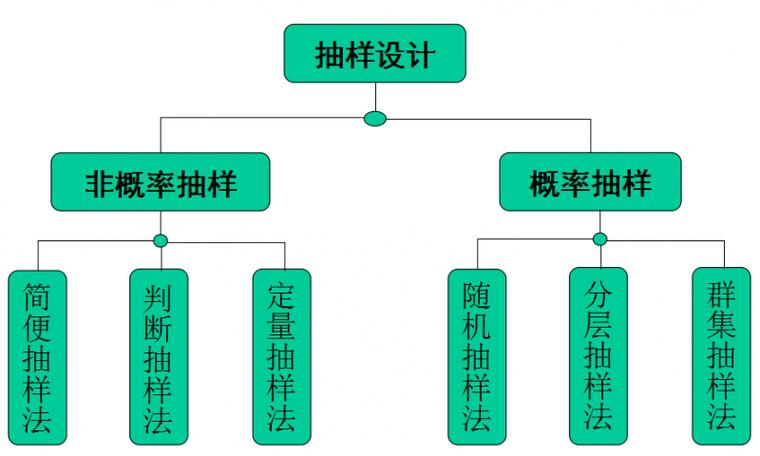
真正的取样,核心就是两个字:随机。不是让你随手抽,是让你没有偏向地抽,不管在什么位置,隔多少个,都得抽到。
抽检的底线,半寸都不能让
干现场久了,啥奇葩事都见过。赶出货的时候,线上堆了一万多件,抽检抽出来三个不合格,班组长找到质检员,说改改数,先出了这批,客户催得要死,下次我肯定注意。还有更鸡贼的,抽出来不合格,重新再抽一波,抽到合格就算过,这不叫抽检,这叫自欺欺人。
很多人觉得,不就是放宽一点标准吗,又不是全不合格,至于上纲上线?你不懂机械这行的厉害,很多零件的问题是慢性的,现在看不出来,装到设备里转个三五个月,断轴的断轴,崩齿的崩齿,那出的就是安全事故,不是修修补补就能了事的。
就说传动轴,你抽出来发现硬度差了一点,觉得差一点不影响转,其实用不了多久就会疲劳断裂,要是装在工程车辆或者大型设备上,那就是人命关天的事。抽检给你报了警,你不当回事,最后出事了,谁都跑不掉。
说白了,抽检不是给审核看的,是给自己兜底的。今天抽检发现不合格率涨了一点,你赶紧去调机床,换刀具,小问题分分钟就解决了,等整批都做完了才发现不对,整批报废都算轻的。
刚才小徒弟听完,蹲在箱子边上翻了半天,从最底下摸出一个带细裂纹的轴套,举起来给我看,哦,原来真的是这样。我笑,你看,哪有什么随便的流程,每一步都是前人踩坑踩出来的规矩。作者|制造
排版|制造
审核|白杨