车间里最容易被小瞧的铁疙瘩
很多刚入行的车工,第一次见板牙都觉得,这不就是个开了牙的圆铁环?能有什么技术含量?拧上去不就出螺纹了?说实话,真不是这么回事。板牙本质就是个成型的螺纹刀具,你看到的那一圈牙,全是切削刃,差一丝角度都出不好活。
我刚学徒的时候,师父第一句话就是,“先学爱惜板牙,再学套丝”,那时候还不理解,不就是几块钱的东西?坏了换不就行了,直到后来领工具要扣绩效,才明白师父说的是什么意思。
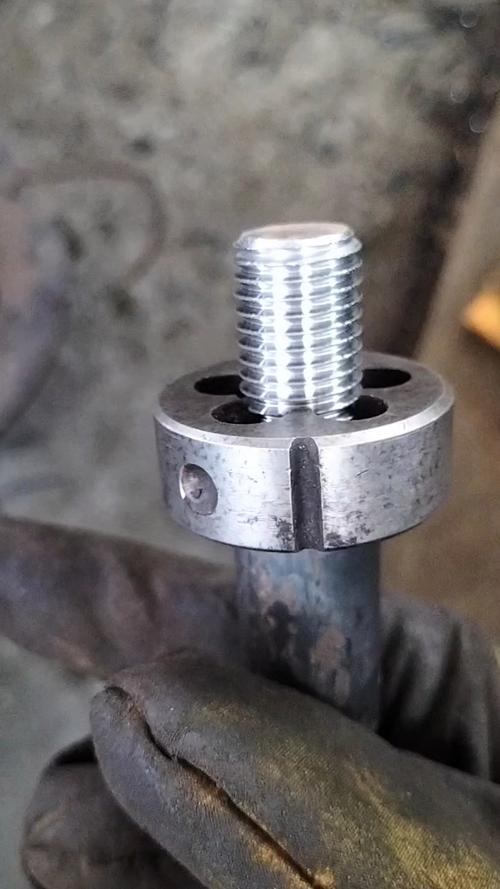
为什么你的板牙用三次就崩了
说出来你可能不信,十个坏板牙,八个不是质量问题,是用错了方法。第一个坑就是没留够加工余量。你要做M10的外螺纹,总不能拿直径10mm的圆钢直接套吧?板牙是切出来的螺纹,不是挤出来的,圆钢得比标称直径小一点,通常小个十几丝就刚好,你拿一样粗的硬挤,切削刃受力直接过载,那不崩才怪。昨天那个小徒弟就是犯了这个错,料拿大了还不肯返工,硬往上套。太险了。
第二个坑就是不会断屑,很多人套丝就一直往前拧,切下来的铁屑全卡在板牙的容屑槽里,越卡越满,最后硬生生把好牙给撑裂了。还有人不管什么材料都用同一种板牙,加工不锈钢用普通碳素钢的板牙,耐高温耐磨都不够,用两次就磨钝了,切出来的牙全是烂的,还骂板牙质量差。
压箱底的小技巧,一般我不告诉新人
第一个技巧,就是每拧半圈就要回四分之一圈。别嫌麻烦,这就是为了把卡在槽里的铁屑切断掉出来,不会挤坏牙口,我见太多人嫌麻烦省这一步,最后板牙坏得快,反而更耽误时间,算下来反而亏了。
第二个,浇对切削液比什么都重要。不是随便舀一勺机油往上浇就行,切不锈钢得用硫化切削油,能降温还能防粘刀;切软铝就用煤油,出来的螺纹光溜,还不粘板牙。干搓的话,板牙磨得快一倍都不止。
不过话说回来,现在很多大批量产线都用滚丝代替套丝了,滚出来的螺纹强度好效率还高,板牙确实很少用在大规模生产上了。但车间里修个零件,做个非标小活,或者现场改个螺栓,掏出来一块板牙拧两下就搞定,比调半天机器方便多了。
最后说一句,板牙用钝了别着急扔,把端面放在砂轮机上小心磨一磨,对齐原来的角度,把磨钝的切削刃修出来,还能再用个两三次,磨的时候别忘了不停沾水降温,别把板牙烧退火了,退火变软就彻底废了。懂这一手,一年能省不少工具钱。
作者|制造
排版|制造
审核|知知