2026-09-30 01:55:13
作者:
制造
刚进车间当学徒那会,我蹲在数控车床边换刀,抓起换下的旧刀片顺手就往废料箱扔,被师傅一把拍在手背上,疼得我半天缩着胳膊不敢动。
师傅说,你懂个啥,这片子比你一个月饭钱还贵。
那是我第一次对车刀改观,原来这不就是个切铁的小铁片吗?怎么就贵成这样?
别拿薄铁片不当宝贝
很多外行逛车间,眼睛都盯着几十万上百万的机床看,谁也不会多瞟一眼刀架上那片指甲盖大的车刀。
说穿了,整个加工过程里,真正和工件硬碰硬接触的,就只有这一点点刃口。机床再好,系统再高级,车刀不行,切出来的活就是废品。
我刚上手那会不信邪,拿普通高速钢刀去切淬火钢,故意把走刀速度调快两档,没切半分钟,刀口直接烧成蓝紫色,再切的时候,工件抖得跟筛糠一样,车出来的面坑坑洼洼,直接回炉。
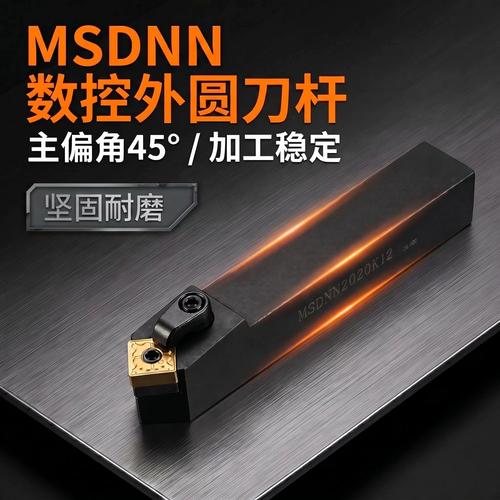 数控车床加工用的机夹车刀实物图
车刀的门道,远不止“硬”这么简单。你得硬,还得能扛住上千度的高温,还得滑,不能让切屑粘在刃口上——粘了就会长出一块积屑瘤,等于把好好的刃口顶歪,尺寸精度直接飞了。
现在市面上常见的机夹车刀,核心值钱的地方就是刃口那几层涂层,薄薄一层,只有几个原子厚,十几层不同材料叠上去,要匀要牢还不能裂,这里面的门道,真不是随便抄就能抄来的。
手工磨车刀,拼的就是手感
现在很多产线都用一次性机夹刀片,换下来直接扔,没人磨了。说实话,省事儿是真省事儿,但遇到非标活,磨出来的车刀,真比批量生产的刀片好使。
我刚学磨车刀那会,每天放了班就蹲在砂轮机边练,砂轮一转火星子满天飞,溅在劳保裤上烫得一腿小洞,磨出来的刃口要么歪歪扭扭,要么一碰就崩,半个月都磨不出一把能用的。
师傅那会跟我说,磨车刀不能死卡着角度量,你手得有感觉,压下去的力度差一丝,刃口的平整度就差好多。
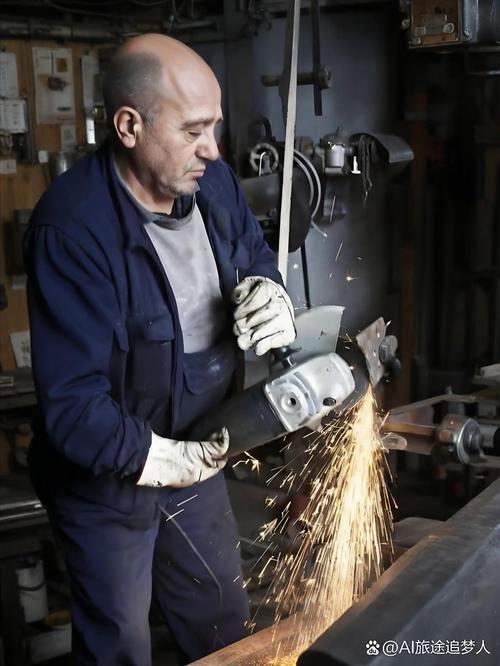 工人手工在砂轮机磨车刀现场图
有次接了个活,要车一批软铝的密封面,要求表面亮得能照人,拿进口刀片试了好几种,切出来总是发乌,还有拉痕。最后师傅拿一块旧高速钢,蹲在砂轮机边十分钟磨了一把,往刀架上一夹,一走刀,铁屑像银色的弹簧一样顺顺溜溜飞出来,车完拿布一擦,整个面亮得能看见我惊讶的脸。
这本事,现在没几个年轻人愿意学了,毕竟换刀片多快,磨刀费时间又不出活,不过话说回来,老手艺总有它存在的道理对吧?
好车刀到底难在哪
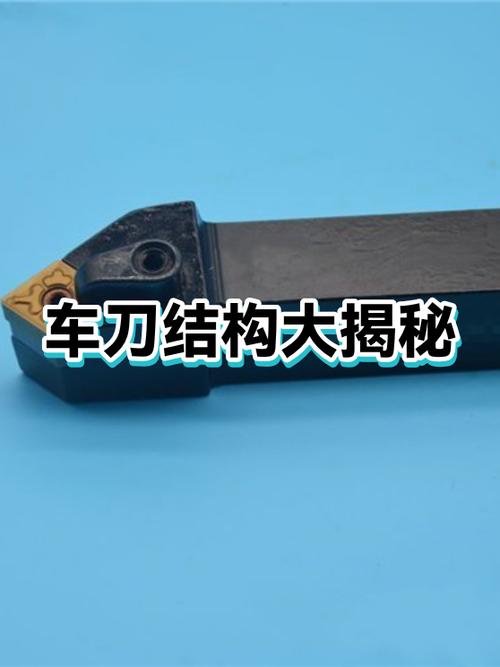 好车刀到底难在哪
不少人纳闷,我们连航母芯片都能造,怎么一片小小的车刀还能被卡脖子?
其实真不是造不出来,是难在稳定。你做十片,八片好用,两片不合格,放到批量生产线上,那就是耽误一天的产能,没人敢冒这个险。
基体要硬得够,还得带点韧性——太脆了一刀下去直接崩刃,太软了切不了两刀刀口就塌了,这个配方的平衡,人家摸索了几十年,不是一蹴而就的事儿。涂层就更不用说了,沉积的温度、速度、每一层的厚度,差一点性能就差好多。
不过话说回来,这几年国产好车刀也越来越多了,普通加工完全能打,价格还比进口便宜一半,我前阵子试了一批新出的不锈钢加工刀片,一天换一次刀,跟进口刀比差距真的不大,挺惊喜的。
那天在车间转角,又看见老师傅蹲在砂轮机边磨车刀,火星子裹着砂轮灰飘起来,他磨一会就拿起来对着窗口的光晃一晃,看看刃口直不直,吹掉磨屑,再蹭两下油石。装好刀开机,机床嗡的一声闷响,铁屑顺着刃口滑出来,卷成整整齐齐的一圈,掉在料箱里哐当一声。
这片小小的铁片,转了这么多年,还在咬着铁往前走呢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车刀:车间里那片薄薄的铁片,凭什么卡了制造的脖子?
文章链接:https://www.lfdjt.com/p/zhizao/a/4736.html