2026-09-30 00:09:06
作者:
制造
上周带新来的实习生逛车间,走到磨床区那堆砂轮架旁边,小伙子撇撇嘴说,不就是一堆粘起来的沙子嘛,有啥好注意的。我抬手敲了敲他安全帽,说你可别小看这东西,我干了二十年,见过因为它躺医院的,见过小作坊整个磨床炸碎的,门道深着呢。
别拿砂轮当普通磨料块
很多新手甚至干了五六年的磨工都搞不清,砂轮不是一整块硬石头。它是三样东西拼出来的:磨粒、结合剂、还有气孔。
你以为气孔是生产的时候没压实留下的次品?大错特错。气孔是砂轮的”透气口袋”,磨下来的碎渣要存在这里,摩擦产生的热量要从这里散出去,没有它,磨十秒钟就得废。
磨软材料比如铝、铜,就得选气孔大的砂轮,不然碎屑分分钟堵得严严实实。磨硬的淬火钢,就得选气孔小的,不然磨粒还没发挥作用就掉了。
 工业砂轮剖面显微结构图
选不对,真会出人命
我刚进厂那会,隔壁班组有个老师傅,赶活图省事,拿磨普通碳钢的砂轮磨铝件。才磨了不到十分钟,砂轮就堵死了,磨出来的铝件发烫冒烟,老师傅还没当回事,继续压着磨。没两分钟,就听见嘭的一声闷响,砂轮从中心裂成三块,一块擦着他胳膊飞出去,把旁边的工具箱砸了个大坑。缝了十几针,养了三个多月才回来。
说实话,这种事全是错出来的。磨料选错要出事,转速不对更要命。每个砂轮都标了最大允许线速度,你非得把磨床转速开得超过上限,离心力分分钟把砂轮拉崩。
别觉得我危言耸听,很多小厂为了磨得快,故意开高转速,那就是在磨床上放了个定时炸弹。还有人拿砂轮侧面磨工件,觉得地方大磨着方便,殊不知大多普通砂轮根本不耐受侧面的压力,裂只是早晚的事。
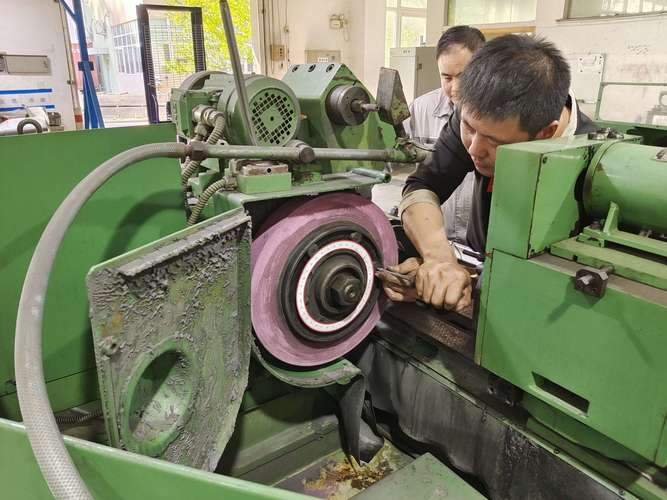 车间磨床砂轮平衡校正作业现场
老师傅压箱底的冷门细节
 老师傅压箱底的冷门细节
装新砂轮,第一件事不是直接往法兰上卡,是先拿木槌轻轻敲两下,听听声音。要是声音发闷发哑,十有八九已经有暗裂,直接扔了别用。别心疼那百八十块,命比钱值钱。
装的时候法兰盘和砂轮之间,一定要垫上一层软纸片或者橡胶垫,不能让硬钢铁直接碰砂轮。拧螺丝的时候要对角拧,不能一下把一边拧死,不然受力不均,转起来就晃,磨出来的工件歪歪扭扭,还容易崩裂。
用久了砂轮磨偏了、堵死了,就得用金刚石笔修型。别拿着笔一下怼进去,要一点点进刀,走刀速度要稳,修出来的砂轮面平,磨出来的工件尺寸才准。
不过话说回来,现在自动化磨床越来越多,很多时候砂轮都是厂家预先配好校正好的,新人上手很少有机会自己选自己装。但真轮到你动手换的时候,这些老规矩忘了哪条,都可能出乱子。
别拿这种看起来不起眼的东西不当回事,车间里的安全,全藏在这些细碎的门道里。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落里,砂轮藏着你不知道的门道
文章链接:https://www.lfdjt.com/p/zhizao/a/4709.html