你以为它只会切钢板?
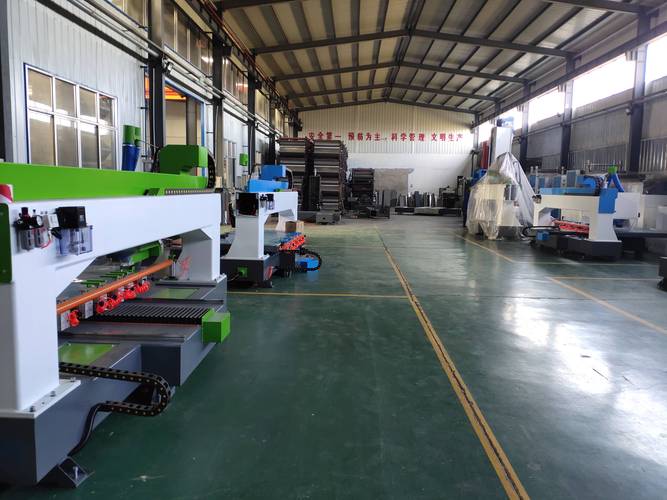
多数人对它的印象,还停留在工地上拎着切钢筋的手提切割机,一开全是火星子,眯着眼睛躲都躲不及。其实车间里的切割机,是整个制造流程的头道闸,做什么的都有。切航空用的碳纤维板材,切光伏玻璃,甚至食品厂切卷膜的刀组,也叫切割机。
我刚学徒那会,第一天上班师傅就把我扔在下料区看切割机,我那时候还不服,说这不就是按按钮的活?结果第一天就翻了车。要切十张冷轧板,我看错了图纸标尺,差了两个毫米,整摞料直接废掉,半个月的奖金打了水漂,那点刚参加工作的傲气,当场磨没了。
切得好不好,从来不是刀的问题
很多外行一听说切出来的活歪了,第一反应就是刀片钝了要换。这话也就说说,你见过哪款数控切割机是靠刀片切金属?火焰切割靠高温烧化,激光靠焦点熔,等离子靠高速离子束冲,哪里来的刀片?
常见的切歪切错,九成不是切割头的问题。最常见的坑,是工作台不平。用了三五年的切割机工作台,全是被熔渣烫出来的小坑,工件往那一放,看着稳稳的,其实一头高一头低,你编程再准,切出来也歪。
我见过最离谱的一次,新换压缩空气管,安装的徒弟把进气管回气管接反了,压力上不来,等离子切割出来的断面全挂渣,整班人围着机器查了一下午,最后才发现接反了,气得班长对着管子踢了三脚,脚都疼了半天。
还有个误区,很多人说切完余料弯了,是切割的时候应力没释放。其实哪那么复杂?大多是你放的地方不对。刚切完的料温度高,你往冰凉的水泥地上一扔,一头凉一头热,不等你转身搬,它自己就弯了。说实话,这个坑我刚干那会也踩过,背了好大一锅。
干了二十年摸出来的细碎经验
很多老师傅都有自己守切割机的小窍门,不会随便说,我今天说几个没人往外漏的。切一毫米以下的薄钢板,别贪快开最高走刀速度。走得越快,钢板受热越不均匀,翘曲变形越厉害,速度降个十分之一,变形能小一半,后续校形省好多事。
切十公分以上的厚料,起弧别直接在料边起。边儿上堆的氧化皮厚,很容易断弧熄火,耽误工夫。提前在边角废料区钻个两毫米的小坑,从坑里起弧,顺顺当当一次成。
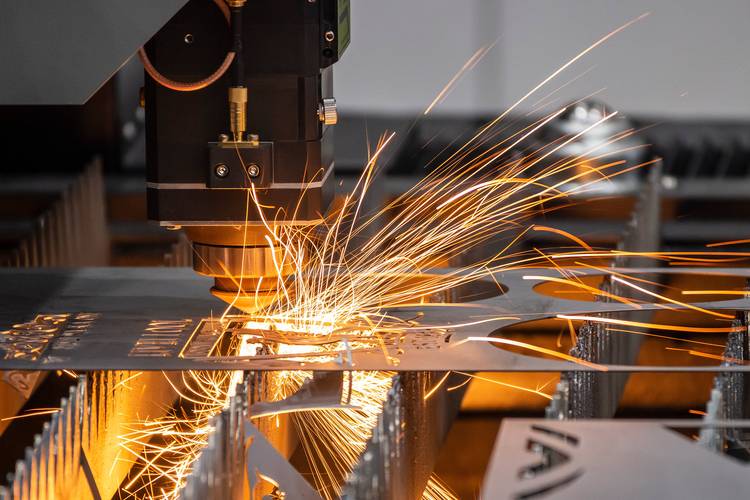
不过话说回来,现在的机器越来越智能,自动调焦点自动找正,很多老经验都用不上了,但有一条永远改不了。开切之前,一定要伸手摸一遍工件底面,看看有没有卡碎熔渣碎铁,一定要垫平了再开切。就一个半公分大的碎渣块卡在底下,就能让整根型材切歪小半个公分,几万块的料直接废掉。上次那个新人就是图快,省了垫料那半分钟,结果赔了小一千的绩效,蹲在边上抽烟抽了半盒。
你去车间站十分钟,就懂了。这玩意儿看着五大三粗,全是细活。震得你脚麻,溅出来的火星烫过不少人,可没有它,后面所有工序都开不了工。对吧?
作者|制造
排版|制造
审核|见微