2026-09-28 17:55:54
作者:
制造
上次带新分配来的学生逛车间,走到焊接工位,小伙子好奇伸手就要去摸刚焊完的焊缝,我一把拽住,晚了半步还是烫了个红印。他咧着嘴吸凉气,说我以为焊机就是个出电火的铁盒子,没想到这么多讲究。
刚上手别踩这个最常见的坑
很多人对焊机的第一印象,就是个能把焊丝融化的大电源,没什么技术含量。很多新手刚摸焊机,笃信电流越大焊的越牢,上来就把电流拧到顶。结果呢?焊薄板直接烧穿个洞,补都没法补。焊厚板呢,焊缝咬边严重,应力大得很,用不了两年就裂。
说实话,我刚当学徒的时候也犯过这错。那时候师傅骂我,你是焊东西还是烧电焊玩?合适的电流,是刚好能融化焊丝和母材,焊出来的熔池深浅够,又不会烧穿。不同的母材厚度,不同的焊接位置,电流差得远了去了。
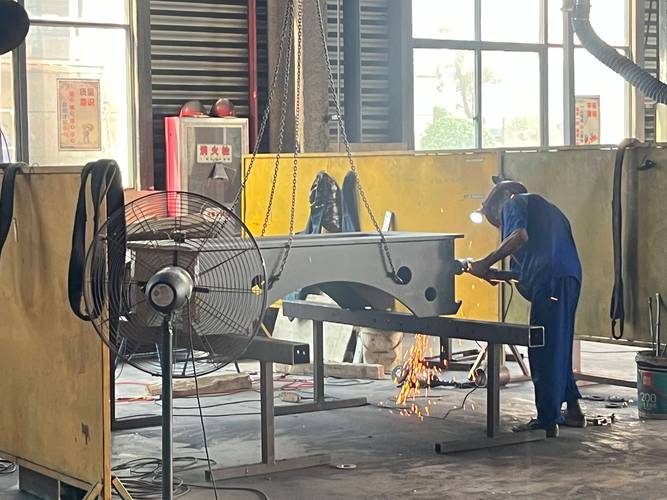 车间手工电弧焊实际作业现场
很多小工地接活,图便宜买那种杂牌子焊机,为了让买家觉得功率够,虚标电流,你调个中档其实电流已经顶到额定值了,不烧穿才怪。
焊活好不好,核心不在手劲
不少人觉得,焊缝平整全靠师傅手稳,跟焊机没关系。这话错了一半。手稳是基本功,但焊机的输出电流稳定性才是决定上限的关键。
就说焊汽车外壳那种薄板吧,厚度也就比A4纸厚一点,只要焊机输出跳那么一下,要么断弧,要么直接烧个坑。你就算是干了三十年的老焊工,也救不回来。
以前的老式焊机,笨重得要两个人抬,本质就是个大变压器,电流随电网电压晃,电网掉个压,电流直接掉一截,焊到一半断弧是常事。现在的逆变焊机轻了一半都多,稳定性好太多,但也分三六九等。偷工减料的牌子,把滤波电容减一半,价格降下来了,焊的时候飞溅满天飞,焊完一脸的焊渣麻子,擦都擦不掉。
很多人焊的时候飞溅多,第一反应是焊丝不好,或者保护气不纯。其实你换个好焊机试试,飞溅立马少一半。
 不同稳定性焊机焊接效果对比
不过话说回来,要是干那种钢筋棚里的粗活,对焊缝外观要求不高,差一点的焊机也能用,犯不上花大价钱买高端货。适合自己的活才是对的,对吧。
大多数焊机坏了,其实都是冤枉的
 大多数焊机坏了,其实都是冤枉的
我在车间待了快二十年,见过最多的情况就是,工人喊焊机坏了,焊一半断弧,打不着火,领导张口就要报新的。结果我过去拧两个螺丝,磨两下接头,立马就好。
为啥?大部分所谓的故障,其实都出在输电线缆和接地端,根本不是焊机本体的问题。
很多车间用完焊机,电缆随便扔在地上,叉车天天踩,外面的绝缘皮磨破了,里面的铜线就氧化,电阻蹭蹭涨,到焊枪那头电压就不够,可不就打不着火嘛。还有接地夹,天天夹工件,沾了一堆焊渣锈死了,接触电阻大得离谱,电流根本通不过,你不调焊机一样断弧。
我还记得前两年,有个车间主任找我,说三台焊机同时坏了,要批预算换。我过去转了一圈,发现三台的接地夹都锈得夹不住了,换三个夹头才花了几十块钱,全好透了。主任当时脸都红了,说活了这么大没见过这么离谱的事。
焊机这东西,看着是傻大粗,其实娇气得很。不能扔在露天淋雨,不能让电缆乱扯乱拉,每次用完清理一下枪头的焊渣,把电缆盘好放干燥地方,一台焊机用十几年都没问题。我现在还见过不少工厂里,二十年前的老焊机,保养得好,焊出来的活比新杂牌还漂亮。
你逛车间的时候留意一下,就能发现,那些焊出来的活漂漂亮亮的工位,焊机永远摆得整整齐齐,枪头永远干干净净。哪像那些乱堆乱放的,三天两头出毛病,活也干得一塌糊涂。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的铁裁缝:你不知道的焊机秘密
文章链接:https://www.lfdjt.com/p/zhizao/a/4252.html