我笑了笑没说话,这行干久了,见太多人觉得封口机就是个加热压一下的傻家伙,和家里封零食的手动夹子没区别,无非就是个放大版。
别觉得它只是个“压夹子”
就说食品厂最常用的连续式封口机,从早到晚转个不停,一小时封几千袋,看起来流程简单,袋子送进去,出来就封好了口,全是自动化。其实里面的平衡,差一点都不行。
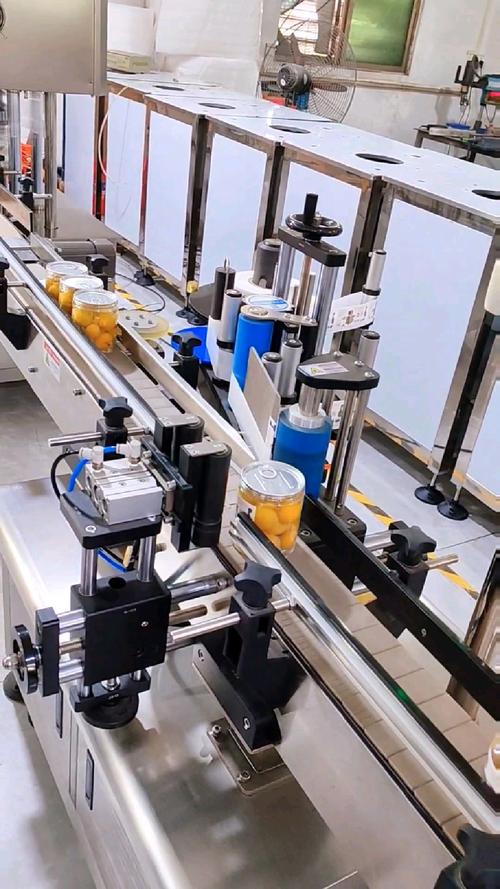
袋子材料不一样,封法完全不同。装干货的薄PE袋,和装冻肉的厚铝箔袋,厚度差好几倍,需要的温度压力完全不一样。温度低了,两层膜融不到一起,运输晃两下就开了,整袋零食漏得到处都是。温度高了,直接把袋子融出个洞,全变成废品。
上个月我刚跟着处理完一批客退品,封口线歪了不到三毫米,整批货全拉回来返工,老板蹲在车间门口抽烟,抽了整整两包,脸绿得像腌过的黄瓜。说白了,就是开机的学徒图省事,没调牵引轮的松紧,走袋歪了没人管,最后出事了才知道着急。
真正藏功夫的几个细节
很多外行看封口机,只看得见加热块,觉得核心全在那。其实不然,我干这么多年,觉得最吃功夫的反而是几个不起眼的地方。
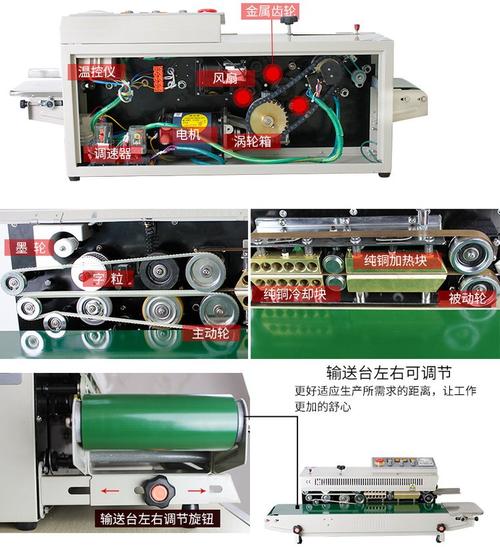
第一个是牵引滚轮的压力差。很多人觉得两边压一样紧不就行了?哪有这么简单。袋子本身有厚薄,进机的时候难免偏一点,就得靠左右滚轮的微小压力差把袋子拉正,差一点力气,出来的封口线就歪一块。
第二个不用说,温度的控制。不是开越高封得越牢,很多新人一碰到封不牢的问题,第一反应就是加温度,结果越加越糟,袋子直接融穿。其实很多时候封不牢是压力不够,不是温度不够。
最容易被忽略的是封口后的冷却段。热压完的塑料是软的,分子还没定型,刚出来你轻轻一扯就能拉开。必须过一组冰凉的压轮,趁热把封口线压定型,等塑料冷却固定了,才真的结实。
日常最坑的几个小故障,其实一调就好
干车间久了,什么奇奇怪怪的故障都见过,很多时候根本不是大问题,就是没人愿意蹲下来细看。
比如说封口起皱,十个人碰到有八个人会说加热块坏了,要换零件。其实大部分情况,都是牵引轮一边松一边紧,袋子走的时候被扯歪了,拿扳手拧两下调节螺栓,调下两边的压力,立马就好。几块钱的功夫,换个加热块要大几百,纯纯浪费钱。
再比如说封完口总粘滚轮,很多人说温度开太高了,降完温度还是粘。其实就是滚轮用久了,沾了一层析出的塑料积碳,拿细砂纸轻轻蹭掉,擦干净,立马就不粘了,多大点事。
说实话,我见过太多干了三四年的老师傅,一碰到问题就喊换配件,根本懒得弯腰看一眼走带走得对不对。不过话说回来,现在新厂买的设备越来越智能,出问题直接报代码,按着代码换零件就行,反倒很少有人愿意琢磨机器本身的脾气了。
上次那个来实习的小孩,走的时候跟我说,原来这么个不起眼的机器,还有这么多讲究。我跟他说,哪台机器不是这样,你天天见的东西,哪有真的简单的。
作者|制造
排版|制造
审核|见微