你多半认错了它的干活方式
很多人逛工厂,路过只会觉得这是台普通的挤出机,哪能想到我们每天拎的饮料瓶、装洗衣液的大桶,全是它一口一口”吹”出来的。很多外行人以为塑料瓶都是注塑出来的,一体成型抠出来就完了,不对。注塑做厚壳还行,做这种薄壁中空的瓶子,成本太高,还慢。吹塑才是正道。
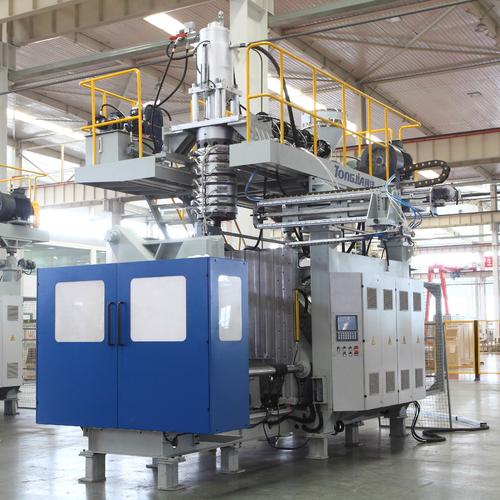
这机器看着笨,其实流程顺得很。从喂料口倒进去的塑料颗粒,顺着螺杆往里走,一边走一边被加热烧化,搅得匀匀的。最后从机头挤出来,就是一根连着的空心软管子——就是型坯。
核心步骤,其实就是吹个”定形气球”
说出来你不信,原理跟你小时候吹橡皮糖气球没区别。软乎乎的型坯落到指定位置,两块模具”咔哒”一声合起来,牢牢把型坯的两端夹死,只留中间一个进气口往里头怼。通的就是压缩空气,压力往里面一冲,软塑料瞬间就被撑开,紧紧贴在模具的内壁上。模具本身是通冷却水的,贴上去几秒就凉透定形了。
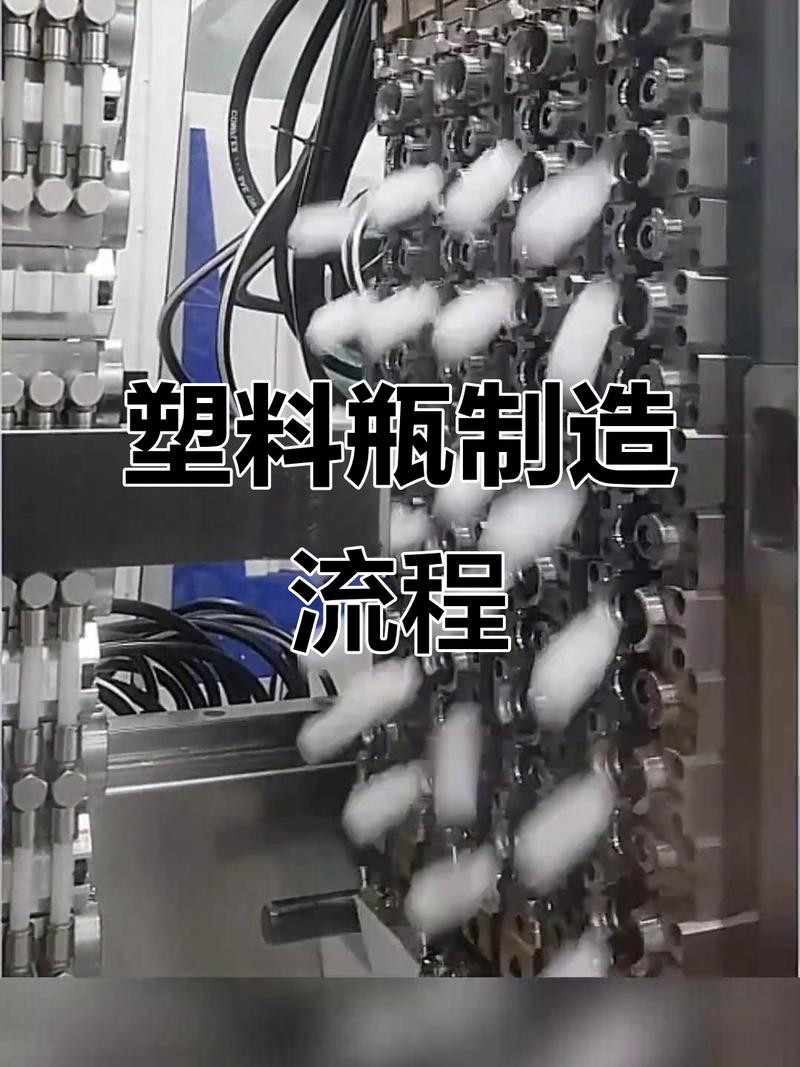
模具一开,完整的瓶子就掉出来了。切掉多余的料头,就是你拿到手上的样子。是不是没想到?说穿了就是这么简单。我刚学的时候蹲在机器边上看了半小时,差点喊出来原来这么回事。当然,不同的瓶子做法也差一点,小口的药瓶大多先做瓶坯再吹,我们常喝的大瓶饮料,基本就是一步出来的。
调机调得好,少糟无数心
干我们这行,都知道吹塑机调参数是个经验活。新手上来,多半要出一堆废品。我刚出师那会,跟着赶订单,调了一上午,出来的瓶子全歪了,一边厚一边薄,捏一下就变形。当时汗顺着后脊梁往下流,以为要挨骂。结果师父过来瞟了一眼,伸手拧了两圈进料速度的旋钮,再开出来就全好了。哦,原来只是挤型坯的时候快了半秒,位置偏了一点。
常见的毛病说出来全是干货。瓶子底部发皱发软,多半是型坯温度太高,模具冷却不够,降两度就好。瓶身有光斑不透明,一般是吹气压力不够,没撑开贴紧模具,加点压就行。还有时候会出破洞,那就是型坯厚度不对,要么调螺杆转速要么调机头间隙,一摸一个准。
别觉得这机器技术老就不中用,现在市面上百分之八十的中空塑料制品,全靠它出活。大到装几吨水的塑料桶,小到润唇膏的空心管,全能做。只要参数调对了,连转一天都不带停的,一分钟出几十个,稳得很。
作者|制造
排版|制造
审核|乐乐