刚进车间实习第一天,班长把我扔给一个带了三十年徒弟的老周,说先跟着看,别碰任何带电的家伙。我那时候年轻,啥都敢摸,老周去喝水的功夫,下料班喊着要一块切好的板,我想着不就是踩一下吗?能出什么事。
踩下踏板的瞬间,我才知道错了。切好的钢板翘了起来,我下意识伸手去按,后背突然被狠狠踹了一脚,整个人摔出去两米远。紧接着就是哐当一声巨响,刀口狠狠落到位,离我刚才伸手的位置,不到两厘米。
真的吓出一身冷汗。
没人说过剪板机的危险藏在看不见的地方
很多外行路过车间,扫一眼剪板机,觉得不就是个带刀口的铁台子,结构简单到离谱,踩一下就完事,哪来那么多规矩。
实话告诉你,不管吨位多小的剪板机,刀口压下来的力,都能瞬间把骨头切断。绝大多数出事的工人,都不是故意违规,就是顺手扶一下歪掉的板材,就那么半秒的功夫,出事了。
我见过干了五六年的老工人,就因为接电话分了神,手指头蹭了一下刀口,半根指头直接没了,现在还在家养着。
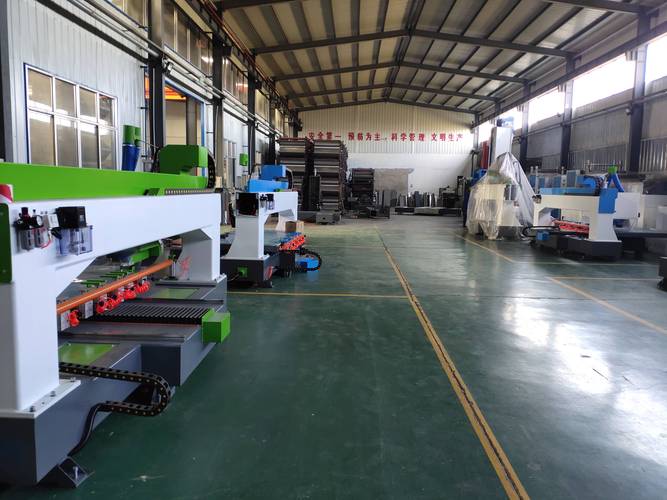
剪板机不是“大铡刀”这么简单
很长一段时间里,我都以为剪板机就是放大版的家用裁纸刀,跟菜市场斩骨的铡刀没区别,一头固定一头往下剁。说实话,全错。
铡刀切东西,力是一头大一头小,切硬点的板材很容易歪,切出来的线斜歪不说,断口全是碎渣。剪板机的刀口走刀,是整个刃口均匀受力,顺着板材一点点压断,所以切出来的直线,精度差不到哪里去,拿到下一道工序直接就能用。
现在车间里常见的就两类,一类机械的,一类液压的。机械的动作快,咔咔咔切得猛,就是噪音大,站旁边说话得喊,大多用来切薄小板。液压的就稳得多,切厚钢板也不抖,切面整整齐齐,现在很多新产线都用这个。
剪板机的灵魂,说出来你可能不信,就是刀口间隙。差十分之一个毫米,切出来的效果就能天差地别。
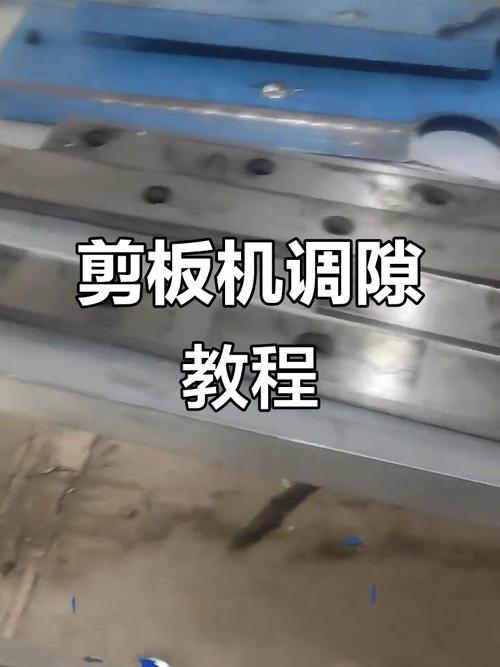
切一毫米不到的薄铁皮,间隙调大了,切的时候直接把铁皮挤弯,断口全是拉出来的毛边,后续还要磨半天,费工费力。切几厘米厚的钢板,间隙调小了,刀口直接硬啃钢板,用不了几次就能崩出豁口,换一套刀口多少钱?够小工人吃三个月西北风了。
干了十年的老师傅,也容易在这偷懒翻车
老周跟我说,他干了三十年,见过最多的错误,不是操作失误,就是偷懒。
换了不同厚度的板材,懒得调间隙,反正能切动就行,切出来啥样交给下工序收拾。开机前不检查挡料块,卡了个废铁屑都看不见,一整摞板切完全歪了,几万块的料说废就废,心疼死班长。
不过话说回来,现在的数控剪板机比以前省心太多,间隙自动调,挡料位置电脑算,不用工人蹲那拧半天螺丝。但哪怕再全自动,开机前伸手晃一下挡块,摸一下刀口有没有豁口,花十秒钟就能避免大问题,对吧?
我刚学的时候还犯过一个傻,觉得剪板机啥都能切,想切个圆弧做个小工具,结果切到一半刀卡住了,折腾了快一个小时才弄出来,还碰出一个小豁口,被老周骂了一天,连烟都没让我碰他的。后来才想明白,剪板机就是吃直线这碗饭的,抢切割机的活,既干不好还容易出事。
现在我带徒弟,第一节课不教怎么切料,就站在剪板机旁边站半小时,先讲规矩。永远别把手伸到刀口下方,永远别嫌调间隙麻烦,这两句话记牢了,比会切一百块板都有用。
作者|制造
排版|制造
审核|见微