2026-09-28 00:59:53 分类:正文
昨天带新徒弟逛车间,刚进门他就钉在切割机台旁边不走了。眼睛直勾勾盯着那道移动的蓝光。我没催他,谁第一次见激光切割不懵啊?
原来切个钢板要磨半天,现在蓝光扫过去,形状直接掉下来,连毛刺都少得可怜。
进车间第一眼就挪不开的狠活
你凑近些听,不是砂轮那种轰隆隆震得脚底板发麻的响,是轻微的嗤嗤声,混着一点点金属汽化的腥味,不多,不会冲得你喘不过气。
蓝光扫过的地方,熔渣被一股气准时吹走,整块硬邦邦的材料,乖乖分成你要的形状。
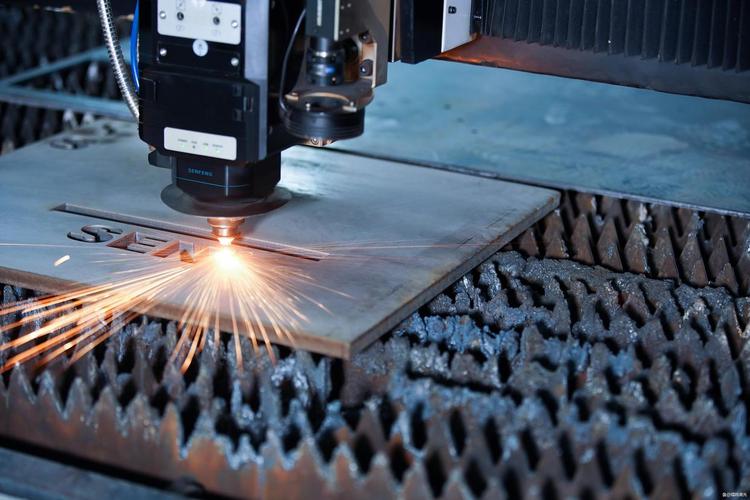 工业车间激光切割机床工作实拍
我刚进厂那会,还没有这玩意儿普及,切割要么靠砂轮片手动切,切个规整的圆都能歪成鸭蛋,要么靠线切割,慢得能把人急死,等半天出一个活,还得蹲在砂轮机上磨半天毛刺。
那时候谁能想到,一块几厘米厚的钢板,就靠一束光,就能切得整整齐齐连边都不用修。说实话,第一次看师傅开激光切割,我连下巴都惊掉了。
你以为是烧穿,其实门道全在细节里
很多新人刚学,上来就说,不就是激光温度高,把金属烧化了切开吗?
哪有这么简单。真这么想,开三天机器就得捅娄子。
你看那个悬在材料上方的切割头,核心不是那束激光本身,是聚焦镜片,再大的功率,不聚到一个针尖大的小点上,温度根本上不去,别说厚料,薄铝板都切不动。
还有个东西九成外行不知道,就是辅助气体。你以为那股吹走熔渣的气就是扫垃圾?错了。
切普通碳钢的时候,我们通氧气,氧气还能帮着金属燃烧,额外给切割面放热,切得更深更快,还能省不少电。切不锈钢的时候就得换氮气,惰性气体不让切面氧化,切出来亮堂堂的,不用后续抛光打磨。
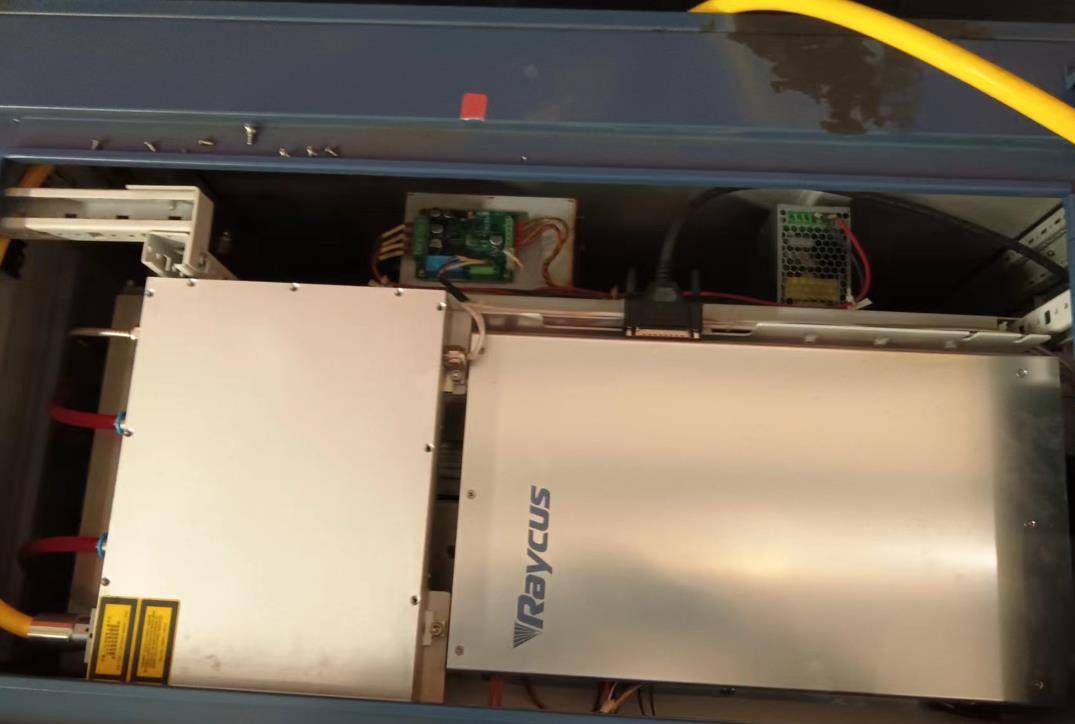 激光切割头内部聚焦镜片拆解图
我见过刚上手的新人,图省事切不锈钢还接着用氧气,结果切完整个边都发黑氧化,客户直接退回来重切,白忙活大半天,还赔了材料钱。
还有切厚板的时候,别上来就把功率拉满。很多人觉得功率越大越能切穿,不对,功率太大,热影响区变大,材料边缘直接变形翘曲,出来的活尺寸直接错了,根本用不了。
老工人藏了多少年的实用经验
 老工人藏了多少年的实用经验
干这行久了,谁都有几个摸出来的小诀窍,书本上不一定写。
比如说,切一毫米不到的薄铝板的时候,别慢悠悠开,把进给速度往上提,只要不卡,速度越快,切出来的面越光滑。为啥?停留时间短,热量没来得及散开,就不会把软乎乎的铝板烤变形,也不会留那种坑坑洼洼的挂渣。
还有,平时换完切割嘴,一定要停下来校一下焦点,别嫌麻烦。差个零点几毫米,切出来的活就是天差地别,别等切完一堆废料才发现错了,那时候哭都来不及。
还有,切割完工件别马上伸手捡,别以为看着表面凉了就没事,里面嵌的熔渣余温能烫你一个多星期好不了,我刚学的时候吃过这个亏,现在左手虎口还有个浅疤呢。
不过话说回来,现在的机器比以前智能多了,很多常用参数都给你预设好,但机器再智能,也得人摸得透材料的脾气,对吧?
同样一块料,不同的室温不同的湿度,甚至切割的方向不一样,出来的效果都有差,这点手感,还得靠自己慢慢磨出来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才懂:激光切割凭啥取代老刀头?
文章链接:https://www.lfdjt.com/p/zhizao/a/3987.html