车间角落那个嗡鸣的大家伙
刚当学徒第一次逛车间,眼睛都被那些高速转的车床铣床吸走了,银光闪闪的铁屑飞出来,看着就带劲。师傅扯着我袖子往角落走,我说那黑乎乎的一大个啥啊,堆得全是备件,没人理它。
师傅拍了拍床身,震得我手心发麻。这是镗床,咱们车间的定海神针。那时候我还不懂,不就是个放大版的钻床吗?无非就是打打大洞,能有多金贵?
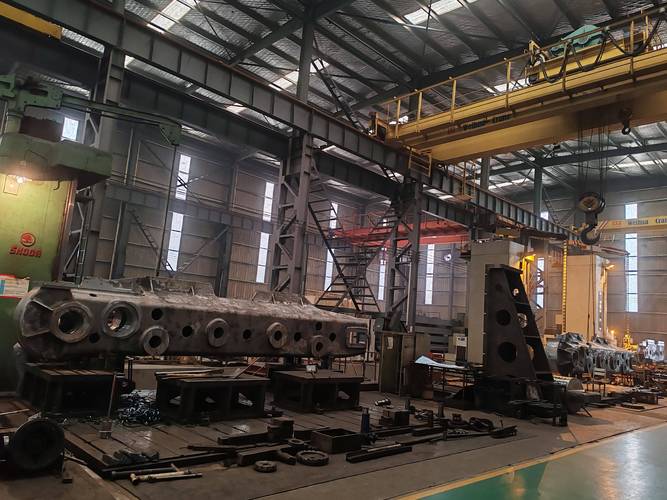
别再说镗床只会“打大洞”
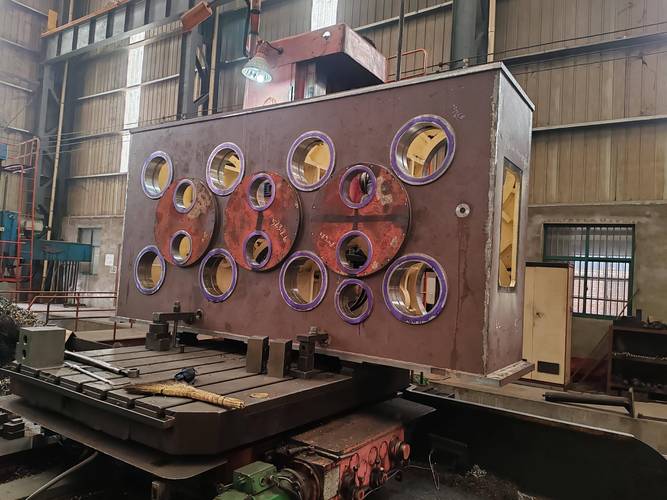
很多外行甚至刚入行的学徒,都对镗床有这个误区:觉得它就是给大零件钻大孔的,没啥技术含量。
真不是这么回事。钻床钻孔,是钻头旋转着往实心材料里扎,掏出一个新洞来。镗床呢?大多时候是对着已经有的孔,下功夫。镗床的核心本事,从来不是“钻出孔”,而是把孔修到刚刚好。
就说发动机的缸体,铸造出来的毛坯孔歪歪扭扭,内壁坑坑洼洼,直接塞活塞进去,用不了多久就得拉缸报废。镗床就是贴着孔壁,一点点把多余的材料刮掉,刮到正圆,刮到公差只有头发丝的几十分之一,活塞塞进去刚好,不松不紧,能用几十万公里。
那些上百吨的重型构件更不用说,比如发电机机座、船舶传动轴的连接孔,尺寸大,精度要求高,别的设备根本伸不开手脚。只有镗床,能把镗杆伸进去好几米,贴着内壁一点点走刀,把整个孔修得直顺光滑,差一丝都不行。
干镗床的师傅,都有一双“听声辨位”的手
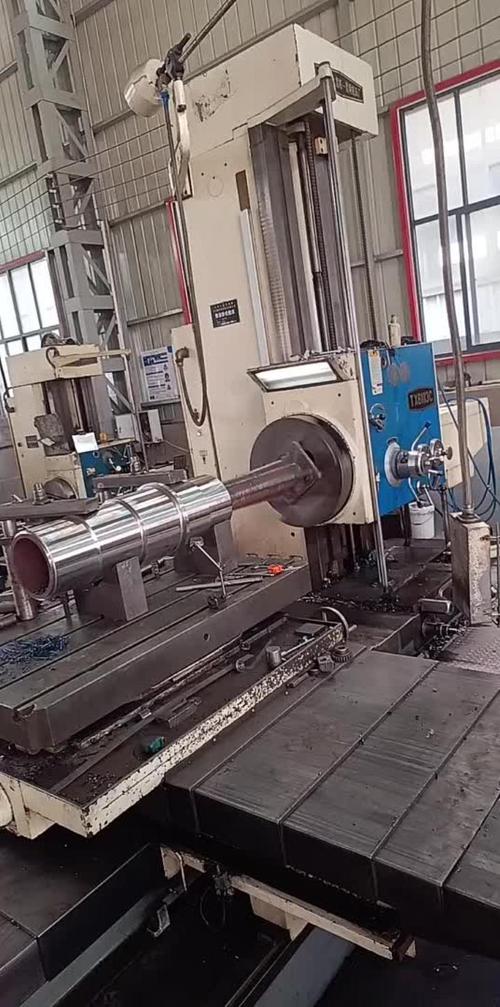
现在数控技术普及了,大部分镗床都改成数控的了,输入参数就能自动走刀。可厂里干了几十年的老镗工,还是改不了一站就是几个小时在机床边盯着的习惯。
说实话,机器能搞定大部分流程,可最后那几丝余量的调整,还是得靠人。走刀声音一闷,老师傅就知道吃刀太深了,得退个两丝;声音一发颤,立马停机,肯定是刀头没夹紧,不然镗出来的孔壁带波纹,整个零件就废了。
这活磨性子。调一次零件中心就得大半个钟头,不能急,急了对准就偏。走刀也不能快,快了公差飘,慢了耽误工,分寸全在手上。车间里镗床的位置永远在角落,油污厚,噪音闷,一天下来裤腿鞋子全是机油印,现在愿意学这门手艺的年轻人真不多。
不过话说回来,制造业哪件拿得出手的大活离得开它?大到飞机起落架的连接孔,小到液压阀的阀体,只要对孔的精度要求高,就轮得到镗出马。它不抢风头,蹲在车间角落闷头干活,可少了它,再厉害的设计也造不出合格的零件。
作者|制造
排版|制造
审核|阿辰