进车间第一眼撞上的铁疙瘩
说实话,一开始我也觉得不就是转吗?把工件夹上去,刀往前一送,不就削掉多余的铁了?跟着师傅干了半个月才明白,原来这么多讲究。能车外圆,就能车端面,能挖内孔,能切槽,还能车螺纹滚花,只要形状对得上,硬的软的金属塑料,上来都能车。说白了,车床的核心就是让工件转起来,刀具固定着削掉多余的料,看起来简单,这里面的分寸,差一点都出废活。
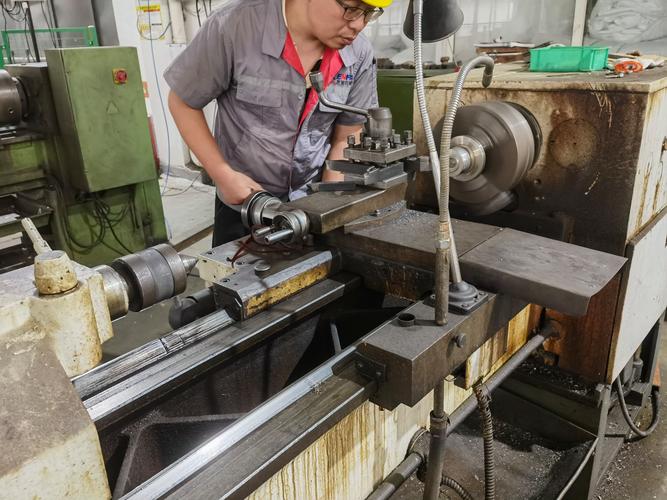
新人最容易栽的坑,从来没人写在教科书里
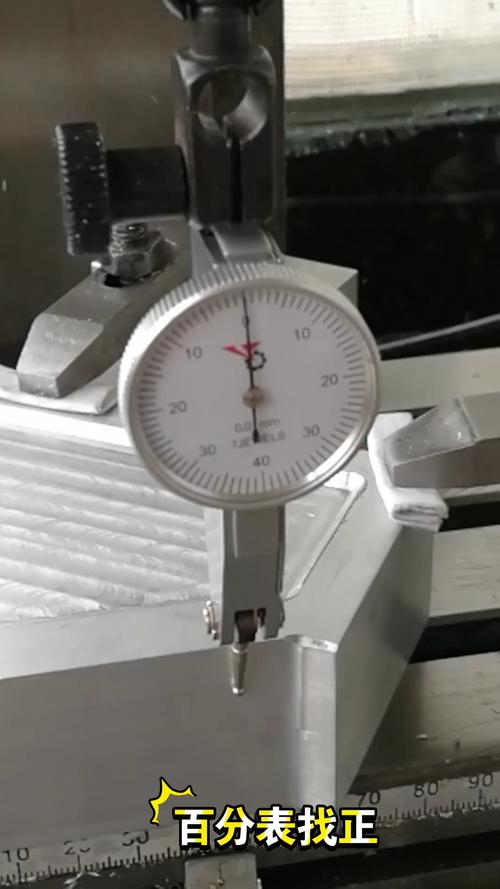
我刚学那会,三天废了四个工件。不是尺寸错了,是偏了。打出来的工件一头大一头小,拿卡尺一量差出去半毫米,直接扔废料堆。师傅拎着废料敲我脑袋:找正都不会,开什么机?哦,原来第一步不是开车,是找正。什么叫找正?就是让你夹的工件,圆心跟主轴转的圆心完全对上,差一丝,转起来就跳,车出来肯定歪。
我那会急着出活,夹上就拧卡盘,拧到浑身出汗以为就稳了,结果还是偏。后来才知道,不同工件找正不一样。实心粗棒料,你夹紧点没事,薄壁的钢管呢?夹太紧直接捏变形,车完松开,内孔就变成椭圆了。粗加工要夹紧,防止飞出来,精加工就要松一点,避免应力变形。找正的时候,师傅会拿粉笔头在端面画个十字,转一圈看看十字偏不偏,新手就得靠百分表打,一格一格调,急不来。我那会蹲在车床跟前调半小时,腿都麻了,师傅说,这活急不得,你省十分钟找正,后面废几千块的料,亏到姥姥家。
老师傅口耳相传的潜规则
不过话说回来,现在数控车床普及了,是不是这些老规矩都没用了?不对。数控只是帮你走刀,该调的分寸一点少不了。我就见过刚毕业的大学生,程序编的溜,车出来铝件表面全是刀纹,挠头半天不知道为啥。老师傅过去就改了个进给速度,换了切削液,立马就光了。为啥?车铝件粘刀啊,你用普通乳化液当然不行,换煤油浇着试,立马就好。
还有最常见的震刀,车出来零件表面一圈一圈的波纹,新手只会降转速降进给,绕半天解决不了。老师傅过去,把刀具往外伸的长度截短一厘米,卡盘松半圈重新找正,开机一试,波纹直接没了。道理说穿了也简单,刀具伸太长刚性不够,转起来就抖,你调参数有啥用?
还有那些不能碰的规矩,我至今记的牢。停车了绝对不能用手扒铁屑,哪怕铁屑看起来已经凉了。那碎铁屑边缘比刀还锋利,一划就是一道深口子,卷进去连袖子都能给你撕烂。还有卡盘扳手用完必须拔下来,我听过老车间的故事,有人忘拔,开机直接飞出来,砸到墙上砸出一个坑,想想都后怕。车床这东西,你对它客气,它就给你出好活,你糊弄它,它就能给你捅大篓子。昨天我路过新人实习的工位,见个小孩蹲在车床跟前,盯着百分表一点点调卡盘,满头汗往下掉,像极了我刚进厂的时候。那股子蹲半小时调一个活的劲儿,什么时候都不会过时。
作者|制造
排版|制造
审核|知知