它不是“加了电脑的普通机床”
很多没进过车间的人都这么想。不就是原来手转刀架、手摇进给,现在换成电脑按按钮?太想当然了。
普通机床干活,全靠操机师傅的眼和手。对刀要对半天,车一个锥度,手摇的速度全靠经验,同一批零件做出来,十个有五个公差带点飘,老师傅做出来的就能用,新手就得废一半。
数控机床不一样,从里到外整个传动逻辑都换了。核心是伺服系统牵着刀头走,你编好程序让它走5丝,它绝对不会走6丝,哪怕干一天一千个零件,个个一模一样。
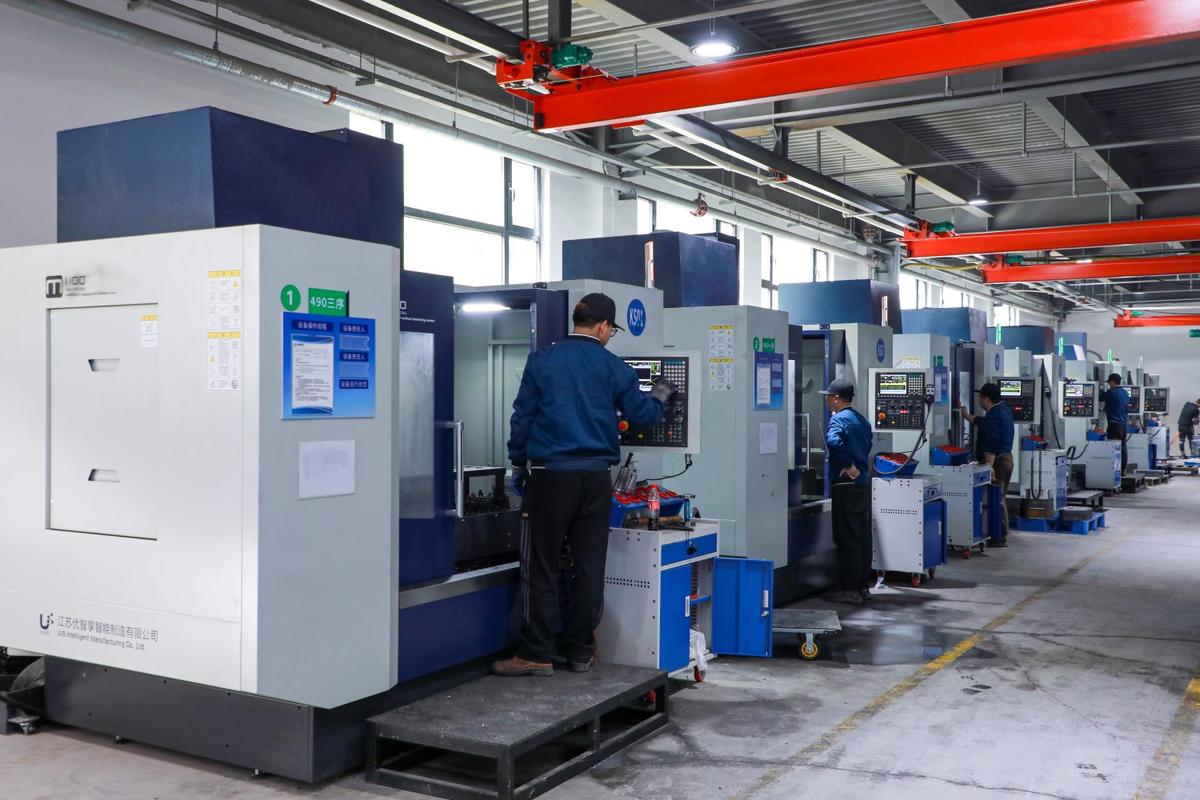
站在机床边上就能听出区别。普通旧车床开起来整个床子都嗡嗡震,脚放在地上能感觉到麻。数控机床呢,空转的时候只有很低的闷响,进刀那一声“咔”脆得很,手搭在床身上,几乎摸不到震动。
之前碰过一个搞贸易的老板,想省钱,给两台普通旧车床装了二手触摸屏,就敢拿出来当数控机床卖,报价比正经货便宜一半。用过的都骂娘,做出来的零件,尺寸差得能塞进去一张名片,完全用不了。样子货就是样子货。
最容易踩的坑,九成新手都不知道
干数控的,没人没撞过刀。就是对刀错了,刀头直接怼到工件或者床子上,猛的一下震得整个人都一激灵。
很多人觉得撞刀就是吓一跳,大不了换个刀头就完了。不对。撞刀最伤的,就是滚珠丝杠的间隙。
通俗说,丝杠就是牵着刀头走路的轨道,新机器丝杠紧,走多少错不了。天天撞,次次震,用个两三年,丝杠和螺母之间就磨出来一点空隙。你让刀走1毫米,它实际只走了0.99毫米,差的这一丝,做普通螺丝没事,做汽车发动机的气门,就是报废。
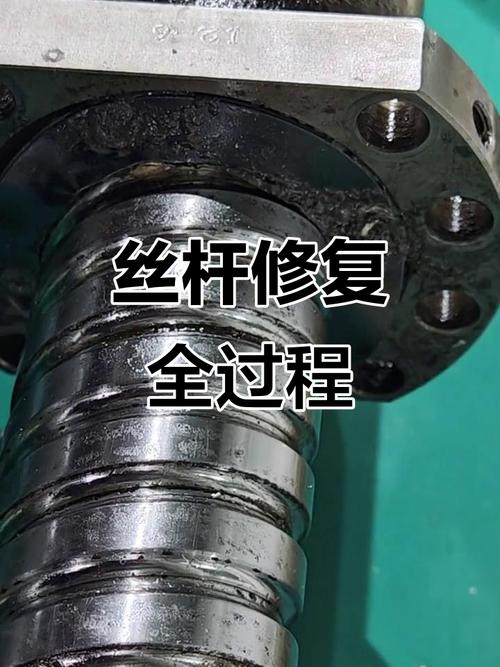
说实话,很多卖机床的不会提前跟你说这个。保养的时候光跟你说换润滑油,从来不提间隙要定期调。真等到间隙大到做不了活,换一根丝杠小几万出去,够心疼好久。
老师傅都有小技巧,每隔半年就会在系统里补一下间隙参数,把磨出来的空隙给补回去,能多用好几年。不过话说回来,再会补,也架不住新手天天瞎撞。开干之前先模拟走一遍刀,花半分钟,能省好多事。
为什么高端制造离不了它
现在网上总说3D打印要取代机加工了,我就笑笑。3D打印是把材料一层一层堆出来,做个样件,做个软塑料零件还行。真要做硬度够、精度够的金属件,还得是数控机床一刀切出来的靠谱。
以前没有数控的时候,做飞机的螺旋桨叶片,那个曲面,得好几个老师傅拿着锉刀修半个月,修出来两个叶片,重量差个几克,飞起来就抖。现在呢,程序编好,毛坯放进去,一天就能出好几个,公差控制在一根头发丝的几分之一,个个一模一样。
你手上的手机,边框那个弧度,摄像头那个孔,就是数控机床铣出来的。汽车的发动机缸体,飞机的起落架接头,哪一个都离不开它。
我干这行快二十年,每次站在机床边,看它顺着程序一刀一刀走,把一块灰扑扑的毛坯,剥成光溜平整的合格零件,总觉得挺神奇的。就像开盲盒,程序对,刀对,出来的肯定是好东西。
下次再进加工车间,看见那个安着屏幕的大铁箱子,别再说它就是加了电脑的普通机床了。它是整个制造业里,最能啃硬骨头的那个家伙。
作者|制造
排版|制造
审核|小北