刚进车间门,新人一脚就踩在了下料区的堆料框边上。
弯腰捡起一块刚切好的钢板坯料,翻来覆去摸。
“师傅,这面怎么一点凹凸都摸不出来?这不就是切个料吗,至于做成这样?”
别拿切割当随便切
很多外行甚至刚入行的新人,都觉得下料就是把大钢板切成小块,谁都能干。
其实差远了。切的时候留多少留量,完全是看后面的工序走。留多了,后面磨的时候费刀费时间,硬生生把成本抬上去;留少了,热处理变形完,尺寸不够直接报废,连回炉的机会都没有。
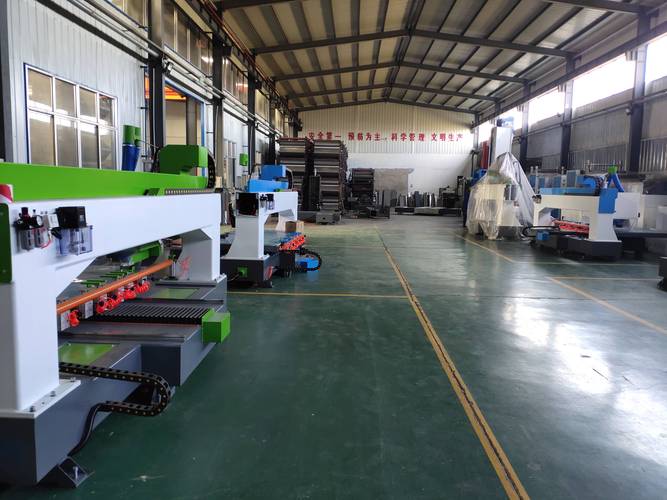
我之前碰过一个小伙子,刚从学校出来,想着给师傅露一手,为了省后面工序的时间,直接把留量切得比要求少了一半,结果那批料热处理完,八个坯料废了七个,亏了不少钱,他蹲在废料堆旁边抽了一下午烟,之后再也不敢乱改工艺了。
差一丝都不行。这不是吹毛求疵,是制造工艺最基本的规矩。
打磨这步,是真的磨手艺
说到打磨,你第一反应是不是拿砂纸蹭?不对。我们说的精加工打磨,是要配合前面的切割、后面的热处理调的。
热处理完钢材会胀会弯,多多少少都会有点变形,懂行的工艺师会提前把变形量算进去,磨的时候刚好留出这个量,等变形完,尺寸刚好卡进公差里。不懂的,上来就把尺寸磨到标称值,变形完直接超差,只能作废。
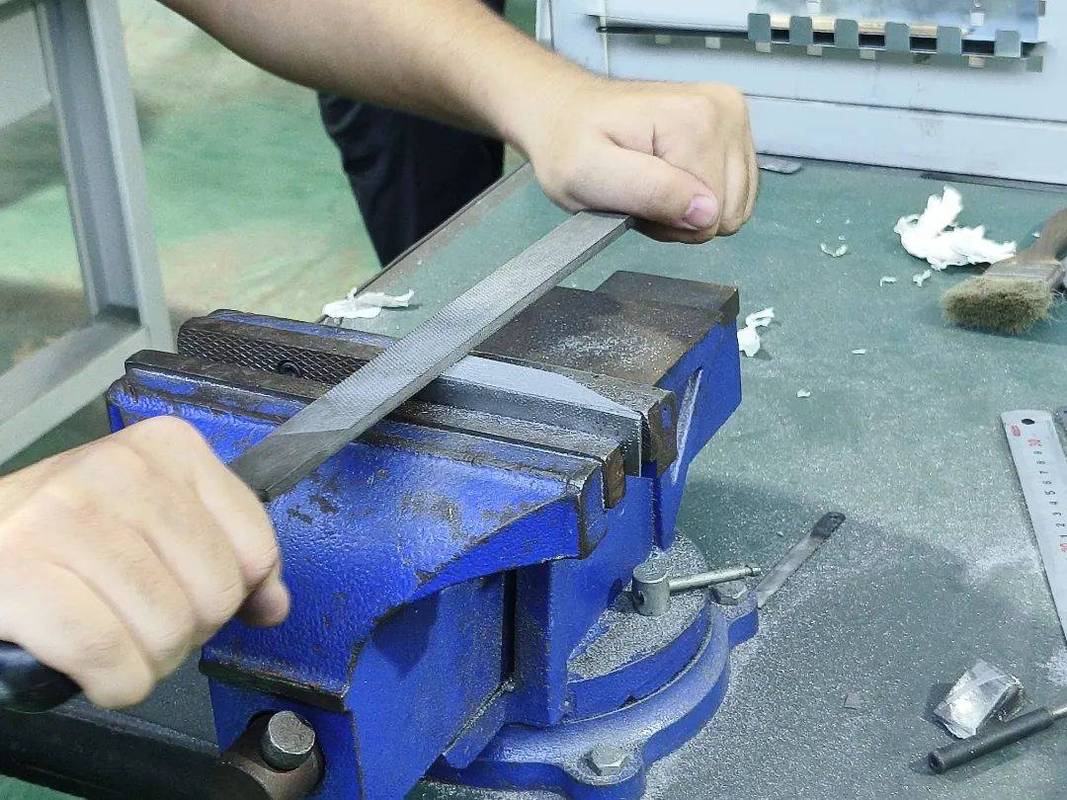
磨得好不好,其实不用上机器,你用指甲刮一遍就知道。合格的面,指甲滑过去丝毫不挂,一点纹路都摸不出来。机器参数调得不对,或者工人偷懒少走了一遍刀,就会有细微的波浪纹,指甲能挂住,装上去用不了几个月就会晃,间隙越来越大,最后整个机构报废。
说白了,打磨磨的不是零件,是做工艺的人的细心。
最后校验,才是制造工艺的隐形门槛
很多工厂把最后校验当走流程,测一下单个零件尺寸对了就放行。说实话,这是最坑的。
我干了这么多年,见过太多单个零件全合格,拼起来就不对的情况。问题出在哪?出在公差链没算对,工艺设计的时候没给装配留调整余量。每个零件都在自己的公差范围内,但攒起来误差就放大了,要么装不上,装上了转不动,能用的寿命也短一半。
真正靠谱的工艺,一定会在最后留一道总成校验,装起来转几圈,测一下间隙,摸一下温度,没问题了再拆下来打包发货。好多做工艺的坐在办公室画图,根本不考虑现场装配的情况,定出来的工艺看起来完美,到现场全是bug。
不过话说回来,现在愿意蹲车间泡着学工艺的年轻人太少了,都觉得坐办公室画图吹空调舒服。哪知道,真正的制造工艺,根本不是画在图纸上的参数,是摸过无数废件、蹭过满手机油、踩过一地铁屑才攒出来的经验。
作者|制造
排版|制造
审核|柚子