2026-09-27 09:22:46 分类:正文
今天跟着新徒弟逛车间,走到试压区角落,停在那台落了薄薄一层灰的硬度计跟前。徒弟说,不就是按个按钮出个数吗?我笑了。多少老师傅都栽过这儿,何况新人。
别光信显示屏上的数,你大概率踩过坑
我刚进厂头一个月,就出过岔子。同一批调质的轴,我测出来硬度差了快十个度,班长拿着报告单骂我半小时,说我眼睛长头顶上。最后复测,才发现我图省事,压痕打在轴的圆角边上了。
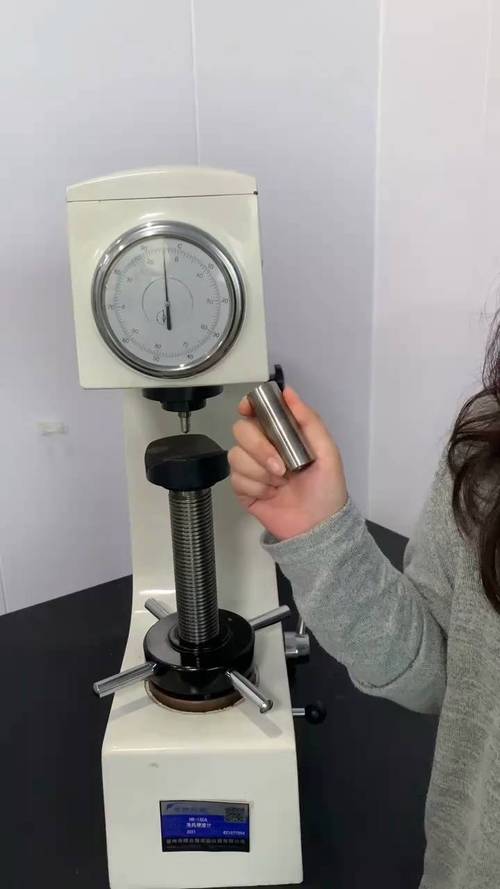 车间手动洛氏硬度计操作现场图
很多人以为硬度测试就是测“材料硬不硬”,其实根本不是这么回事。我们测的,是材料抵抗压入变形的能力,全靠压痕的大小或者深浅算数值。你压在边缘,材料没有足够的支撑,变形肯定比中间大,算出来的硬度自然就低了。
还有更坑的。工件表面带着氧化皮、锈迹就直接测。压头先压碎一层松垮的氧化皮,再进基体,出来的数能对?差个三五度都是常事。我见过有人愣是把合格的热处理件判成不合格,整批回炉,赔了不少钱。
说穿了,就一个道理。所有的读数,都建立在操作对的基础上。机器不会帮你找错。
选对方法比算出数重要一万倍
刚学的新人总问,到底用哪种方法测?洛氏?布氏?维氏?其实没有哪一种最好,只看你测的是什么东西。
比如你测大块的铸件,晶粒粗,那肯定用布氏。大钢球压下去,出来的坑大,平均了晶粒之间的偏差,数就准。你要是用洛氏的小压头,正好压在一颗晶粒上,下一次压在晶界上,两次读数能差出一个等级,瞎耽误功夫。
要是你测已经做好的成品齿轮,淬火完要检查硬度,那就用洛氏。压痕小,不影响工件后续使用,测起来还快,十几秒出一个数,适合批量检。
那要测渗碳层这种只有零点几毫米厚的硬化层呢?就得用维氏。压头更尖,压得浅,能准确测出表层的硬度,不会把里面软基体的硬度扯进来。
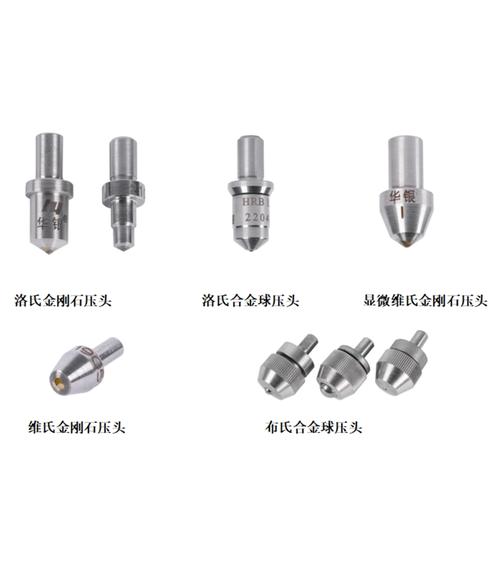 硬度测试三种压头外形对比图
上次有个徒弟给汽车凸轮轴测渗层硬度,图快用了洛氏,结果数全偏低,差点说热处理厂淬火没做好,闹了好大一个笑话。
说白了,干活之前先想清楚,你要测的是什么,要什么结果,再选方法。别拿起来就用。
说明书没写的那些现场经验
 说明书没写的那些现场经验
说实话,说明书只会告诉你怎么按按钮,不会说这些细节。
比如两个压痕不能挨太近。第一个压痕压下去,把周围的材料都挤变形变硬了对吧?你挨着打第二个,出来的硬度肯定偏高。行里默认的规矩是两个压痕中心的距离至少是压痕直径的三倍,别嫌麻烦,差一点结果都不对。
再比如,测薄工件的时候,得垫稳了。不能就这么悬空放着,一压下去工件弯了,变形大了,硬度直接就错了。我见过最离谱的,有人测一毫米厚的薄片,直接放在工作台上就压,结果压透了,数软得像纯铁,愣是把合格料废掉了。
还有,测完要记得擦压头。碎铁屑沾在压头上,下一次测就顶歪了,用不了几次压头就废了。好的金刚石压头不便宜,犯不上因为这点小事糟蹋东西。
徒弟听完哦了一声,原来这么多讲究。可不是嘛,车间里的活儿,哪有那么多按部就班的简单事。你看它就是墙角一台不起眼的小机器,每一个合格的零件,都得从它这儿过一道关,错半分都不行。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间墙角的小机器,藏着硬度测试的大学问
文章链接:https://www.lfdjt.com/p/zhizao/a/3701.html