砂轮上磨出来的样品,切不对全白搭
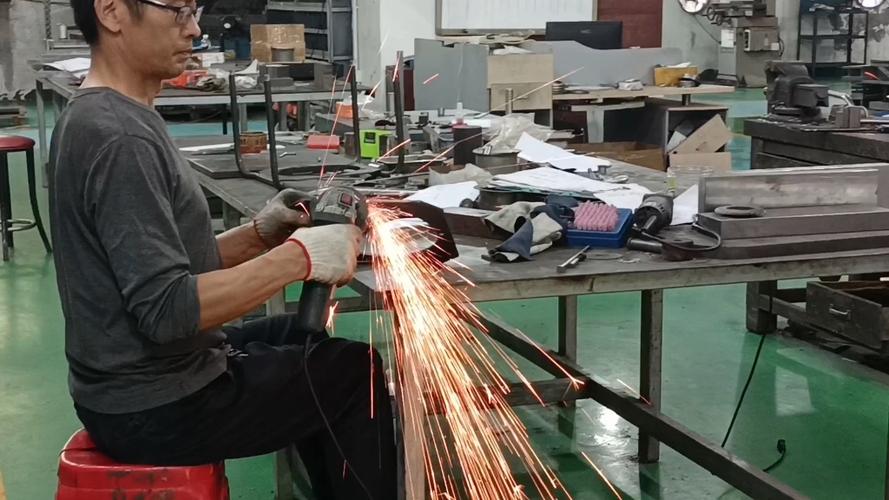
很多人没进过车间,以为金相就是拿个机器扫一下就出结果。哪有那么简单。第一步切样,就卡掉一半新手。切错位置,再好看的片子也没用。比如之前我们有个半轴断了,要找原因,就得切断口往里一两厘米的位置,你要是切了远离断口的完好区域,出来的组织完全正常,根本找不到断裂的根子。
切完了还要镶样,软的材料要镶在环氧树脂里,不然握不住磨不动。磨是一层一层换砂纸,从粗到细,手上力道要匀,劲大了就磨歪,劲小了磨不掉前面的划痕。说实话,这活真的是手上功夫,我刚学的时候,磨完试样手指都僵,筷子都拿不住。
一滴腐蚀液泡出真面目,这步最容易翻车
磨完抛完光,你拿到显微镜底下看,还是一片亮堂堂的啥也看不出。为啥?因为金属不同组织的耐腐蚀程度不一样,你得用腐蚀液把晶界和不同组织给蚀出来,差一点,样子就天差地别。腐蚀这一步,差十秒结果都不一样。
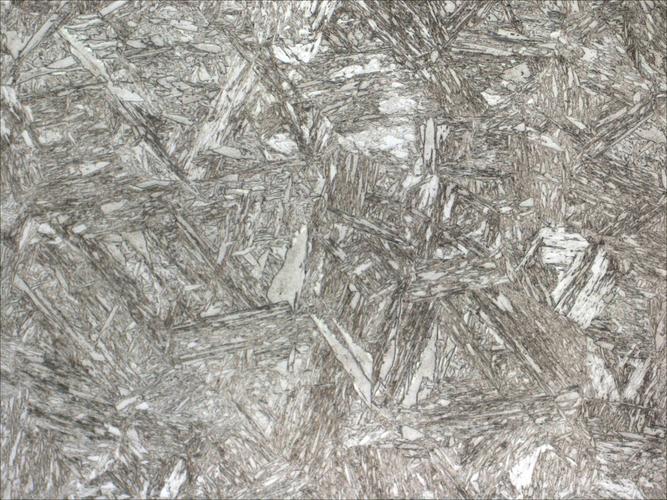
我见过刚毕业的大学生,按着书上来,说泡三十秒,结果室温比上次低了五度,泡三十秒根本没出东西,还得重新磨重新抛,折腾一上午。不过话说回来,真等你腐蚀对了,放到显微镜底下那一刻,真的惊艳。原来冷冰冰的钢铁,里面居然是这么规整的一片晶粒,有的像针,有的像网,有的是多边形的小块,清清楚楚摆在你面前。
摸透金属的心思,才是金相分析的真本事
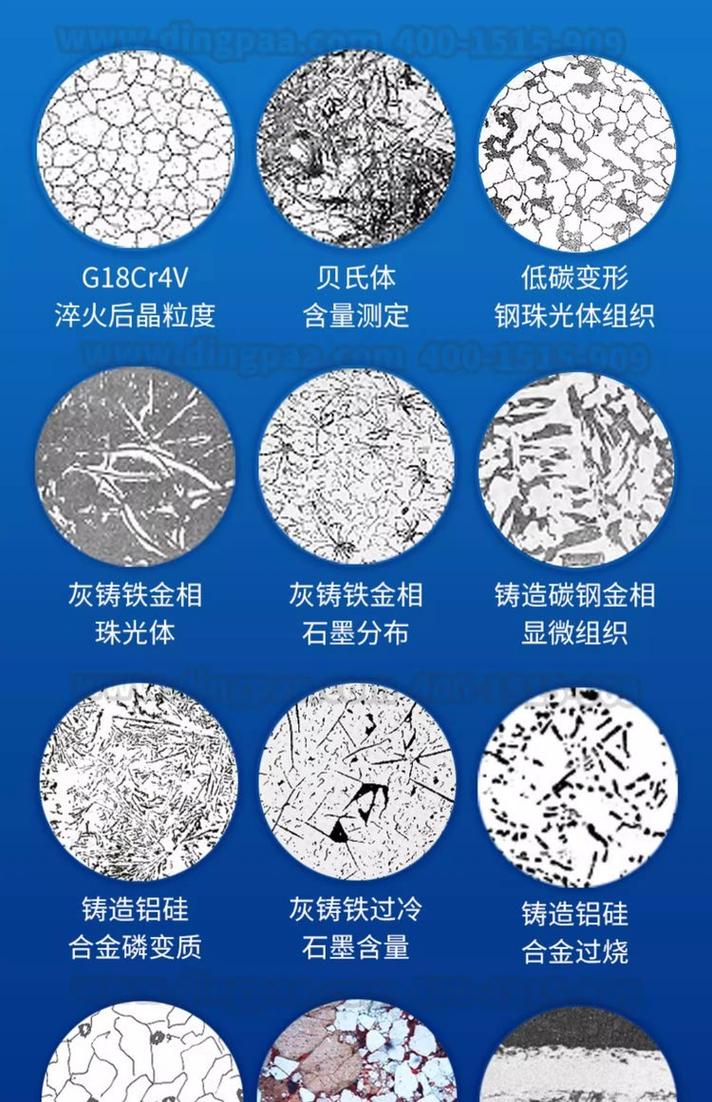
很多人觉得,金相不就是看看有没有裂纹夹杂,测测晶粒度吗?不对。它是能帮你找到问题根源的。之前我们一批紧固件,总是用不了半年就断,硬度检测合格,成分也对,折腾了半个月没找到问题。最后做了金相,一看,晶界上爬了一层网状的东西,是渗碳体。哦,原来不是材料错了,是锻造后的冷却工艺不对,冷得太慢,让渗碳体都跑到晶界上来了,把晶粒给拆开了,受力当然断。换了冷却工艺,问题直接解决了。
现在很多人都吹什么新检测方法多高大上,不用损坏零件就能查问题。可无损检测只能告诉你哪里有问题,金相能告诉你为什么出问题。对吧?很多年轻人刚进厂,嫌这活脏,磨试样手上沾着金刚石膏,洗都洗不掉,腐蚀液还有味道,都想去做轻松的检测。可真到了卡脖子的问题,还得靠这一块磨了又磨的试样说话。
你想啊,一块金属从矿石炼出来,轧成材,再热处理做成零件,每一步工艺都会在它的内部组织留下痕迹,你看懂了这些痕迹,就等于读懂了它这辈子经历了什么,哪里出了错,自然一目了然。这不就是读心术吗?
作者|制造
排版|制造
审核|柚子