大部分人路过涂装线,就看见喷枪滋滋喷,零件出来亮堂堂,就觉得这不就是个喷漆的流水线,没什么技术含量。错大发了。
前处理才是涂装线的隐藏灵魂
我刚进厂那会儿跟着师傅查一批工件掉漆的问题,绕着喷房转了三天,把喷枪涂料全换了试一遍,最后才发现是前处理槽的碱浓度被原料带水冲稀了,整整一车车架全废,那阵子食堂的红烧肉我都没吃出味。说实话,百分之八十的涂装质量问题,根源都不在喷漆那一步。都在前面你看不见的前处理。工件刚冲压焊接完,表面全是冲压油、锈迹、焊渣残留,这些东西不弄干净,你漆喷得再匀,都是浮在表面,风一吹雨一淋,三个月就整块掉。
前处理第一步脱脂,就是把油洗掉,一般都是浸在碱液槽里晃,喷完再水洗好几遍,一点油星都不能留。之后除锈磷化,给工件表面弄出一层细细的结晶膜,漆才能牢牢“咬”在上面,不是粘上去,是长在一起。
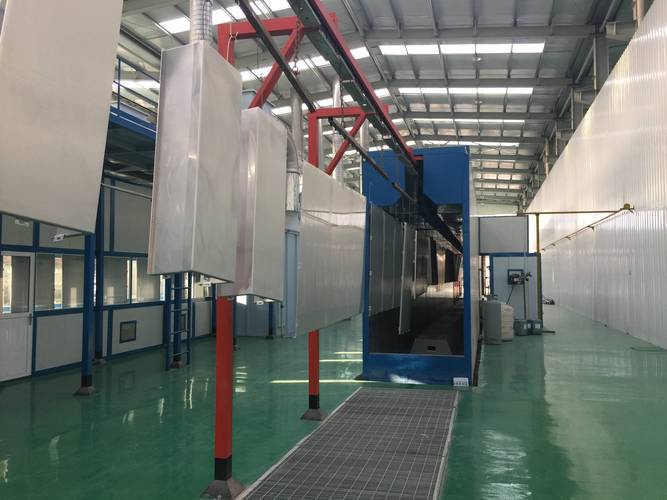
很多小厂图快,前处理水洗一遍就完事,省了那点水钱,最后出货被客户打回来,赔的钱够交十年水费了。
喷房里的静电魔法,不是谁都玩得转
很多人见过装修工人刷漆喷漆,觉得工业涂装不就是放大版?差远了。现在大部分金属工件用的都是静电喷涂,说通俗点,就是给喷枪出来的涂料颗粒通上电,工件接地带相反的电,颜料颗粒就像被磁铁吸着,乖乖往工件表面跑,不会乱飞浪费,还能钻到焊缝那些犄角旮旯里,厚薄均匀得很。
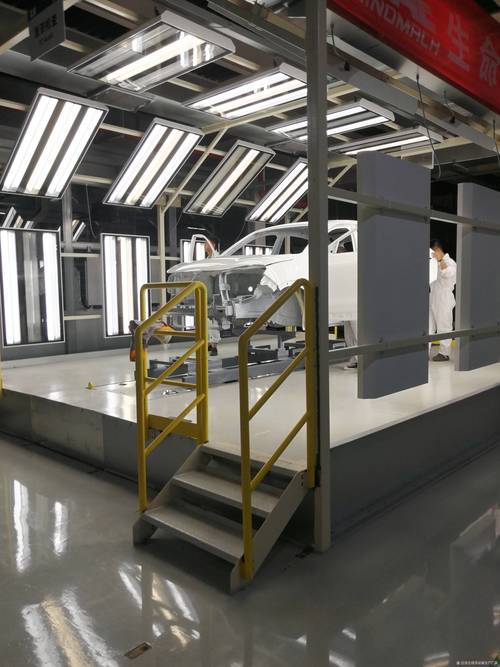
这里的讲究可太多了,电压高一点,容易打火出安全问题,电压低一点,涂料吸不上,厚薄不匀。喷距远个几公分,最后漆膜厚度就差了快一倍。还有喷房里的通风,风太大,涂料全吹跑浪费,风太小,粉尘溶剂排不出去,工人呛得慌,还容易积粉尘爆炸。
你敢信?早年我听过小厂没装合格的通风回收,积了半米厚的喷粉,焊渣掉进去直接炸了,房顶都掀了一半。
不过话说回来,这套回收系统玩明白了,省的涂料钱一年就能回本,很多老板就是拎不清,盯着设备那点差价抠。
烘干不是架个炉子烤就行
每一种涂料都有自己的脾气,得按照它要的温度曲线升温、保温、降温,快了慢了热了冷了都不行。比如常用的粉末涂料,温度不够,烤不透,漆层软乎乎的一碰就花,温度太高,漆会烤黄开裂,还掉。
要是厚大件,得慢慢升温,不然表面烤干了里面还没干,放俩月就起泡起皱,你说理去哪说。还有很多老产线,用了十几年,炉子里的加热管坏了几根,没人检修,一头热一头凉,出来的工件一半合格一半不合格,你找问题找破头也想不到是炉子的问题。
上次我帮一个厂子查问题,老板拍着胸脯说我涂料买的最好的,喷枪都是新换的,怎么就是掉漆,我带了测温仪进去测,炉尾比炉头差了快四十度,他当场就说不出话了。
你看,一条涂装线,从工件进门到成品出门,十几个环节,每一步都牵着质量的神经,哪是外人眼里“喷喷漆”那么简单的事。
作者|制造
排版|制造
审核|满满