你以为吸盘靠真空?错了大半
很多人第一反应,吸盘不就是靠真空把东西“吸”住吗?不对。
真正抓住工件的不是吸盘的吸力,是无处不在的大气压。你把吸盘摁在光滑墙面上,挤走中间的空气,里外形成压力差,外界大气压把吸盘死死摁在墙面上——就这么简单的道理,很多人干了两三年自动化还没掰过来这个弯。
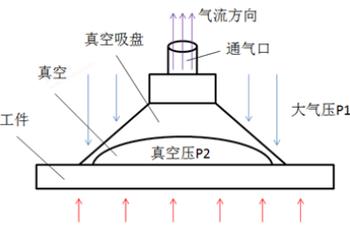
之前我听学校刚出来的学生跟我掰扯,说真空产生吸力,我直接给他递了个破吸盘,让他摁在水泥地上拉,自己体会。你把吸盘里面的空气抽得越干净,压力差越大,抓得越牢,本质就是大气压在帮忙干活。吸盘本身,就是个用来封空气的软垫子而已。
为什么你的吸盘总掉链子?
说回小徒弟今天的问题,他抓的是带一点点锈的厚钢板,用了个普通平吸盘,换了好几个真空度还是掉。
问题出在哪?漏气啊。
很多人觉得吸盘就得配光滑工件,只要工件不光滑就一定吸不住——这话也不全对,你要是选对吸盘,有点不平整也能抓。普通平吸盘的边缘是硬橡胶,只要工件表面有缝有坑,空气就会往里钻,压力差一秒就没了,不掉才怪。
还有人贪便宜,用了半年不换吸盘,橡胶老化裂了小口子,你肉眼看不见,但是漏气得厉害,真空源再大也白搭。
哦对,还有真空度调不对的坑。我刚入行那会,抓半毫米厚的不锈钢薄板,我怕掉,把真空开到最大,结果吸出来一个坑,工件直接废了。那时候才懂,抓软的薄的,真空度不能太大,够抓住就行,太狠了反而闯祸。
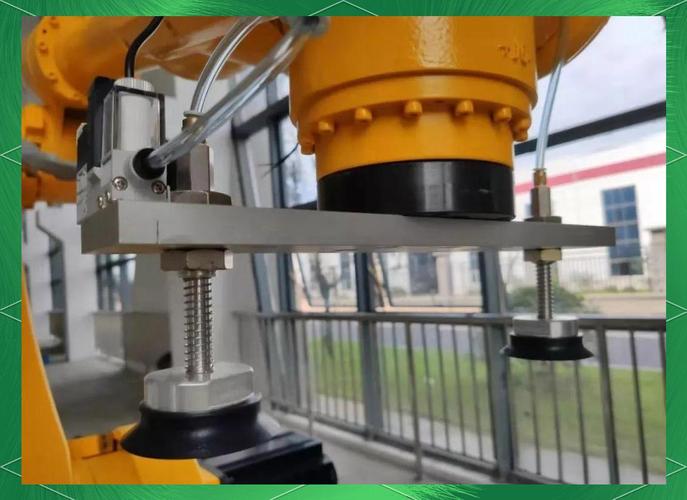
说实话,车间里百分之八十的吸盘故障,根本不是什么大问题,要么就是选错了吸盘,要么就是漏气你没找着,就这么点事。
选吸盘的门道,没人会一开始告诉你
我干了快二十年,最大的体会是,选吸盘根本不是对着样本选参数,是看你抓什么东西,干什么活。
比如你要抓带油的铸造工件,别用普通丁腈橡胶,用不了俩月就胀开废了。要是抓食品,就得用硅橡胶,没异味还不粘。要是抓那种表面坑坑洼洼的大件?直接上海绵吸盘,海绵本身能变形,堵得住小坑小缝,比你换十个平吸盘都管用,我当年掉铸件那回,就是没换海绵吸盘,砸了工件差点砸到人,现在想起来还后背发凉。
不过话说回来,不是越贵的吸盘越好。我见过有人抓光滑的玻璃,非得用贵价海绵吸盘,那纯属浪费钱,普通平吸盘吸得稳稳的,还便宜好换。
还有个很多人不知道的小细节,吸盘吸上去之后,别立马抬臂,停个几十毫秒,让空气排干净,压力差起来再动,能少掉一半工件。就这么个小动作,很多编程的小孩根本不在乎,结果掉件掉得你怀疑人生。
今天又跟徒弟蹲那调了二十分钟,换了个带纹理的吸盘,调了下真空度,稳稳当当抓一下午,没掉一个。说白了,这东西没那么多玄乎的,懂了底层逻辑,踩过两次坑,就顺手了。
作者|制造
排版|制造
审核|小北