2026-09-26 16:27:54 分类:正文
刚逛完车间回来,鞋上还沾着切削液的油点。一群新人围着新上的机械臂拍照片,问这问那,没人多看一眼机械臂脚下那个平平无奇的铁家伙。
哦,就是那个托盘。
你以为托盘就是个放货的板?错得离谱
别说新人,很多干了五六年的工艺员,都觉得托盘就是个载具,能放东西不塌就行。选的时候要么随便沿用老规格,要么谁家便宜买谁家。
真不是这么回事。现在的自动化产线,所有的动作都是编好程序死的,托盘就是整个产线的定位基准。机器人从哪下爪,机床从哪定位,AGV在哪停,全都是照着托盘的位置算的。
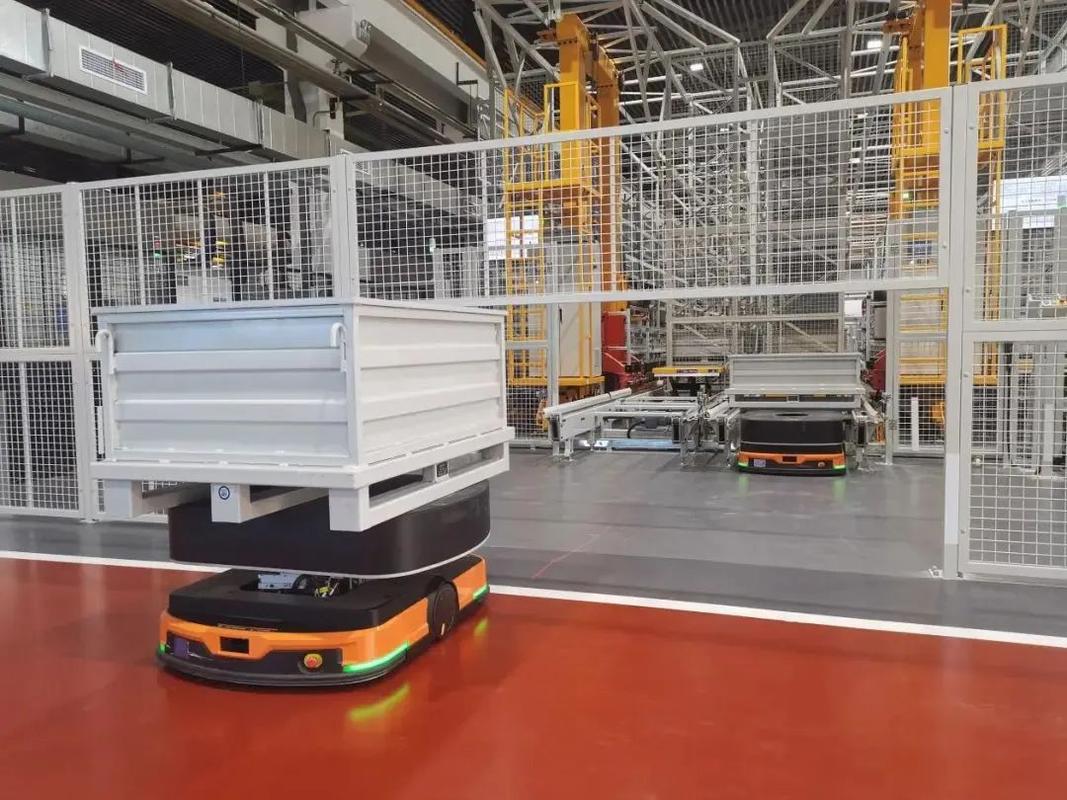 自动化产线AGV搬运金属托盘现场
你把基准做歪了,后面所有动作全错。我刚入行的时候跟着老师傅处理过一个怪事,一条刚调试完的机加工线,死活过不了全检,总有两成工件尺寸超差。工程师把机械臂拆了调,把机床精度校了三遍,折腾了快一周,最后才发现,就是供应商送的这批托盘,对角线差了快两毫米。
两毫米啊,放在一个几米长的工件上,你肉眼根本看不出来,可机床是按死位置走刀,切出来就歪了,找谁说理去?
差一毫米,就是几千几万的停线损失
 差一毫米,就是几千几万的停线损失
刚才说的是加工精度出问题,更坑的是直接停线。很多产线用定位销给托盘锁位,就是托盘两个角开好定位孔,落到工位上,两个钢销从下面顶进去,把托盘卡死不动。
这个孔开大了,锁不住,加工的时候工件晃,尺寸照样飘。开小了,销子插不进去,托盘落不到底,直接触发安全报警,整条线停下来,等维修工人过来撬。
说实话,木托盘是这块的重灾区。便宜是真便宜,不好用也是真不好用。春天回南天吸潮,整个板膨起来,孔直接缩得插不进销子。秋天干燥又开裂,尺寸跑的没边。我之前待的那个工厂,旺季赶订单,一天因为托盘卡销停了四次,一次半小时,小一百件货出不来,调度在车间走廊来回走,烟蒂扔了一地,那场景我现在都记得。
换了一批精度达标的金属托盘之后?半个月没出过一次同样的问题。很多人算成本,只算买托盘花了多少钱,不算一次停线的人工、订单延误的罚款,还有开机重启的能耗,这账算错了,吃亏的永远是自己。
选托盘不是越结实越好
不过话说回来,也不是越重越厚就越好。我见过有人为了求结实,给做小型电子件的产线配了两厘米厚的钢托盘,一个托盘快五十斤,AGV小车拉两个就接近载重上限,跑起来慢悠悠的,转弯还得提前减速,整个产线的节拍直接掉了一成。
 自动化产线托盘定位销卡住故障现场
而且太重的托盘,工人换型的时候搬不动,得额外叫叉车过来,换一次型多花十几分钟,一天换个两三次,又是不少工时浪费。适合的才是最好的,这句话放在托盘上太对了。
放小零件的轻载工位,用薄铝合金的就够,不变形,重量轻,精度还容易做稳定。放大型铸件锻件的重载工位,那肯定得用加厚钢板的,不然压几次就弯了,一样出问题。
还有人问,现在流行的塑料托盘能不能用?怎么说呢,很多洁净车间用塑料的,不容易掉渣,不会划伤工件,挺好,但要是放高温工位,刚加工完的工件上百度,塑料容易慢慢变形,久而久之精度就没了,还是得用金属的。
你下次逛工厂,别光盯着那些花里胡哨的机械臂、流水线,多低头看看脚下的那块板。所有不起眼的地方,才最见真章。上次那个省了几万托盘钱亏了几十万停线费的厂子,现在换托盘的时候,连孔的公差都卡得比工件还严。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的主角:为什么一条产线死在托盘上
文章链接:https://www.lfdjt.com/p/zhizao/a/3378.html