2026-09-26 01:22:48 分类:正文
刚擦完手上的切削液,就见新来的徒弟蹲在工位边挠头,画了半个月的图纸,装上去还是不对,连螺丝孔都对不齐。他说本来想给新产品做个完全贴合的定制支架,结果改了三回,工期拖了快一周,钱花了不少,还挨了班长骂。
新人踩过的坑:什么都想量身定做
很多刚从学校出来的孩子都有这个毛病,觉得定制才够精准,通用就是敷衍,能自己做就绝不找现成的。就说这次徒弟做支架,明明车间里有现成的通用接口标准,他非要自己重新铣底座,重新开连接孔,说“通用的间隙大,我自己做的精度高”。结果呢,材料买回来切错尺寸,孔位算错偏移,前前后后废掉两块钢板,耽误了产线转产的时间。
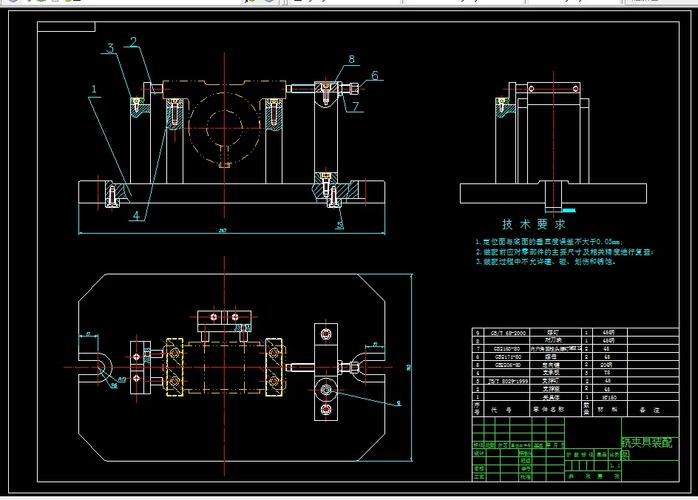 机械加工车间通用夹具底座装配图
通用化不是偷懒凑活,是留好统一的台阶
说实话,我刚干这行也觉得通用化是偷工减料,直到跟着老师傅改了一次产线才明白过来。什么叫通用化?不是把零件做的大而宽啥都往上凑,是把所有产品都会用到的公共部分抽出来,做成统一标准的接口,要换产品的时候,只需要换对应功能的那一小部分就行。
就像咱们家的插排,不管你充手机还是烧水壶,插头符合标准就能用,总不能给每个电器单独拉一根专线吧?之前我们产线换产品,每次都要重新做整套夹具,连底座都重做,后来改了设计,只把上面夹工件的部分做成定制,底座全换成通用的,带统一的定位销孔,装的时候对准一插锁上就行,快的话十几分钟就能换完整套夹具。
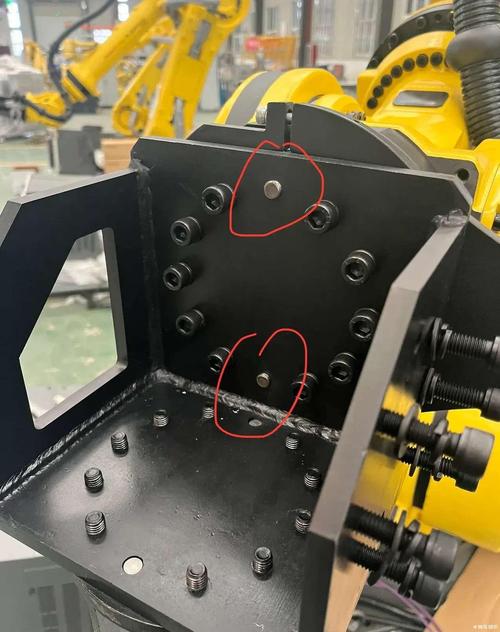 机械制造通用接口定位销装配实景
改的时候也出过问题,一开始孔位公差留的太松,换完夹具之后工件偏了快一个丝,加工出来的第一批工件全废了。后来把定位销的公差调准,加了简单的预压机构,问题一下子就解决了。你看,通用化不是不讲究精度,是把精度做在公共接口上,剩下的部分只需要满足自己的功能就行。
省下来的钱,全藏在看不见的地方
 省下来的钱,全藏在看不见的地方
很多老板一算改通用化要前期投入,头摇的像拨浪鼓,说我现在用的好好的改它干嘛。你算笔细账就知道差在哪了。原来做一套新夹具,光底座加工就要花不少钱,还要花三四天工期,现在底座通用,只做上面的夹具体,成本砍一半,时间也省了三分之二。
坏了呢?原来整组夹具坏了一个小零件,整组都没法用,现在坏哪个换哪个,剩下的部分还能用。再说仓库备件,原来几十种不同的底座,每种都要备一件,压了好多库存钱,现在只需要备一两件通用底座就行,省下来的流动资金,够改好几条产线了。
还有人说,通用化会牺牲精度对不对?我干了快二十年,见过的通用化改型没有一百也有八十,只要接口设计到位,精度不比定制差,反而因为每次装夹的基准统一,加工出来的工件一致性比原来定制的还好。哦对,还有维保,哪天设备坏了,原来定制件找不到原设计师,连尺寸都查不到,只能等重新加工,整条线停一天损失多少钱?够做十套通用接口了。
有时候。真不是越定制越高端。通用化才是见真功夫的地方。你下次逛车间,多看看那些没人注意的固定底座,那些统一大小的定位孔,那不是设计师懒,是一代代人在现场磨出来的经验。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械车间的通用化:换个零件为啥不用造整台机器
文章链接:https://www.lfdjt.com/p/zhizao/a/3089.html