2026-09-26 00:09:46 分类:正文
刚从车间转一圈回来,鞋面上还沾了点切削液的油星。迎面碰上个刚毕业半年的小伙子,抱着一摞改了三版的图纸蹲在门口抽烟,脸皱的像被踩过的牛皮纸。问了才知道,他画的那个小零件,设计室过了,到加工卡了快一周,说怎么都做不出他要的尺寸。问题出在哪?不是他受力算错了,是他根本没考虑过,车间的刀不是你想要多小就有多小。
为啥好好的图纸,到车间就做不出来?
很多坐办公室画图的,没进过车间待过整月,对加工的认知就停留在课本上。你要R0.1的内角,我问问你,市面上常规的铣刀刀杆直径都不止这个数,怎么伸进去切?总不能让师傅拿刻刀给你一点一点刮吧?刮出来精度不对,还费工,料废了不说,工期拖了谁都担责。
很多人说设计是从0到1创造,可创造出来的东西造不出来,那不就是一张废纸嘛。
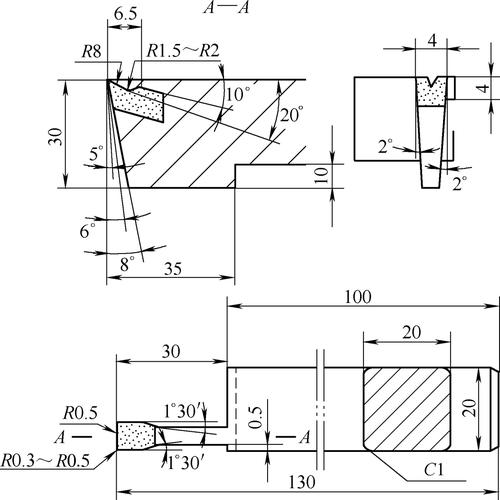 机械加工图纸不合理内角标注示例
可制造性设计到底在改什么?
很多人听到这个词,第一反应就是降本偷工,不对,完全不是这么回事。可制造性设计,说白了就是站在加工的角度反过来改设计,让设计既能满足性能要求,又能顺顺利利做出来,还能省时间省成本。
我前几年碰过一个壳体件,设计的时候为了追求整体强度,要求整料掏腔,内腔深,侧壁薄,整根料铣下来,百分之七十的料都变成铁屑扔掉了,加工完还因为内应力释放,放了三天,侧壁弯了快一毫米,直接报废。
后来怎么改?把整体拆成两部分,外层框架用厚板铣出来,内层薄板单独加工好之后用螺钉锁在一起,强度测出来比原来整料的还高——原来整料的内应力怎么消都消不干净,拆分之后应力各自释放,反而没变形。成本算下来,直接降了六成,加工时间省了四分之三。
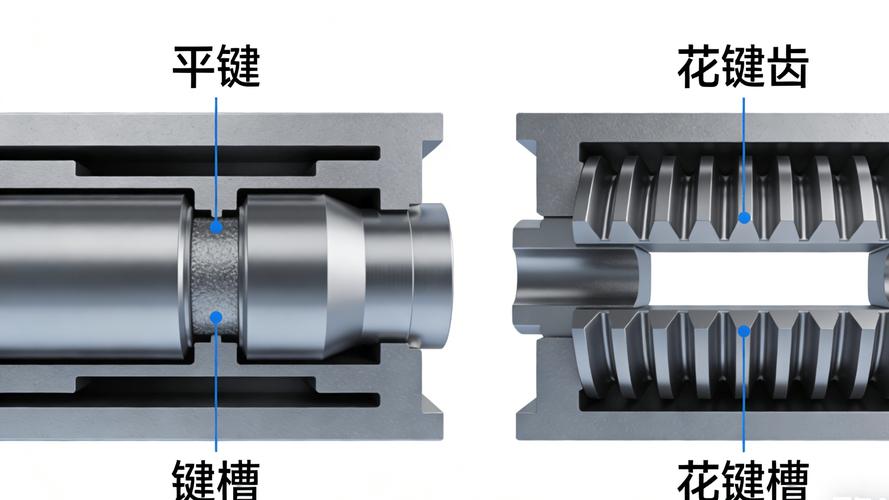 机械零件整腔掏料改分体加工对比图
几个随手就能改的小细节,新手一定要记牢
 几个随手就能改的小细节,新手一定要记牢
说实话,做可制造性设计不是什么高深的学问,就是多站在车间师傅的角度想两步,很多坑就能避开。
第一个,别乱标特小的圆角,只要不影响装配和性能,尽量用常规刀具能加工的圆角尺寸,别为了零点几毫米的差,特意订做刀具,那钱够你买好几箱绘图笔了。
第二个,退刀槽、越程槽一定要留,我见过太多图纸,螺纹车削到根部不给退刀槽,磨削不给砂轮越程槽,师傅车到最后卡那,进也不是退也不是,要么刮坏已经做好的面,要么就得手工修,折腾大半天。
第三个,尽量用标准件和标准尺寸,别为了凑参数搞个奇奇怪怪的孔径轴径,标准轴承塞不进去,标准刀具不对,特意做一件,价格翻十倍还得等半个月,犯不上。
很多新手刚入行,总觉得把设计做的越精巧越与众不同,越能体现本事。其实不是,能让整个流程顺顺当当,批量做一百个一千个,个个都合格,成本还能压得住,那才是真本事。你改一个标注只花两分钟,车间师傅少废一件料,少熬一个通宵,这笔账怎么算都划算。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老师傅悄悄说:藏在图纸里的可制造性设计
文章链接:https://www.lfdjt.com/p/zhizao/a/3065.html