2026-09-15 21:39:43 分类:正文
刚踩完注塑机旁边的料柄,鞋底粘了一块硬塑料,抠了半天才抠下来。车间的震感顺着腿往上窜,嗡嗡的,说话都得扯着嗓子。很多人隔着厂房玻璃看,只觉得这就是个会动的铁疙瘩,不就是把塑料融化了灌进模子嘛?真不是。
为什么说注塑机不是“塑料灌装机”
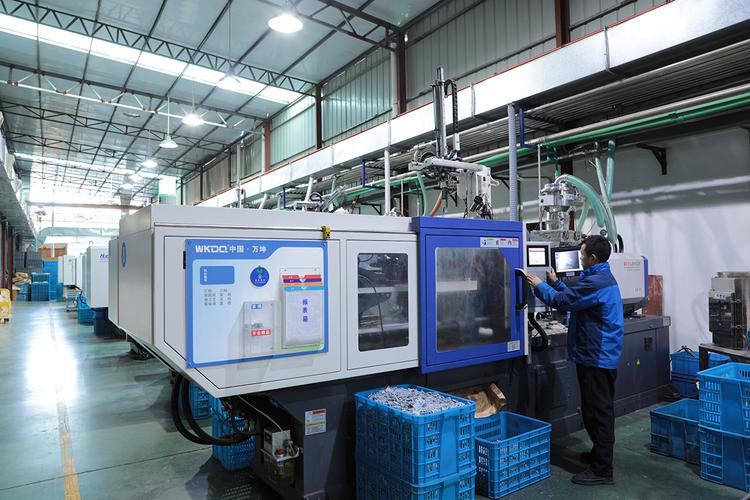 工厂车间卧式注塑机生产现场图
很多新人第一天进场,都以为是这么回事,融化,灌进去,冷却,拿出来,三步出产品。真上手调机,分分钟打废一堆料。说白了,注塑核心不是“灌”,是射。料融化了是粘得拉不开的熔体,模腔又窄又复杂,你不拿螺杆带着压力狠狠“射”进去,根本填不满边角。射完还不算,还得顶着压力hold住,一直到塑料冷却定型——这一步叫保压,少了它,产品冷却收缩直接凹一大块,直接报废。就像你挤牙膏,你得使劲挤才能把膏体全挤到牙刷上,挤完还得按住牙膏尾不然它往回跑,对吧?就这么个理。我刚学的时候,头一周打废的料,堆得比我膝盖还高,说起来都脸红。
老调机师藏在手里的门道
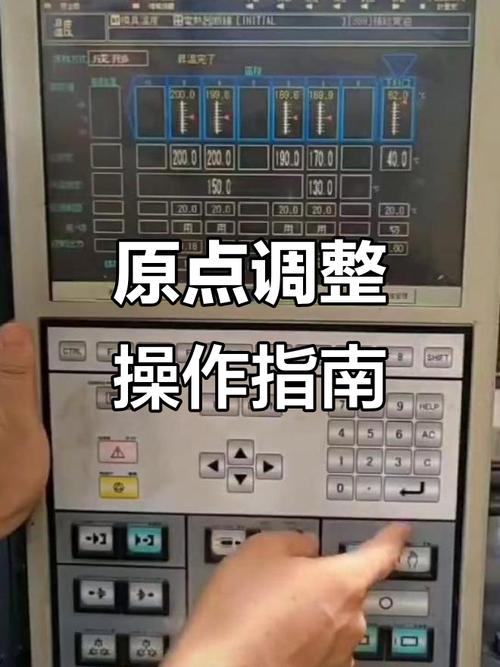 注塑机调机操作面板实拍图
你去问干了十几年的老师傅,没人给你讲一大堆公式,上来就三句话:看料定温度,看模定速度,缺胶加压力,飞边减压力。说穿了就这么点事,可做起来,差一个数就是废品堆成山。就说温度吧,软塑料温度开高了,会变稀,直接从模具缝里喷出来,冷却了就是一圈飞边,修都修不掉。硬塑料温度开低了,化不开,螺杆推不动,射出来一半就凉了,满板缺胶。还有射胶速度,模具越大,纹路越细,你得射得快,不然料走一半凉了,那些细纹路根本填不满,出来的产品就是废的。说实话,这玩意有点像做饭,菜谱给你了,盐放多少克,火候多大,你自己不炒个十盘八盘,永远掌握不了那个度。我曾经打一个带细花纹的收纳盒盖子,调了一下午,不是飞边就是花纹缺一块,最后老师傅过来把料温降了五度,速度提了一点,直接成了。站在旁边我都看傻了,就差五度啊。
机器闹脾气,都是有信号的
 机器闹脾气,都是有信号的
干这行久了,你就知道,注塑机从来不会平白无故出问题。它闹脾气,都会提前给你递信号。比如,机器声音突然变闷,不像平时那么脆,十有八九是料筒里堵了料,得赶紧清料,不然螺杆都能磨坏。产品突然开始出飞边,不是你参数动了,是模具锁模的地方松了,晃一晃模具就能摸出来间隙,紧一紧就好。产品粘在模具里出不来,别拿镊子撬,先看看是不是料温太高了,或者顶针的位置没调对,撬坏模具得不偿失,那玩意修一次贵得很。哦对了,很多人觉得现在全自动化了,不用人守着了,机器自己就能干。换个模具换个料试试?还得老师傅上来调,机器哪懂不同料的粘度,哪懂这个模具的间隙差了多少?它只会按你输的参数跑,参数不对,它就给你堆一堆废品。不过话说回来,现在的机器比我刚入行的时候好操作太多了,以前都是手动摇轮调压力,现在屏幕上点几下就好,省了不少力气。核心的东西没变,还是得人摸透这个铁疙瘩的脾气。你按时给它打黄油,清料筒,它就能天天给你出好活,你懒得保养,瞎调参数,它天天给你闹幺蛾子,耽误产能不说,还得扣绩效。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你天天用的塑料壳,居然是注塑机"吐"出来的?
文章链接:https://www.lfdjt.com/p/zhizao/a/299.html