上周带的刚毕业的小徒弟,蹲在包装线的传动柜旁边拆了半小时,把皮带轮上那圈黑橡胶撸下来,攥着跑过来找我。
“师傅,这破橡胶圈怎么领的时候比三角带贵三倍?库存系统里标得还特金贵。”
我当时差点把手里的保温杯晃洒。
那不是普通橡胶圈。
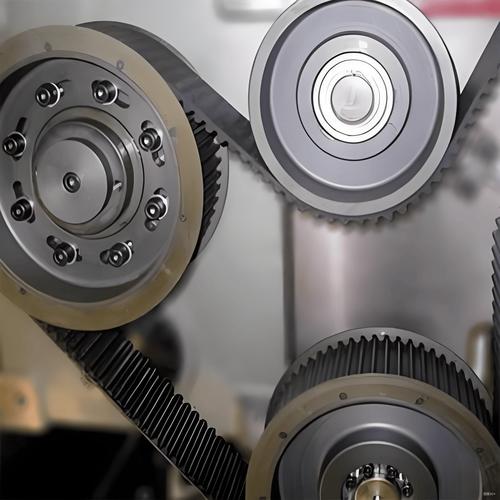
刚上手的新人,90%都踩过这个坑
很多刚接触设备的人,对传动件的认知还停留在‘只要是套在两个轮上转的橡胶带,都差不多’的阶段。
真不一样。
普通三角带靠的是接触面的摩擦力传动力,负载稍大、皮带用久了被拉长一点,立刻就打滑。上个月隔壁装配线就栽在这上面:原本靠皮带连着的输送带和拧紧工位,因为打滑丢了近两成的转速,螺丝还没拧到位,工件已经被传送带送出去半米,堆在工位口的残次品攒了快半箱,调了快四十分钟才找到根源。
这时候你就知道为什么同步带在精密传动位是刚需了——它根本不靠摩擦力硬扛。

它不打滑的秘密,根本不是靠摩擦力

同步带的核心是带齿和轮齿的精准啮合。就像两个卡在一起的齿轮,你转多少,我就跟着转多少,没有滑差,转的圈数、走的距离全是精准对齐的。
说个最实在的好处:比如打标工位,传送带走一个工件的距离,打标头刚好落下来打码,要是用普通皮带,说不定哪次打滑,打标位置就偏到产品侧面去了,整批货都得挑出来重打。
很多人以为同步带的橡胶越厚越好,其实错了。真正影响寿命的,是里面那层拉着受力的线绳——通常是玻璃纤维或者高强度尼龙材质,整根皮带的抗拉强度全靠它。要是线绳断了,再厚的橡胶也兜不住,”啪”一下就断成两截。
别等断了才想起换,这些信号早就在喊疼

车间里最常见的保养误区,就是”不坏不换”。
我见过最离谱的一次,有个班组为了省点备件钱,把已经裂了半圈的同步带凑合用,结果正赶上午饭高峰,皮带从齿根直接崩断,整条线停了四十七分钟,光等备件的功夫,浪费的原材料都够小半个班组当月的绩效奖了。
跳齿是同步带最常见的隐性故障。
很多人开机的时候听见传动位有规律的”哒哒”声,总以为是轴承缺油了,拆下来才发现,皮带的齿已经磨平了一小半,转的时候卡不住轮齿,一蹦一蹦的。这时候别硬扛,再凑合用不了一周,齿就会被磨得精光,直接丢转。
还有个判断方法,用手指按一下皮带的橡胶表面。要是软乎乎的还有弹性,那状态还不错;要是硬得像放了好几年的旧橡皮,一扣就掉黑碎渣,别犹豫,赶紧换。橡胶这东西用久了会老化,就算你放着不转,搁个三五年也会变脆,装上去也用不了多久。
对了,张紧度也别拧太死。
上次有个新调机的小伙子,怕皮带打滑,把张紧轮回拧了整整两圈,结果装上去的新皮带,才用了俩月就从齿根位置裂了个大缝。拧得越紧,齿根承受的应力就越大,本来能用两年的寿命,硬生生给缩到三个月。就像你系鞋带,勒得太紧脚疼,系得太松跑两步就掉,分寸刚好才耐用。
哦对,还有人图省事,拿普通三角带裁成差不多宽度硬套上去。
真别干这种事。上次有人这么操作,开了不到俩小时,因为摩擦力不够,输送带速度比封箱机快了三分之一,出来的箱子一半胶带歪在侧面,返工到天黑才收拾完烂摊子。
作者|制造
排版|制造
审核|小准